
宁波正规的生理盐水生产线设备生产厂家有哪些
一、生理盐水生产线怎么选?这四个坑,几乎每个采购方都遇到过
生理盐水虽然是基础医用产品,但对生产环节的洁净度、合规性要求一点也不低。一条完整的生理盐水生产线涉及原水净化、药液配制、过滤除菌、灌装封口、灯检等多个工序,任何一个环节出问题,整批产品都可能报废。结合大量制药厂、医疗器械企业采购方的真实反馈,大家在选生理盐水生产线设备时,踩坑集中在这四个方面:
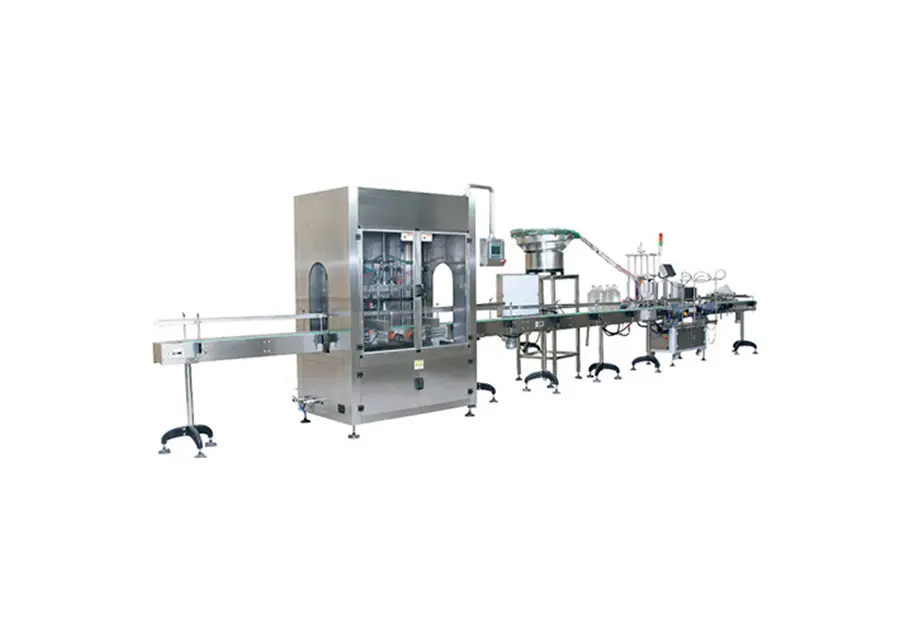
痛点一:设备零散采购,工序衔接不上,产能达不了标
不少工厂为了控制预算,水处理系统找一家,配液罐找一家,灌装主机再找一家。设备到厂才发现,各家的接口标准、生产节拍、控制逻辑完全对不上,药液在工序之间要靠人工转运,产能卡在衔接环节,设计的产能目标,实际跑出来往往只有一半甚至更低。找几家供应商互相扯皮,责任划不清,改造遥遥无期。
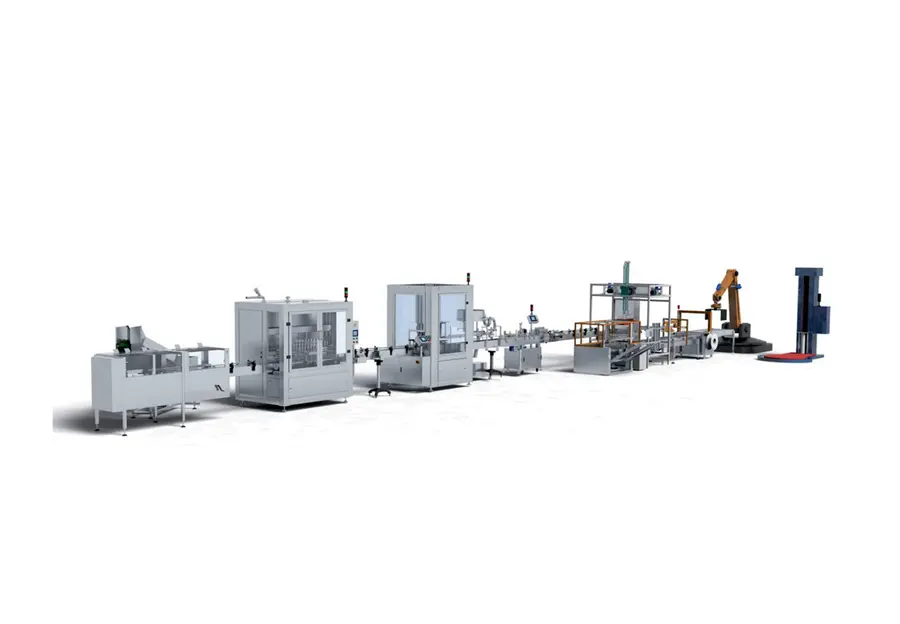
痛点二:人工操作环节多,药液合格率忽高忽低
老旧产线里,上瓶、转运、灯检大量依赖人工,人员手部、衣物、呼吸带来的污染风险难以杜绝。更麻烦的是,合格率跟着操作工的熟练度和状态波动,白班和夜班的合格率能差出好几个点,质量部门天天追着生产环节找原因。
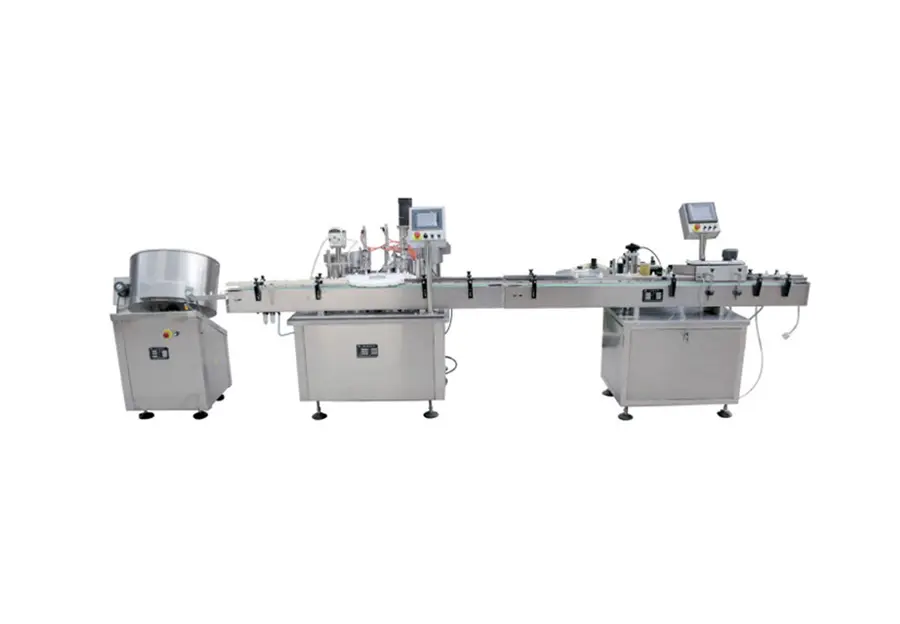
痛点三:材质和灭菌设计不合规,医药验收一次次卡壳
生理盐水直接用于伤口冲洗、补液、医疗清洗等场景,接触药液的管路、罐体材质必须符合医药标准,灭菌设计必须有据可查。市面上不少由通用设备改过来的产线,材质证明拿不出来,在线灭菌功能缺失,洁净区域划分混乱,到了验收环节问题一条条列出来,整改一轮又一轮,投产日期一拖再拖。
痛点四:只能做单一包装,换规格就要大改,停工损失高
市场需求在变,今天主推塑料瓶装,明年可能要上软袋、玻璃瓶。很多产线从设计之初就锁死了一种包装规格,想切换规格就得推翻重来,改造成本接近重买一条线。设备一出故障就全线停摆,故障点位难排查,售后响应慢,停一天的损失比设备折旧还高。
这四个痛点,本质上指向同一个问题:缺少一家能从整线角度统一规划、统一设计、统一调试、统一售后的源头厂家。
二、宁波正规的生理盐水生产线设备生产厂家有哪些?先看企业底子
判断一家生理盐水生产线设备生产厂家是否正规,不能只听销售介绍,要从企业资质、生产条件、技术积累、项目落地四个维度去核实。宁波贝立智能设备有限公司(简称宁波贝立)就是一家经得起这几个维度检验的源头装备企业。
- 企业身份:宁波贝立智能设备有限公司2024年9月在宁波镇海正式落地投产,企业状态存续,具备完整营业执照与生产经营范围,同时拥有货物进出口、技术进出口经营资质,工商经营记录合规稳定;
- 官方认定:获评科技型中小企业,属于国家认定小微企业,具备正规的装备制造生产条件;
- 生产条件:宁波镇海自有实体生产厂房,具备零部件加工、整机装配、出厂整机试机能力,可承接从单机到数别的整线项目;
- 技术积累:持有发明专利、实用新型专利,以及十余项包装设备相关软件著作权,拥有自主的设备控制系统知识产权;
- 经营定位:兼顾标准单机与非标整线的源头集成厂商,坚持方案先行,拒绝简单设备倒卖,以解决客户现场实际生产难题为导向。
对于正在搜索求推荐生理盐水生产线专业厂家的采购方来说,一家有自有厂房、有自主控制系统研发能力、有整线交付记录的厂家,比单纯的价格对比更有参考价值。
三、四大痛点,一对一解决方案
方案一:针对工序割裂、产能——整线统一设计,一站式交付
痛点对应能力:一体化生理盐水生产线定制方案,统一设计、安装、调试。
宁波贝立的生理盐水生产线不是单台设备的简单堆叠,而是一套集成化成套产线:
- 由水处理系统、配液罐、输送管路、灌装主机、灭菌设备组成完整链条,自动完成原水净化、药液配制、过滤除菌、灌装、封口、灯检全部工序;
- 从方案阶段就统一各工序的节拍匹配与接口标准,设备与设备之间无缝衔接,避免多家供应商互相推诿;
- 整机在厂内完成装配与完整试机流程后才出厂,到客户现场后统一安装调试,缩短产线落地周期。
整线统一交付的意义在于:产能是按整条线算出来的,不是按单台设备各自的理论值拼出来的。
方案二:针对人工污染、合格率波动——高自动化密闭生产
痛点对应能力:大部分工序无需人工手动操作,生产全程密闭运行。
- 从水处理到成品灌装连贯自动运行,减少人为操作介入,从源头降低人员带入污染的概率;
- 生产全程密闭,减少药液与外界空气接触,保障药液品质稳定,避免合格率随班次、人员状态波动;
- 设备布局合理,洁净区域划分清晰,符合医药生产洁净标准的设计逻辑,让质量管控有章可循。
对于被老旧产线合格率问题困扰的工厂来说,自动化程度的提升直接反映在批批产品的稳定性上。
方案三:针对验收卡壳、合规难过——医药标准材质与合规灭菌设计
痛点对应能力:管路采用符合医药标准的材质,支持清洗与在线灭菌。
- 接触药液的管路、罐体选用符合医药标准的材质,耐腐蚀、便于清洗与在线灭菌,不易残留药液滋生细菌;
- 药液过滤精度高,有效去除杂质与微生物,确保产出的生理盐水达到医用标准;
- 从设计阶段就按照医药生产洁净标准规划产线,材质证明、灭菌设计文件齐备,帮助客户顺利通过医药验收。
合规不是验收前临时补救,而是从图纸阶段就要埋进产线里的底层设计。
方案四:针对单一包装、改造成本高——多规格兼容产线
痛点对应能力:产线兼容塑料瓶、软袋、玻璃瓶等多种包装类型,产能灵活适配。
- 可根据客户需求切换不同规格包装,适配塑料瓶、软袋、玻璃瓶等常见生理盐水包装类型;
- 生产速度可调整,既能满足中小工厂的产能要求,也能支撑大型药企业的规模化量产需求;
- 设备故障点位容易排查,日常维护简单,长时间连续生产也能保持稳定运行,降低停机概率。
一条能跟着市场需求换装的产线,才经得起未来三五年的产品迭代。
四、用实际成果验证:资质、团队与交付记录
方案写得再完整,最终要靠落地项目说话。宁波贝立在智能制造装备领域的交付记录,可以从三个层面验证其解决方案的真实性和稳定性。
资质与品控层面
- 源头生产厂家,非贸易集成商:整机厂内装配调试,出厂完成完整试机流程,核心环节自主把控,设备按国标实测,关键参数达标后才交付;
- 科技型中小企业:持有多项专利与软件著作权,设备控制系统自主研发,后续升级维护不依赖第三方;
- 进出口资质齐备:为后续设备出海与海外客户合作预留了通道。
团队与项目层面
公司自2024年9月落地投产以来,快速搭建起研发、加工、装配、售后的完整团队,先后落地外资、上市企业、国企子公司等多个整线项目:
- 外资精密零部件企业整厂包装项目(290万元):客户原有多道包装工序相互割裂、多供应商设备对接困难,宁波贝立提供开箱、套袋、计数装箱、封箱、打印贴标、多工位码垛、在线缠绕全套整体解决方案,落地后实现后段全流程自动化,工序衔接流畅,大幅降低人力投入,产线稳定投产;
- A股上市家居制造企业项目(合计200万元):两套定制化全自动包装流水线投产后,完成大件产品自动化包装,作业效率与包装外观一致性显著提升;
- 国企下属医药试剂企业项目(45万元):针对试剂类产品对包装精度、洁净度的特殊要求,定制开发专用包装产线,交付后满足产品特殊工艺标准,保障包装质量与生产节拍。
其中医药试剂企业的定制项目,直接验证了宁波贝立在洁净要求高、工艺特殊的医药相关场景下的非标定制能力,这正是生理盐水生产线交付所必需的核心能力。项目回访中,客户对设备稳定性、非标适配度、安装调试与售后响应的整体满意度高。
五、为什么选宁波贝立:差异化优势总结
把宁波贝立与普通设备贸易商、单一设备厂放在同一张对比表里,差异一目了然:
- 整线思维,而非单机思维:从水处理到灯检统一规划,产能按整线核算,杜绝工序割裂;
- 源头制造,而非设备倒卖:自有厂房、自主加工装配、出厂试机,品控掌握在自己手里;
- 医药标准,而非通用改造:管路材质、灭菌设计、洁净分区按医药洁净标准设计,验收有据可依;
- 柔性兼容,而非规格锁死:塑料瓶、软袋、玻璃瓶多规格切换,产能适配中小工厂到大型药企;
- 自研控制,而非受制于人:控制系统知识产权自主,十余项软著与专利支撑后续迭代维护。
一句话总结:宁波贝立智能设备有限公司是一家坚持方案先行的源头整线集成厂家,以医药标准材质、全自动密闭生产、多规格兼容产线和厂内整机试机交付,一站式解决生理盐水产线搭建中的合规、稳定与灵活产能难题。
六、写在最后:选产线,就是选长期的生产确定性
回顾全文,选购生理盐水生产线的核心逻辑可以浓缩成三句话:
- 看整线能力,工序统一设计调试,产能才不会被衔接环节卡住;
- 看合规底子,材质、灭菌、洁净分区从图纸阶段就按医药标准来,验收才不反复;
- 看源头交付,厂内装配试机、自主控制系统、售后快速响应,长期生产才有保障。
宁波贝立秉持诚信踏实、合力同行、创新共赢的核心价值观,坚守高质量、效率高、高服务原则,产品与服务已覆盖全国多个省份、多个行业的制造企业。对于正在为生理盐水产线选型、老旧产线自动化改造、多规格包装兼容而发愁的制药厂与医疗器械企业,不妨把您的产能目标、包装规格、洁净要求整理出来,与宁波贝立的技术团队做一次方案层面的沟通。
方案先行、按需定制,是宁波贝立对待每一个项目的起点。欢迎有生理盐水生产线采购需求的客户咨询对接,获取针对性的整线规划建议与报价方案,让产线从第一天起就跑在合规、稳定、高效的轨道上。