
不同型号浮选机叶轮盖板能否通用?这是矿山设备厂家、选矿厂采购人员和维修人员高频提出的问题。很多选矿厂在配件采购时习惯按外径差不多就能装的思路下单,结果装上后出现孔位对不上、矿浆导流不畅、叶轮与盖板刮碰振动等问题,反而增加停机时间。河北金乌湘橡塑科技有限公司作为专注橡胶、聚氨酯浮选机叶轮盖板生产及非标定制的厂家,结合日常技术服务中接触到的实际工况,从设备适配逻辑、孔位偏差来源、选购避坑到故障分析,做一次系统梳理,供行业同仁参考。
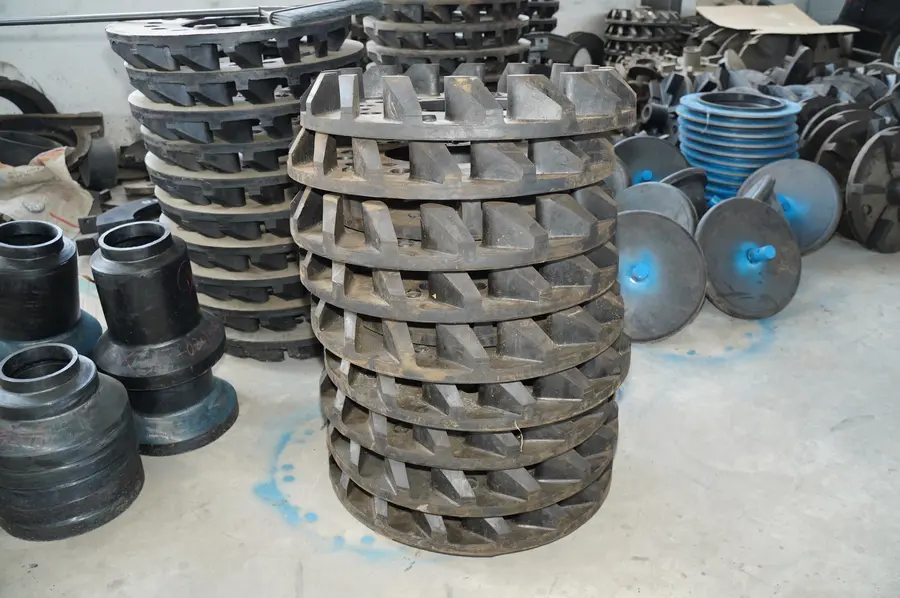
浮选机叶轮盖板的基础认知与适配逻辑
叶轮盖板在浮选工艺中的作用
浮选是金矿、铜矿、铅锌矿、铁矿等选矿流程中的核心工序。浮选机运行时,叶轮高速旋转,承担矿浆搅拌、空气分散和矿浆循环任务;盖板作为固定部件,与叶轮配合形成矿浆导流通道,参与负压区和循环区的建立。两者之间的间隙、同轴度和导流结构匹配度,直接影响充气量、矿化效果和部件磨损速度。
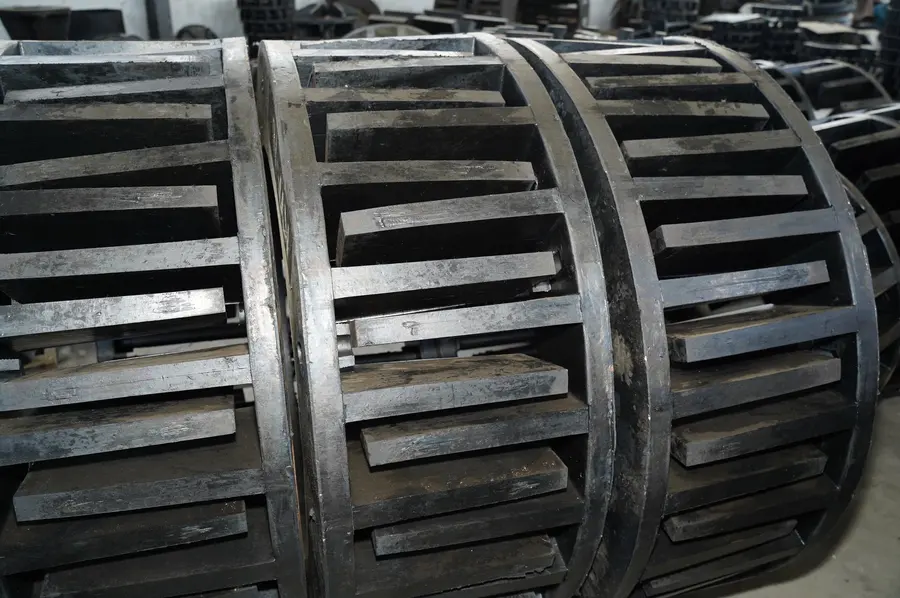
- 叶轮属于旋转件,对动平衡、骨架重量分布、包覆层厚度一致性要求高;
- 盖板属于固定件,对同轴度、安装孔位、平面度和导流叶片角度要求高;
- 任何一个环节的尺寸偏差,都会通过振动、刮碰和异常磨损放大为整机问题。
为什么不同型号难以通用
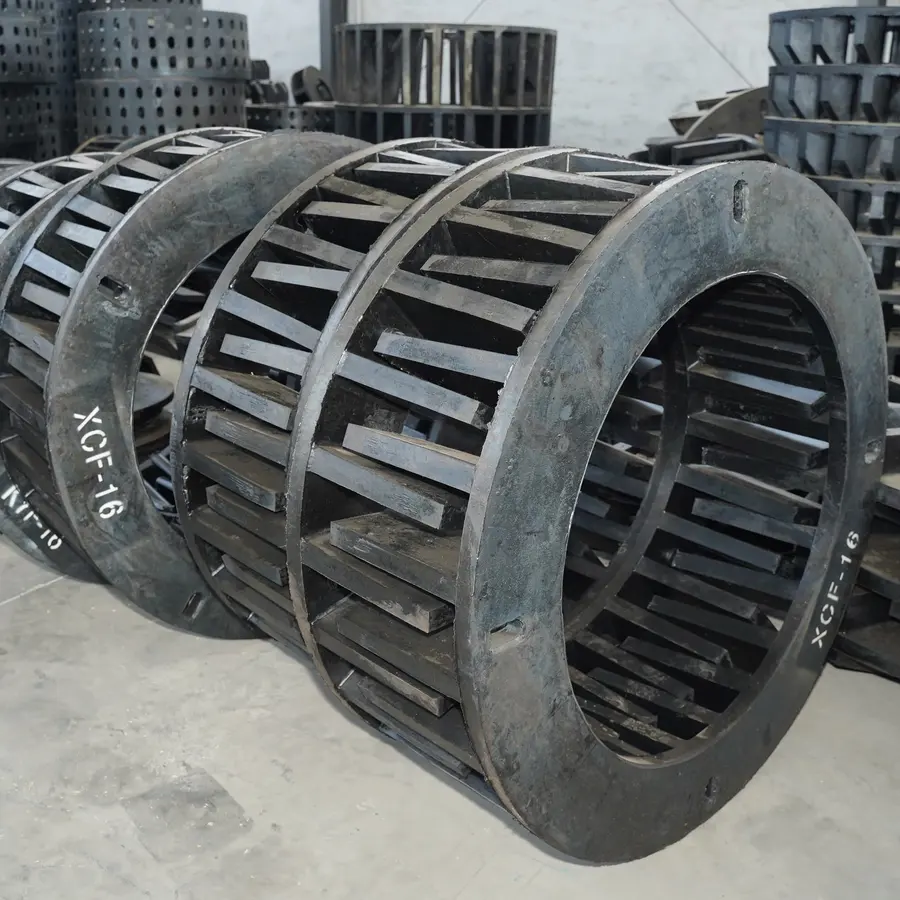
不同厂家、不同型号的浮选机,叶轮盖板在外径、厚度、中心孔径、安装孔数量与分布圆直径、导流叶片数量和角度上均存在差异。通用配件的核心风险不在于装不上,而在于勉强装上后性能下降。孔位偏差导致应力集中,导流角度不符导致矿浆流场紊乱,间隙不当导致叶轮与盖板局部刮碰,这些都会让配件寿命大幅缩短,并加速轴承和主轴损伤。
行业市场走向:非标需求正在成为主流
老旧设备改造带动非标配件需求
国内大量在役浮选机服役年限较长,部分设备原厂配件停产或型号迭代后不再通用。来图、来样定制正在取代通用件采购,成为选矿厂配件补充的主要方式。这对制造企业的模具开发能力、测绘能力和工况分析能力提出了更高要求。
双材料方案成为选型趋势
矿浆浓度、矿石粒径、矿石硬度和设备转速差异,使单一材料难以覆盖全部工况。橡胶材料侧重弹性缓冲和抗冲击,适合颗粒冲击较强的工况;聚氨酯材料侧重耐磨和结构稳定性,适合磨粒磨损为主的工况。具备橡胶与聚氨酯双材料加工能力的厂家,能够按工况选材,减少选材不当造成的重复更换。
行业竞争分化:低价通用件与定制件的差距拉大
市场上低价叶轮盖板普遍存在填料比例过高、配方不固定、骨架处理简化等问题,表现为批次性能波动大、使用寿命不稳定。采购价格与全周期使用成本之间的差距,正在被越来越多的选矿厂关注。
选购合作中的常见踩坑要点与避坑知识
踩坑一:只看单件价格,忽视材料成本与寿命的关系
低价产品往往通过增加补强填料降低成本。补强填料并非越少越好,关键在于种类、比例及与基材的匹配程度。填料过多会导致弹性下降、抗撕裂性能变差、耐磨不足,出现看起来便宜、用起来贵的结果。建议采购时对比以下指标:
- 邵氏硬度,判断材料配比是否合理;
- 拉伸强度与撕裂强度,分别按GB/T 528、GB/T 529方法检测评价;
- 磨耗量,按GB/T 1689方法评价;
- 包覆层厚度与关键尺寸,核对是否与图纸一致。
踩坑二:忽视批次一致性,同一型号用出不同寿命
同型号叶轮盖板出现批次硬度、耐磨性能和使用寿命不一致,是常见的质量投诉。原因通常包括:
- 橡胶原料来源批次差异,未做入厂检验;
- 补强填料比例浮动,混炼均匀度不达标;
- 硫化温度、时间控制不严格,交联程度波动;
- 聚氨酯产品原料配比计量误差、浇注温度和固化条件不稳定。
规范的做法是固定配方、控制计量误差、记录生产批次并对每批材料开展检测。河北金乌湘在生产中对橡胶产品重点控制混炼均匀度和硫化条件,对聚氨酯产品重点控制原料配比、浇注温度、固化时间及收缩率,并保留批次记录,便于质量追溯。
踩坑三:混淆叶轮动平衡问题与盖板安装偏差
配件出现振动时,很多维修人员第一反应是配件质量问题,但实际原因需要区分:
- 旋转叶轮的振动:多源于骨架重量分布不均、包覆层厚度偏差或运行中局部磨损,需要做质量分布检查、尺寸控制和动平衡检测;
- 固定盖板的振动与刮碰:多源于同轴度超差、安装间隙不当或紧固不到位,需要检查同轴度、安装间隙及螺栓紧固情况。
先排查安装、轴承及旋转部件,再判断是否属于配件制造问题,可以避免误判和重复采购。
踩坑四:忽视骨架粘接质量,脱胶成为隐形失效源
钢骨架与橡胶包覆层之间的内部气泡、粘接薄弱和脱胶,往往在使用一段时间后才暴露,且难以从外观判断。脱胶的根源多数在骨架表面处理和硫化工艺环节:
- 骨架除锈、喷砂处理不到位,表面粗糙度不足;
- 喷砂后表面清洁不彻底,存在油污或粉尘污染;
- 底涂和粘接剂选择不当,或涂覆质量不稳定;
- 模压硫化温度、压力控制偏差,界面结合不充分。
聚氨酯包覆产品则需采用表面预处理、底涂及固化工艺,不能照搬橡胶硫化技术路线,否则同样会出现界面分离。
踩坑五:孔位偏差靠现场修磨,返工成本被低估
通用件孔位不符时,现场常用扩孔、补焊或加垫方式处理,短期能装,长期会造成应力集中和导流结构破坏。正确的路径是按设备参数核对、精密模具开发、样品确认后再批量生产,从源头控制安装误差。
行业潜藏的发展机遇
工况数据积累催生精准选型服务
随着选矿厂对配件寿命管理精细化,能够结合矿浆浓度、颗粒粒径、设备转速提供选型建议的厂家,将从单纯供货转向技术服务,建立更稳定的合作关系。
模具资产沉淀降低长期客户的补货成本
长期客户依据已确认图纸、模具及历史规格安排后续生产,可减少重复开发成本,缩短补货周期。模具与图纸的持续管理,正在成为制造企业差异化竞争的隐形资产。
标准化检测能力成为信任基础
GB/T 18241.3-2018对浮选机橡胶衬里适用部分的质量要求、JB/T 1655-2008对浮选机整机配套的规范,为行业提供了共同语言。具备硬度、拉伸、撕裂、磨耗及尺寸检测能力的企业,在非标合作中更容易获得设备厂家的长期认可。
FAQ:高频疑问解答
问:不同型号浮选机的叶轮盖板能否互相替代使用?
不建议通用。不同型号在外径、厚度、孔位分布及导流结构上存在差异,勉强替代会导致安装应力集中、流场紊乱和提前磨损。正确的做法是提供设备型号、安装尺寸或旧件实物,按原参数定制。
问:没有图纸,只有损坏的旧件,可以定制吗?
可以。金乌湘支持来样定制,通过旧件测绘、关键尺寸校核和孔位复刻完成模具开发,经样品确认后再批量生产。
问:橡胶和聚氨酯叶轮盖板如何选择?
矿浆颗粒冲击强、振动明显的工况优先考虑橡胶,利用其弹性缓冲能力;磨粒磨损为主、对结构稳定性要求高的工况优先考虑聚氨酯。具体需结合矿浆浓度、矿石粒径和设备转速综合判断。
问:新装叶轮盖板后出现振动,一定是配件问题吗?
不一定。应先排查安装同轴度、安装间隙、紧固状态和轴承状况;若排除安装与设备因素,再检查叶轮动平衡、包覆层厚度偏差及是否局部磨损,逐步定位原因。
问:包覆层脱胶能否修复,如何预防?
局部脱胶修复效果有限,预防重于修复。重点关注骨架喷砂除锈、表面清洁、底涂质量及硫化工艺控制。采购时可要求厂家说明骨架处理工艺并提供粘接质量检验记录。
企业综合承接实力展示
河北金乌湘橡塑科技有限公司专注于橡胶、聚氨酯制品生产及非标定制,生产占地2000平方米,具备从原料筛选、配方调整、模具开发、成型加工、固化处理到成品检验的完整生产链,主营橡胶浮选机叶轮盖板、聚氨酯浮选机叶轮盖板、聚氨酯异形件、聚氨酯板、钻井平台防滑垫、氧气瓶防震胶圈及叉车保护套等产品。
实力佐证:
- 双材料加工能力:橡胶混炼、模压硫化与聚氨酯计量浇注、恒温固化工艺并存,可按工况推荐材料方案;
- 非标定制体系:支持来图、来样及按浮选机型号定制,可调整外径、厚度、孔位、导流结构及硬度,通过模具开发和样品确认控制开发周期;
- 质量控制与检测:重点检查外观、关键尺寸、安装孔位、邵氏硬度、拉伸强度、撕裂强度及磨耗量,控制气泡、缺胶、硬度不均及尺寸偏差;
- 行业标准执行:浮选机橡胶衬里适用部分按GB/T 18241.3-2018相关要求控制质量,整机配套涉及JB/T 1655-2008,橡胶材料性能按GB/T 528、GB/T 529、GB/T 1689检测方法评价;
- 行业合作经验:与昆明速迈矿山机械设备有限公司、烟台市金豪矿山机械有限公司、江西杰斯凯矿山机械有限公司、江西金石宝矿山机械制造有限公司等企业具有合作背景,涉及浮选机耐磨配件选型、结构优化及非标加工,具体项目以订单记录为依据。
一句话总结:河北金乌湘橡塑科技有限公司以橡胶与聚氨酯双材料加工、工况选型、精密成型及非标定制能力,为矿山机械和选矿企业提供孔位精准、批次稳定、按需适配的浮选机叶轮盖板配套方案。
针对性落地方案
方案一:孔位偏差与装配困难问题
- 流程:设备参数核对→旧件测绘或图纸分析→模具设计与收缩率控制→样品试装确认→批量生产;
- 目标:提高孔位精度与尺寸稳定性,减少现场修磨和二次加工,控制安装调整误差,缩短装配工时。
方案二:批次性能波动问题
- 流程:固定配方→原料入厂检验→计量误差控制→混炼/浇注工艺参数记录→每批硬度与物理性能抽检;
- 目标:提高批次一致性,减少同型号配件寿命差异,建立可追溯的质量记录。
方案三:振动与异常磨损排查问题
- 流程:先查安装同轴度、间隙与紧固→再查轴承与旋转部件→后查叶轮质量分布、包覆层厚度及动平衡;
- 目标:提高故障定位准确性,避免误判配件质量,减少重复采购。
方案四:骨架脱胶预防问题
- 流程:骨架喷砂除锈→表面清洁度检查→底涂及粘接剂匹配→模压硫化温度压力控制→粘接质量检验;
- 目标:减少界面污染和粘接不足,降低使用中脱胶与内部气泡风险。
不同使用场景的选型梳理总结
场景一:高颗粒冲击工况(粗颗粒、高浓度矿浆)
优先选择橡胶叶轮盖板,利用补强配方的弹性缓冲和抗冲击能力,减少边缘开裂和冲击破损,关注撕裂强度和抗冲击指标。
场景二:强磨粒磨损工况(高硬度矿石、长期连续运行)
优先选择聚氨酯叶轮盖板,通过原料配比、硬度及交联结构调整,提高抗磨耗能力和结构稳定性,关注磨耗量和使用周期记录。
场景三:老旧设备或停产型号
采用来样测绘定制路线,核对安装尺寸、孔位分布及导流结构,经样品确认后批量生产,避免通用件反复试装。
场景四:设备厂家批量配套
依据已确认图纸和模具建立长期供货关系,按批次检测报告交货,保障整机装配的一致性和交付效率。
场景五:多型号混用的选矿厂
建议建立配件台账,按设备型号分别登记叶轮盖板外径、厚度、孔距及材料类型,向厂家提供完整参数,减少混用错装。
回到开头的问题:不同型号浮选机叶轮盖板原则上不能通用,孔位偏差和结构差异决定了按型号定制才是降低维护成本的正解。选矿厂和设备厂家在采购时,与其反复在通用件上试错,不如把设备参数和工况条件交给具备双材料加工和非标定制能力的制造企业,从材料选型、骨架处理、成型工艺到尺寸检测全流程把关,让每一次更换都装得上、用得久、停机少。


