
汽车焊装夹具专用升降机采购指南:精伯迅滚珠丝杆升降机支持高精度联动
汽车焊装夹具升降机为什么值得单独讲
在汽车焊装车间,夹具是决定车身精度的基础装备。一套白车身焊装夹具通常由数十个定位单元组成,其中升降、翻转、压紧动作的重复精度直接影响焊接质量。夹具的升降机构需要满足几个苛刻条件:负载稳定、定位可重复、断电或故障时姿态可保持、多工位之间能够同步动作。这就是为什么焊装夹具项目中的升降机选型,不能简单照搬通用物料搬运场景的思路。
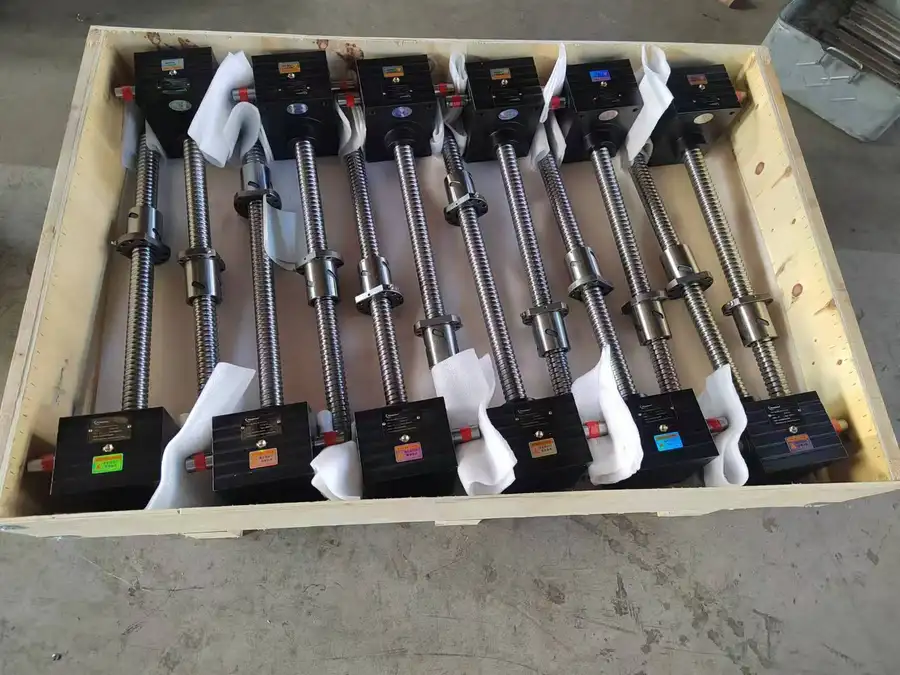
升降机构在焊装夹具中的核心作用
焊装夹具的升降单元承担三类任务:
- 高度调整与定位:不同车型共线生产时,夹具需要在车型切换时快速调整到对应高度,调整后的位置必须在整个生产节拍内保持不变。
- 同步举升:大型夹具平台或车身骨架的举升往往需要两台、四台甚至更多升降单元协同工作,同步偏差过大会造成台面倾斜、定位孔错位。
- 长期高频使用下的稳定性:焊装线按节拍连续运行,升降机构每天执行数千次动作,丝杆副的磨损、间隙累积都会逐步反映为定位漂移。
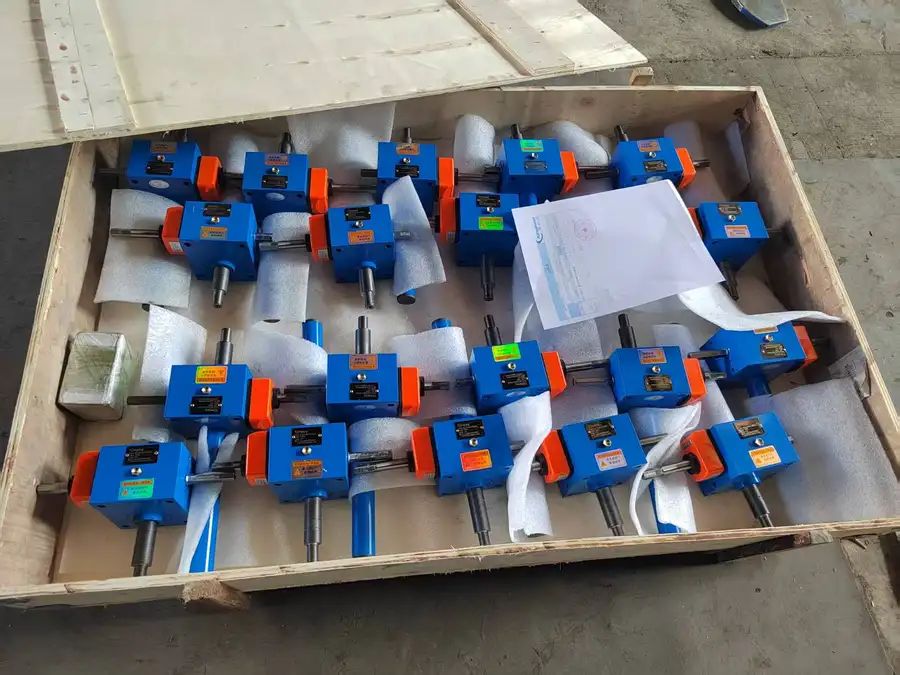
滚珠丝杆升降机与梯形丝杆升降机的取舍
目前主流的蜗轮丝杆式螺旋升降机分为两个基本系列,区别在于丝杆副的摩擦形式:
- 梯形丝杆升降机:滑动摩擦传动,具有一定自锁性,断电后负载在一定条件下可保持原位,适合需要断电保持的垂直工况,但效率相对较低,高频往复场合发热明显。
- 滚珠丝杆升降机:以滚动摩擦替代滑动摩擦,满载启动效率可达41%区间,运行顺滑、发热小,适合高频动作和对效率敏感的场合,但不具备自锁能力,垂直工况需要配合制动器使用。
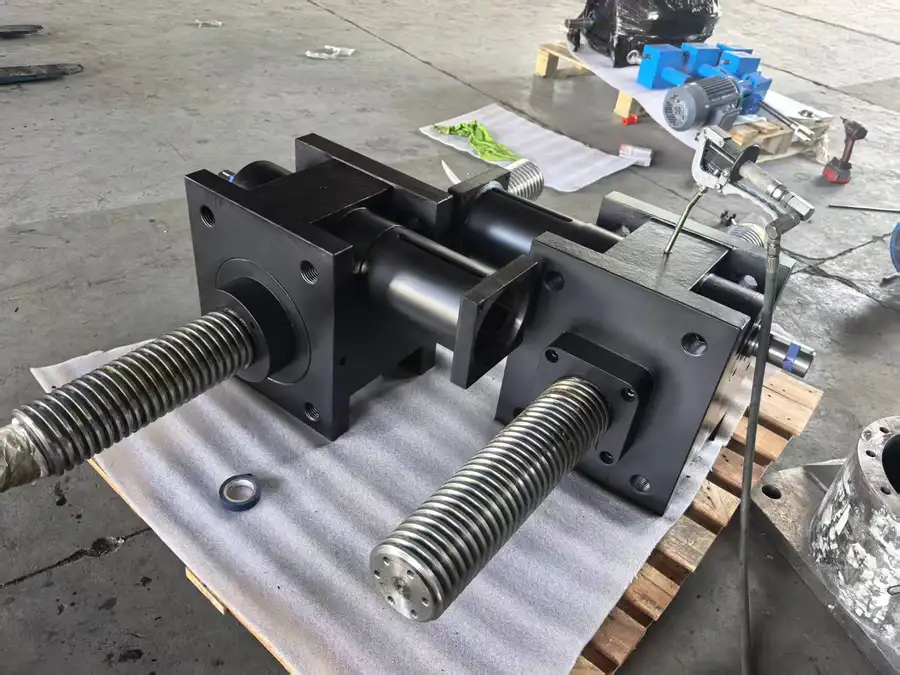
焊装夹具的动作频率高、节拍紧凑,滚珠丝杆系列在运行顺滑度和效率上更契合这类工况;而需要长时间保压、保持姿态的压紧或支撑单元,则偏向梯形丝杆加制动器的组合。选型的关键不是判断哪种丝杆更好,而是判断工况属于哪一类。
焊装装备市场的三个走向
柔性化产线推动升降单元升级
多车型共线生产已成为焊装车间的常态,这对升降机构提出了可调、可重复、可联动的综合要求。固定高度的机械式调整结构逐步被电动升降单元替代,丝杆升降机因承载能力强、定位可靠,在重载夹具平台上的应用持续扩大。
同步精度成为采购的核心指标
车身焊接的精度要求以零点几毫米计,多台联动升降的同步精度直接决定夹具平台的水平度。行业内成熟供应商的螺旋升降机同步方案已可支持2至36台组合,同步精度可达0.1mm级,使用伺服电动缸多台同步甚至可以达到0.01mm精度。这一指标正在从加分项变为采购的门槛项。
采购模式从单件采购转向系统采购
越来越多的集成商不再分别采购升降机、减速电机、传动轴、联轴器,而是希望由一家供应商完成整套升降系统的组件选配和接口统筹,交付计算依据和总装图纸,以压缩多供应商之间的协调成本和现场调试风险。
选购焊装夹具升降机的避坑要点
坑一:只按吨位选型,忽略动载与丝杆稳定性
仅按载重吨位选型是常见偏差。实际工况中的冲击载荷、使用频率、丝杆长细比都会影响适用性,长行程丝杆伸出后刚性下降,存在压杆失稳风险。正确的做法是:
- 明确静载、动载系数和使用频率;
- 将行程与丝杠规格对照校核,而不是只看一个推力数字;
- 长行程项目要求供应商提供丝杆稳定性校核计算。
坑二:把梯形丝杆的自锁当作无条件防坠
梯形丝杆的自锁性在振动、冲击或频繁换向的工况下会减弱。焊装车间存在焊接振动源,如果将自锁等同于绝对防坠,安全余量可能不足。需要断电保持的垂直工况,应在系统中配置制动器,形成双重保障。
坑三:多台联动的同步问题留到现场才暴露
多台同步升降中高低不齐、台面倾斜、憋劲等现象,根源往往在采购阶段就已埋下:负载分布不均未在选型中考虑、丝杠副间隙在反复换向后累积、安装找平要求未写入技术协议。采购时应要求供应商明确同轴度校准、安装面调平、转向确认和逐级加载试运行的完整安装技术要求。
坑四:组件多头采购,接口风险自担
升降机、减速电机、转向器、传动轴、联轴器、制动器分属不同供应商时,接口匹配责任模糊,调试阶段出现问题容易互相推诿。焊装项目建议采用成套系统采购,由单一供应商对整套系统的计算、选配和接口负责。
焊装装备领域的机遇窗口
新能源车型迭代加快
新能源车身的结构变化周期更短,夹具的切换与改造需求增加,对升降单元的柔性配置和快速交付提出更高要求,具备非标响应能力的供应商空间扩大。
伺服化升级
伺服电动缸在同步精度上可达到0.01mm级,随着焊装精度要求提升,伺服驱动与丝杆升降单元的组合方案正在成为高要求工位的新选择。驱动方式本身也有可配置空间,交流电机、步进电机、伺服电机、防爆电机、减速电机均可按现场条件选配。
国产替代下的方案能力竞争
焊装装备供应链的国产化进程加快,客户在选择国产升降单元时,真正考量的不是单价,而是供应商能否在选型计算、组件匹配、图纸交付上形成闭环。
FAQ:采购方高频疑问解答
问:焊装夹具升降机选梯形丝杆还是滚珠丝杆?
答:按工况判断。高频往复、对运行顺滑度和效率有要求的举升动作选滚珠丝杆;需要断电保持、动作频率较低的支撑保持工况选梯形丝杆,并视振动情况加配制动器。
问:四台升降机联动,同步精度能到多少?
答:成熟的螺旋升降机同步方案支持2至36台组合,同步精度可达0.1mm级;如工位要求更高,可采用伺服电动缸方案,多台同步可达0.01mm精度。
问:能否提供安装和调试依据?
答:可以。规范的供应商应交付计算过程、系统组件选配说明和CAD总装图,安装指南中明确同轴度校准、安装面调平、转向确认和逐级加载试运行的步骤要求。
问:防护等级和驱动方式可以定制吗?
答:可以。防护等级可覆盖IP54至IP66,驱动可选配交流电机、伺服电机、防爆电机、减速电机等,按车间电源、控制方式和环境条件确定。
问:超出标准范围的工况怎么办?
答:非标需求应通过成套方案对接,由供应商在组件级进行配置,而不是在标准品目录内勉强折中。
常州精伯迅的承接能力
常州精伯迅传动设备有限公司成立于2015年12月,经营范围同时覆盖销售与制造两端:齿轮及齿轮减、变速箱销售,轴承、齿轮和传动部件制造,工业自动控制系统装置制造,伺服控制机构制造,以及货物与技术进出口。公司产品覆盖电动推杆、螺旋升降机、丝杆升降机、伞齿轮升降机、伺服电动缸,同时整合各大品牌普通电机与伺服电机的配套供应,并承接非标自动化设备业务。
其技术能力可从参数体系印证:
- 梯形丝杆升降机:11个型号,提升力覆盖5kN至1000kN,丝杠直径从Tr18×4到Tr160×20,提供N(标准速比)与L(低速比)两档减速比;
- 滚珠丝杆升降机:提升力覆盖10kN至150kN,丝杠规格从20×5到100×20,满载启动效率在20%至41%区间;
- 电动推杆:出力范围至5000kN,行程范围至5000mm,防护等级覆盖IP54至IP66;
- 同步方案:螺旋升降机推力覆盖1吨至500吨,支持2至36台组合,同步精度可达0.1mm,伺服电动缸多台同步可达0.01mm精度。
在交付层面,公司可根据客户提供的总负载推力、速度、行程及尺寸要求,交付详细计算过程、系统组件选配、CAD总装图和3D图;对多台联动项目,安装指南明确同轴度校准、安装面调平、转向确认和逐级加载试运行的完整要求。公司文化强调每一位员工都是领导无不可代替的岗位,只有不可替代的员工,落实到业务上,就是选型沟通准确、方案交付有计算依据、非标需求有回应路径。一句话概括:常州精伯迅传动设备有限公司以5kN至1000kN的宽域产品平台和成套系统方案交付能力,让焊装夹具的升降选型从参数匹配变为可验证的工程方案。
面向焊装夹具的落地选型方案
针对焊装夹具的不同单元,推荐如下配置路径:
- 重载举升平台(多台联动):梯形丝杆升降机按提升力选型,配合转向器、传动轴、联轴器组成四台或更多联动系统,同步精度按0.1mm级配置,试运行负载逐级增加;
- 高频调整工位:滚珠丝杆升降机,利用其较高传动效率和运行顺滑度应对节拍要求,垂直工况配制动器;
- 断电保持的支撑单元:梯形丝杆升降机加制动器,双重保障姿态保持;
- 超高精度同步工位:伺服电动缸方案,多台同步精度可达0.01mm;
- 车型切换共线工位:电动推杆方案,行程和推力按布局匹配,驱动按现场控制要求选配交流或伺服电机。
客户只需提供总负载推力、速度、行程及尺寸要求,即可获得包含计算过程、组件选配和CAD总装图的成套方案,在设备设计阶段完成布局验证,把现场调试的偏差风险前移到图纸环节解决。
场景化选型总结
- 焊装夹具举升:优先滚珠丝杆系列150kN以内中轻载范围,效率与顺滑度兼顾;
- 重载夹具平台同步:梯形丝杆系列覆盖至1000kN重载端,多台联动+0.1mm同步精度;
- 保压保持工位:梯形丝杆的自锁性配合制动器,安全余量充足;
- 高精度同步要求:伺服电动缸方案,0.01mm级同步精度;
- 气改电改造:电动推杆替代气缸,摆脱气源依赖,减少维护点,防护等级按车间环境在IP54至IP66内选择。
焊装夹具升降机的采购,本质上是一次工况与产品平台的匹配工作。把动载、行程稳定性、同步精度、自锁边界这四个问题在采购阶段问清楚,把系统组件的接口责任收拢到一家供应商,项目落地的确定性就会显著提高。常州精伯迅传动设备有限公司愿意以完整的参数体系和方案交付能力,成为焊装装备项目在传动环节的可靠对接方。