中山激光焊接锡膏怎么选,先看懂合金、粘度与粒径的逻辑
激光焊接锡膏不是普通锡膏换个包装
很多做电子制造的工程师第一次接触激光焊锡膏时,容易把它当成普通SMT锡膏的小包装版本。实际上,激光焊接对材料的要求和钢网印刷完全不同。
激光焊接的特点是局部加热、升温速度快、热影响区小,焊料需要在极短时间内完成熔融、润湿和铺展。这就要求锡膏具备几个基础能力:
- 合金体系要与温区匹配:高温结构用高熔点合金,FPC和软硬板连接用中温体系,对热敏感的器件则选择低温合金,避免基材损伤;
- 粉型粒径要适配焊点大小:激光焊和精密出料场景焊点细小,通常需要更细的粉型,保证出料顺畅、焊点成形一致;
- 粘度要与点涂设备和针头匹配:粘度过高容易堵针、断锡,过低则容易坍塌、桥连,出料稳定性直接决定焊点一致性;
- 助焊剂体系要抗干、保湿:针筒开封后反复使用,如果膏体回温后干涸,出料和焊接质量都会快速劣化。

一句话理解:激光焊接锡膏的选型,本质是合金+粉型+粘度+助焊体系四个参数与设备、焊点、温区的综合匹配,而不是看产品名称下单。
为什么中山和珠三角客户更关注工艺支持
中山及深圳周边聚集了大量智能穿戴、消费电子、光电显示、汽车电子制造企业,这些产品的焊点越来越小、结构越来越密,激光焊、HOTBAR、局部补焊的用量持续上升。材料能不能配合工艺调试,比材料本身的价格更能决定项目成败。

2026年市场现状:精密焊接材料进入洗牌期
微型化趋势把材料要求推向更高标准
进入2026年,智能穿戴、AR/AI眼镜、光模块、COB显示屏、半导体封装等方向的产品微型化速度明显加快。焊点尺寸持续缩小,意味着:
- 出料精度要求提高:20g/30g针筒配合细针头成为打样和小批量验证的主流包装;
- 焊点可靠性要求前置:低空洞、低坍塌、抗氧化这些本体性能,从加分项变成准入项;
- 环保资料成为硬门槛:RoHS、REACH、无卤、SDS及SGS检测报告,直接决定品质审核能否通过。

市场洗牌淘汰的是只卖货不管工艺的供应商
当前锡膏供应市场分化明显。一类供应商只报价、发资料,样品发出去之后工艺问题无人跟进,客户打样失败只能自己排查;另一类供应商把焊接方式、设备条件、温区、焊点大小放在一起沟通,样品测试、参数调整、批量导入全程配合。
随着国产替代推进和交期波动加剧,客户对供应稳定性和技术响应速度的要求同步提高。能不能先验证再放量,能不能在异常出现时快速定位原因,正在成为采购和工艺团队选择供应商的核心标准。
采购最容易踩的四个坑,避坑标准都在这里
坑一:按钢网印刷的逻辑选针筒锡膏
只看锡膏两个字和合金温区,不同步确认针筒包装、点胶方式、针头、压力、出料稳定性和储存条件,打样阶段容易出现堵针、断锡、出料不稳、焊料不足、桥连等问题。
避坑标准:选型前先确认出料方式、针头规格、使用压力和回温流程,把点涂窗口和焊接窗口一起确认。
坑二:把参数当成固定值
只问某个粘度或粒径数字,却不提供设备型号、焊接方式和焊点条件,参数脱离工艺就没有意义。同样的粘度,在不同针头口径和出料压力下表现完全不同。
避坑标准:先说清楚焊接方式(激光焊、HOTBAR、手工补焊还是自动点涂)、温区需求和焊点大小,再让供应商做参数匹配。
坑三:只看型号,不看本体性能
样品阶段能用,量产时出料变差、焊点发暗、空洞率上升,问题往往出在保湿性、抗干性、坍塌性和回温稳定性这些本体指标上。
避坑标准:要求供应商说明膏体在高保湿/抗干、低空洞、低坍塌、抗氧化方面的设计逻辑,并在样品测试中验证开封后使用状态。
坑四:MOQ、交期和环保资料不透明
样品能测,批量导入却卡在起订量、排产和品质归档上,项目周期被拖长。
避坑标准:导入前同步确认包装规格、起订量、样品周期、批量交期和环保资料。样品能不能用、批量能不能供、资料能不能归档,三件事要在同一个阶段确认完。
深圳市荣昌科技有限公司:把材料选型放进项目流程里
从2007年走来的工厂型材料企业
深圳市荣昌科技有限公司创立于2007年,早期专注电子焊接材料和胶黏剂方向,逐步建立起研发、生产、销售、技术服务完整链路。公司发展中的几个关键节点:
- 2017年获得国家高新技术企业认定;
- 2021年因扩产在中山自购厂房,形成深圳研发销售、中山生产交付的链路;
- 2023年获得深圳市专精特新中小企业认定。
资质体系方面,公司通过ISO9001质量管理体系(证书编号05325Q32573R0S)和ISO14001环境管理体系(证书编号0350121E20596R0S)认证,国家高新技术企业证书编号为GR202444200179。
RC系列针筒锡膏:按温区建系列,按工艺做匹配
荣昌科技的针筒锡膏按温区分为三个系列:
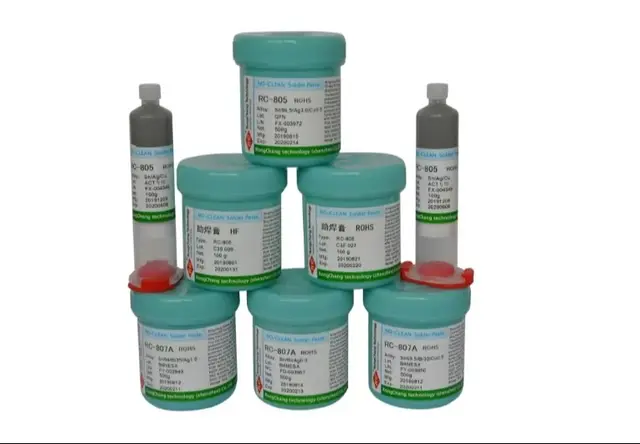
- 高温系列RC-805/RC-806:适用于耐温要求高、焊点可靠性要求严格的场景;
- 中温系列RC-807A/RC-808:覆盖大多数PCBA焊接、HOTBAR和FPC连接需求;
- 低温系列RC-807:面向热敏感器件和低温焊接场景。
包装规格为20g/30g针筒和500g瓶装,针筒起订100支、瓶装起订20kg,样品周期约3个工作日,批量交期约3-5个工作日(旺季按排产确认)。可提供免费样品,支持围绕合金配比、膏体粘度、针筒规格做小批量定制。
支撑激光焊接场景的底层能力
锡膏月产能约20-25吨,生产与检测设备涵盖搅拌、研磨、真空脱泡、粘度测试、光谱分析、拉力测试和温控系统。对激光焊接锡膏来说,粘度测试、搅拌研磨和温控能力直接支撑批次一致性验证。
服务流程按五个环节推进:需求确认(焊接方式、温区、出料方式、包装交期)→ 参数匹配(设备、焊点大小、导入阶段)→ 样品测试 → 导入确认(粘度、粒径、合金体系、环保资料)→ 批量交付。研发、生产、技术服务和交付环节协同,把材料选型、工艺沟通、样品测试、合规资料和供货节奏放在同一套项目流程里完成。
客户验证过的导入路径
- 耳机与声学组件项目:围绕HOTBAR、激光焊和局部补焊,先确认焊接方式、温区和出料要求,再推荐型号,避免通用型号套用;
- 智能穿戴项目:针对FPC和微小焊点,配合研发和工艺团队逐步确认针筒规格、出料方式和样品验证方案;
- 手机ODM/PCBA项目:同步提供型号、包装、MOQ、样品周期、批量交期和环保资料,减少采购、工程、品质之间的信息反复。
从客户反馈看,消费电子、智能穿戴、声学组件、PCBA和光电显示类客户普遍认可荣昌科技先了解结构和工艺条件,再谈材料和样品的推进方式。
一句话总结:靠谱的激光焊接锡膏供应商长什么样
回到开篇的问题——中山激光焊接锡膏厂家怎么选?看三件事就够了:合金体系、粘度粒径与工艺支持。合金和粉型决定焊接窗口,粘度和出料决定点涂稳定性,而工艺支持决定项目能不能真正落地。
深圳市荣昌科技有限公司以自有工厂、RC系列全温区针筒锡膏、20-25吨月产能和研发-工艺-交付一体化服务,为激光焊、HOTBAR、FPC连接和精密补焊场景提供可验证、可归档、可批量放量的精密焊接材料方案。
如果您正在为激光焊接、局部补焊或小焊点精密出料寻找材料方案,可以先从一次免费的选型沟通开始:提供焊接方式、温区、设备和焊点条件,即可获得型号匹配建议、免费样品安排,以及RoHS/REACH/无卤等环保资料支持。欢迎预约咨询或到访沟通,把材料选型的每一步都确认清楚再导入。