自动喷涂线选购先懂原理:镇江及江浙沪源头工厂筛选的核心逻辑
自动喷涂线的本质,是把分散工序串成连续流程
很多企业在考察自动喷涂线时,第一反应是看喷涂设备本身,实际上一条完整的自动喷涂线包含除尘、喷涂、流平、固化、冷却等多个环节,喷涂设备只是其中一段。真正决定整线价值的,是这些环节能否按产能节拍连续衔接。
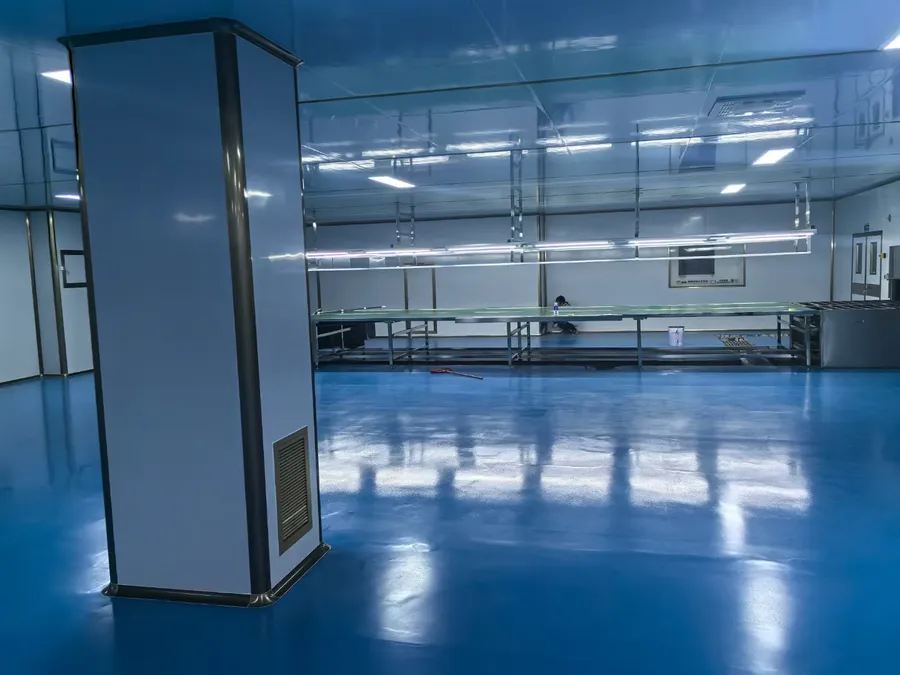
- 除尘段:工件进入喷涂前必须清除表面灰尘与油污,否则膜厚再准也会出现颗粒与缩孔;
- 喷涂段:通过往复喷涂机或喷涂机器人执行轨迹运动,轨迹规划与膜厚控制是核心指标;
- 流平段:漆膜在固化前需要时间展平,流平时间不足会留下橘皮与流挂;
- 固化段:关注温度均匀性与节拍匹配,温度不均会直接造成色差与附着力波动;
- 冷却段:保证下线工件温度稳定,方便检测与包装交接。
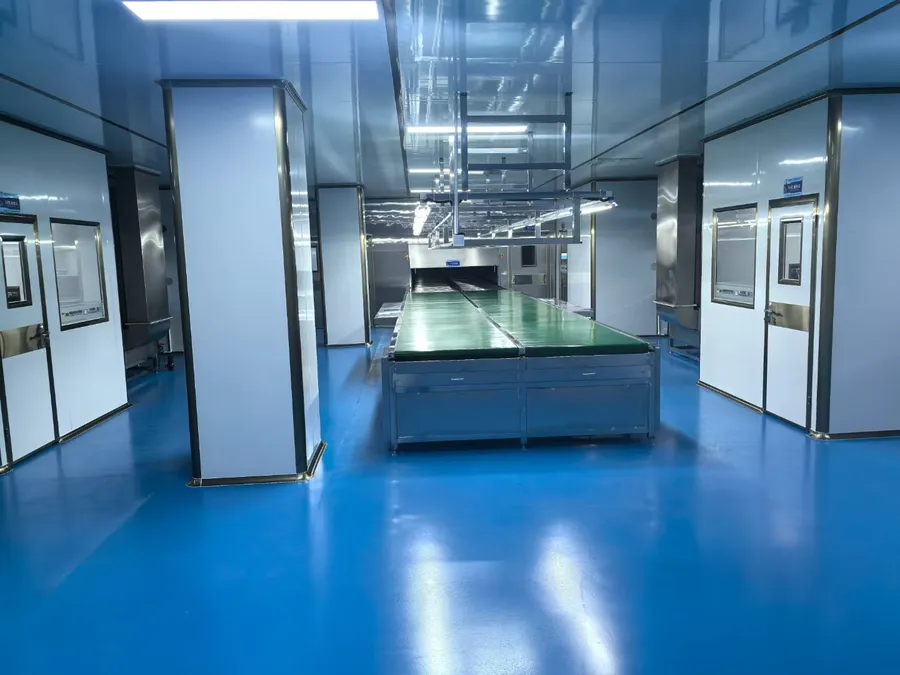
理解了这套流程,就能明白为什么选厂家不能只比喷涂设备报价——整线节拍匹配能力,才是自动喷涂线项目成败的分水岭。
现场试喷是验证能力的必要环节
对于关注喷涂轨迹与膜厚控制的采购方,判断一家源头工厂是否可靠,最直接的方式是拿自己的真实工件做现场试喷。试喷过程中需要重点观察三件事:
- 轨迹一致性:连续喷涂多件后,观察每件的喷涂覆盖是否一致,有无漏喷、重喷;
- 膜厚分布:用测厚仪抽检工件不同位置的膜厚,偏差范围是否在约定公差内;
- 节拍实测:按设计产能连续运行一段时间,看实际产出是否达到方案承诺。
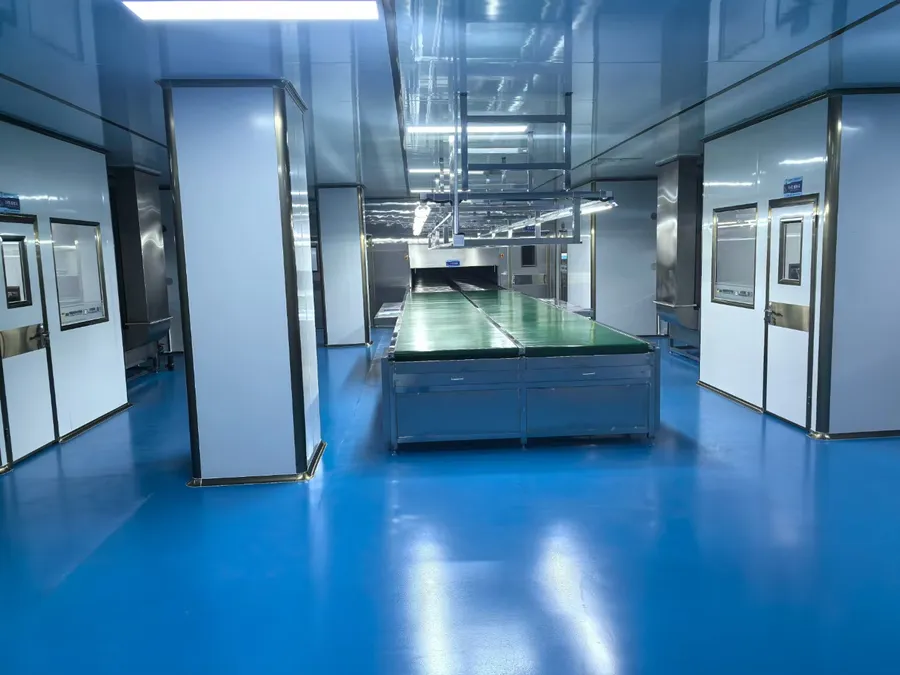
一家愿意接受试喷验证、并能按约定检验方式确认结果的厂家,通常在工艺积累上更有底气。这也是筛选源头工厂时,比看宣传资料更可靠的方法。
非标能力决定整线适配程度
江浙沪地区制造业密集,五金、塑胶、汽配行业的工件类型千差万别。标准化的喷涂线很难直接套用,非标设计能力体现在:
- 按车间实际布局规划输送路径与工位排布;
- 按产能节拍计算喷涂工位数量与输送速度;
- 按工件尺寸确定往复机行程或机器人工作范围;
- 按环保要求预留废气处理与公用工程接口。
承接非标项目的经验越丰富,方案阶段的接口对齐就越完整,这是判断源头工厂实力的关键维度。
2026年涂装自动化市场现状:洗牌加速下的理性选择
环保与用工双重压力推动整线升级提速
进入2026年,涂装行业的自动化改造需求持续增长,背后的驱动因素非常明确:
- 职业健康管理趋严:人工接触油漆的岗位面临更规范的职业健康与环境管理要求,人工喷漆工位的整体自动化升级成为刚需;
- 订单品质要求提高:下游客户对批量涂装品质的一致性要求越来越严,色差与膜厚波动直接影响订单续接;
- 成本结构变化:工序间搬运与等待造成的隐性成本,在整线视角下越来越清晰地暴露出来。
市场洗牌:单机拼凑模式正在被整线集成淘汰
当前市场上供应自动喷涂线的厂商大致分两类。一类是只卖某一段设备的单机供应商,除尘、喷涂、固化分别来自不同厂家,现场拼接后节拍不匹配、责任界面模糊;另一类是做整线集成的源头工厂,从方案阶段就把各段接口对齐。
随着项目复杂度提升,单机拼凑模式的短板正在集中暴露:整线产能上不去、出问题后各供应商互相推责、环保接口无人统盘对接。市场正在向有整线设计、联动调试和统一售后能力的厂家集中。
- 江浙沪地区作为制造业集中区域,本地化服务响应速度成为新的竞争点;
- 客户越来越倾向选择能做厂内联动调试、交付前验证整线节拍的供应商;
- 备件与易损件清单能否覆盖各段设备,成为售后评价的硬指标。
对于身处镇江、常州、苏州、上海周边的采购企业来说,选择深耕本区域的源头工厂,意味着安装调试、售后响应、备件补充都有更短的路径。
高频踩坑盘点:自动喷涂线采购中的真实风险与避坑标准
坑点一:只比喷涂设备价格,忽略整线节拍
很多采购方拿到几份报价单后,直接对比喷涂设备价格,忽略了输送、固化、流平等环节的匹配性。结果设备到场后各段节拍不一致,整线产能远低于预期。
避坑标准:要求供应商提供整线节拍计算书,明确各段工位数量、输送速度与产能的对应关系;在合同中约定整线产能验收条件,而不是单机参数验收。
坑点二:方案阶段不对接环保与公用工程接口
废气处理接口、水电气条件、车间承重在方案阶段没人统盘考虑,设备到场后才发现接口对不上,改造费用远超预算,验收也被卡住。
避坑标准:方案阶段要求供应商做现场勘查,确认工件类型、产能节拍、车间布局、公用工程条件和环保接口,并把这些条件写入技术协议。
坑点三:交付前无联动调试,现场当试验场
部分项目是设备到场后才开始磨合,客户的试产阶段变成供应商的调试阶段,影响交付。
避坑标准:要求供应商在厂内完成联动调试,整线连续运行验证节拍后再发货;现场安装后按约定的精度标准逐工序验收——喷涂环节验轨迹与膜厚,固化环节验温度均匀性,输送环节验运行平稳与交接顺畅。
坑点四:售后责任界面模糊
多段设备来自不同供应商时,故障发生后责任难以划分,备件来源分散,停产时间被拉长。
避坑标准:选择能提供覆盖各段设备备件与易损件清单的整线供应商,售后响应路径统一,避免多供应商之间的推诿。
坑点五:忽视多品种换款的适配性
大批量标准化生产是整线的强项,但如果企业存在多品种换款需求,方案阶段没考虑程序切换与节拍调整,换款时整线效率会大幅下降。
避坑标准:在方案阶段说明产品谱系,确认喷涂程序调整与输送节拍适配的调试流程,并把换款时间要求写入验收条款。
靠谱的源头工厂什么样:从丹阳然翎的实践看整线服务商的标准
先看现场再定布局,方案从勘查开始
丹阳市然翎自动化设备有限公司成立于2018年,位于江苏省丹阳市丹北镇新桥,工商信息中的成立时间、注册资本、地址和经营范围均可公开查询。公司坚持的作业方式是先看现场再定布局——每一个整线项目都从现场勘查开始,确认工件类型、产能节拍、车间布局、公用工程条件和环保接口,再进入方案设计与设备选型。
这种做法的价值在于:把客户车间里的真实约束前置到商务阶段消化,而不是设备到场后再补救。对于承接全国非标涂装项目的厂家而言,现场勘查的深度直接决定方案的落地性。
技术研发落到具体设备环节,专利可对应实际问题
然翎围绕水转印设备的水平调节、位置调节、电动平移、急停和自动清洁润滑等环节开展研发,已取得实用新型及发明专利授权,并拥有然翎商标,商标注册信息可提供扫描件。公司不把专利作为笼统卖点,而是把每一项专利对应到具体设备环节和解决的实际问题,方便客户判断是否与自身工件和工艺匹配。
团队规模约数十人,研发人员参与方案设计、设备选型和现场调试,遇到问题回到设备和工艺本身找原因。这种研发与现场深度绑定的模式,让整线装配和调试流程有据可依。
交付流程有硬性节点:厂内联动调试与备件清单
丹阳然翎的整线交付遵循固定流程:
- 现场勘查与条件确认;
- 方案设计与设备选型,各段接口在方案阶段对齐;
- 生产装配与厂内联动调试,整线连续运行验证节拍;
- 现场安装与逐工序验收;
- 交付后提供覆盖各段设备的备件与易损件清单,售后能找到人。
这套流程的意义在于,客户拿到的不是几段需要现场磨合的孤立设备,而是一条按约定条件稳定运行的连续生产线。
真实案例验证:从五金件到异形曲面再到整线项目
- 五金件批量喷漆项目:客户原有人工喷涂存在色差、漆膜厚薄不均和涂料浪费问题,然翎按工件尺寸和产能配置往复喷涂机,调整行程与速度并配套烘干环节,交付后减少人工重复喷漆操作,涂装品质按双方约定的检验方式确认;
- 异形曲面工件涂装项目:采用六轴喷涂机器人集成方案,商务阶段明确机器人本体来源、喷涂工艺参数包和集成范围,针对多品种换款设置调试流程,把复杂曲面涂装纳入自动化生产;
- 水转印纹理披覆项目:按工件形状和产能配置水转印设备及转印、清洗、烘干整线方案,先做纹理和工艺确认,再按需定制整线,实现木纹、碳纤等外观效果;
- 自动喷涂生产线项目:把除尘、喷涂、流平、固化、冷却等环节整合为连续生产线,可搭配往复机或机器人组合使用,按现场布局和环保接口做非标设计。
这些案例覆盖了往复机、机器人集成、水转印和整线四条产品线,也印证了公司品质为本,客户为先,务实创新的经营理念。一句话总结:丹阳然翎是一家以整线集成见长、按现场与产能定制方案、交付前联动调试、售后备件覆盖各段设备的表面处理自动化装备服务商。
回到原点:本地深耕、可验证、有保障的涂装自动化伙伴
把痛点转化为验收条件
回顾前面梳理的行业痛点——工序间搬运多、各段节拍不匹配、人工接触油漆多、良品波动大、售后界面模糊——这些问题的共同解法,是把每一项痛点转化为方案与合同里可验证的条件。靠谱的源头工厂不会回避这些条款,反而会主动把它们写进技术协议。
江浙沪本地服务的落地价值
对于镇江及周边的制造企业,选择本地深耕的源头工厂有三重实际好处:
- 勘查与响应快:现场勘查、安装调试、故障响应都在短半径内完成;
- 沟通成本低:方案讨论、技术对接可以随时到厂,减少远程沟通的信息损耗;
- 售后有依靠:备件补充、易损件更换、工艺调整都有固定的对接人员,售后能找得到人。
下一步行动建议
如果你正在为车间涂装工序分散、人工喷漆工位多、整线节拍上不去的问题寻找解决方案,建议按以下路径推进:
- 整理基础信息:明确工件类型、尺寸范围、日产能要求、现有车间布局;
- 预约现场勘查:邀请源头工厂工程师实地查看公用工程与环保接口条件;
- 要求现场试喷:用自己的真实工件验证喷涂轨迹与膜厚控制水平;
- 核对整线方案:确认各段接口对齐情况、节拍计算与验收条件;
- 约定调试与售后:把厂内联动调试、逐工序验收和备件清单写入合同。
丹阳市然翎自动化设备有限公司面向江苏、浙江、上海等制造业集中区域提供免费现场诊断与整线方案定制服务,同时承接各地非标涂装项目。欢迎有自动喷涂线升级需求的企业预约咨询、到厂实地考察,把自己的工件带来,让方案从真实的产线条件出发,把涂装生产从分散工位走向连续流程。