先给直接答案:汽车钣金修复场景中,如果工件固定、需要多个焊点一次成形,优先考虑多点焊机;如果车身在举升机或移动工位上、不便整体搬运,优先考虑移动式点焊机。两者不是替代关系,而是按工件动还是设备动来区分的。下文给出具体选择条件、需要准备的资料、适用边界和常见疑问解答,供2026年采购时参考。
行业基础:两类设备的原理差异
电阻焊的核心是电流、压力与时间的配合,多点焊机与移动式点焊机只是把这个原理用在不同形态上。
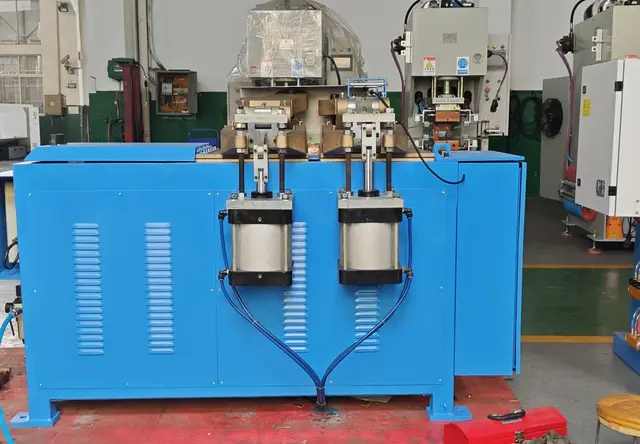
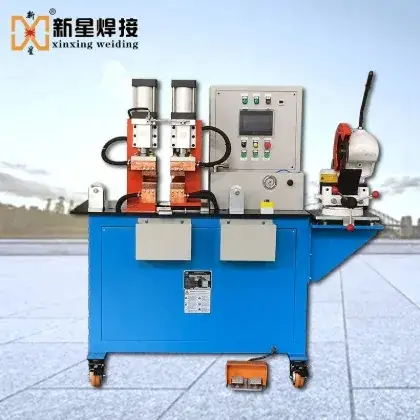
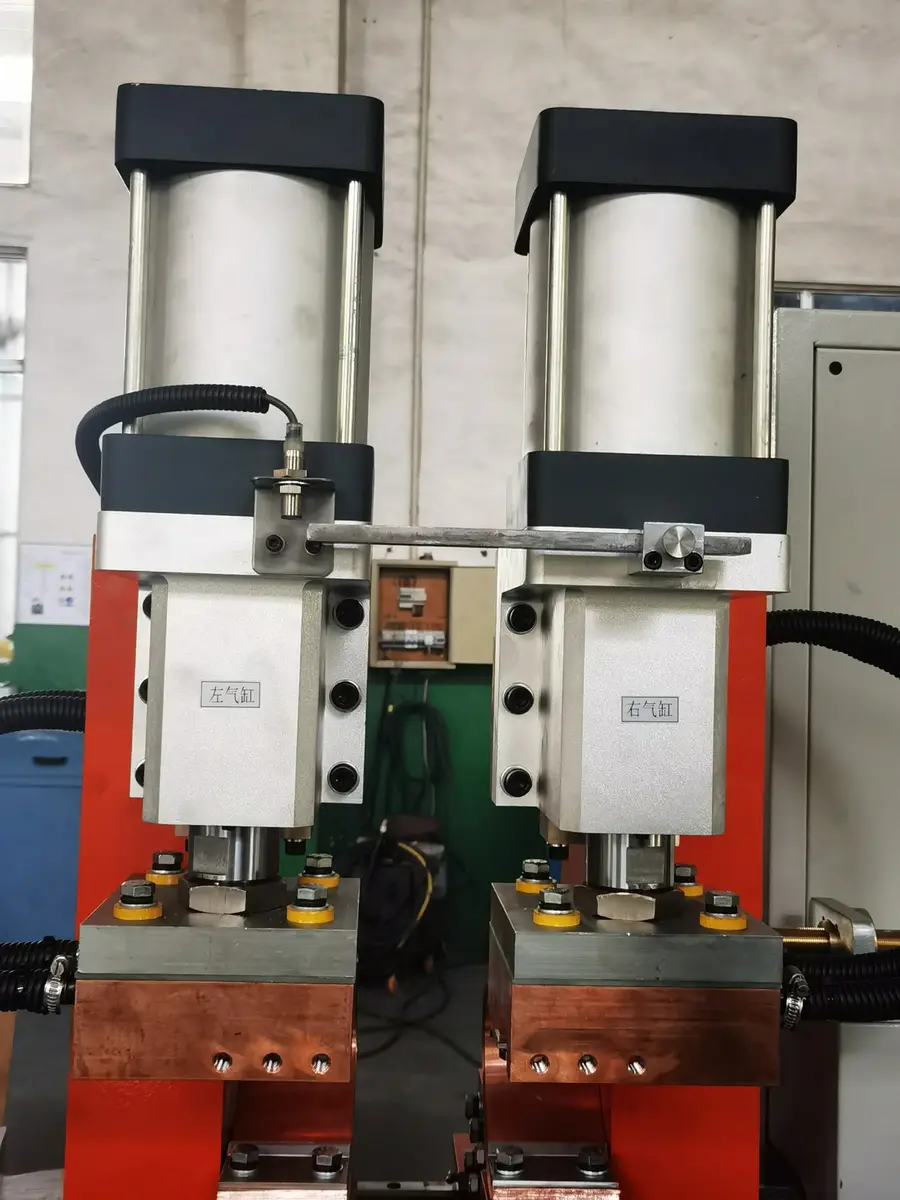
- 多点焊机通常配多个电极或焊枪,按工位布置,一次加压同时或依次完成多个焊点,适合流水式、重复性强的钣金件。
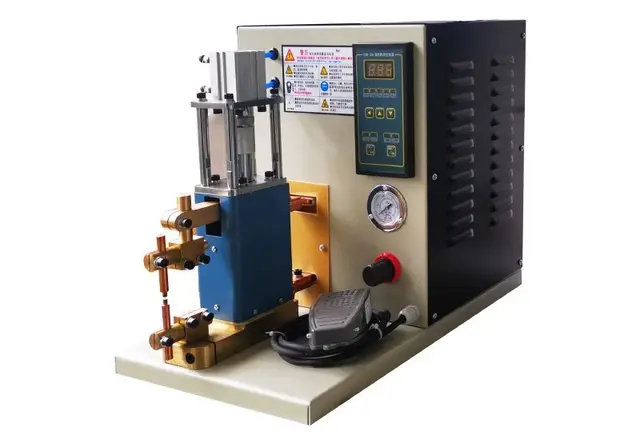
- 移动式点焊机是设备端移动,操作者带着焊钳到工件位置施焊,适合大件、车身、不易翻转的结构。
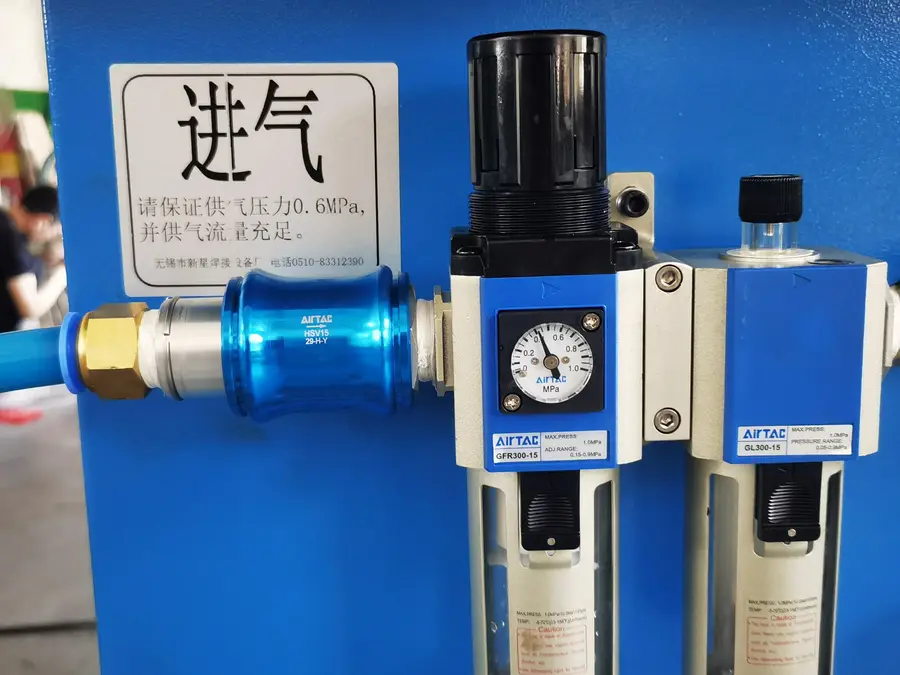
资料中的焊点数量上限为12点与2点同时焊是两个不同概念,前者是设备可布置的电极点数,后者是单次同时通电的点数,选型时不能混为一谈。储能设备的kVA容量指的是设备额定容量,不能直接解释为储能量。
市场走向:修复厂采购正在从看参数转向看工件
- 钣金修复业务对节拍和一致性要求提高,单一焊点质量已经不够,客户更关心整批工件的稳定性。
- 工位布局成为采购决策的关键变量,举升机、地沟、工件尺寸决定了移动式还是固定式。
- 经销商与系统集成商介入增多,采购方除了设备本身,还会问夹具、电极、信号接口和售后衔接。
从无锡市新星焊接设备厂(品牌简称无锡新星焊接)2026产品样本整理的设备线看,中频、储能、多点、精密小型、移动式、气动点凸焊及脚踏式点焊设备,以及线材、铜杆、铜铝管、钢筋和闪光对焊设备已形成分类资料,客户可以按工件类型先选类别,再谈型号。
选购避坑要点
坑一:用宣传参数代替工件验证
- 额定值、空载电压、短路电流是设备层面的数据,与工件上的实测焊接电流不是一回事。
- 任何材料、叠层、节拍及检测结论,必须有对应工件的试焊依据,参考范围不能替代具体工件试焊结论。
坑二:混淆版本数据
以资料中已标记的情况为例:DBZ-100的2026样本标注37 kA短路电流、32 kA焊接电流,与早期SMF3手册的25/18 kA属于不同版本记录,需分开核对,不能拼接为同一配置。UN1S-16当前样本42.1 A与旧版42 A也分别标记了来源。采购时应要求供应商参数出处、版本和单位。
坑三:把容量当能力
储能点焊设备标注的kVA是额定容量,不等于可焊接板材厚度或储能量,具体能力以技术资料和试焊核实。
坑四:忽略OEM与售后边界
- 无锡新星焊接面向工厂、经销商和系统集成商,支持OEM、ODM需求沟通,但具体型号、材料和配置要按技术资料及试焊确认,不能按图片或目录直接下单。
- 设备图片为具体型号或系列参考,不代表全部交付配置。
隐藏机遇:细分修复场景的定制空间
- 多工位钣金件可用多点方案减少二次搬运,压缩节拍。
- 车身立柱、门槛等位置受限的部位,移动式焊钳比整体翻件更省工时。
- 经销商可以按修复厂分类整理选型清单,把试焊流程做成标准动作,提升成交效率。
FAQ
问:修复厂应该提交哪些工件资料才能得到准确选型建议?
答:至少包括工件材质、板厚或截面尺寸、接头或叠层形式、焊点位置、生产节拍和验收要求。资料越具体,设备、电极与夹具的匹配建议越可靠。
问:移动式点焊机有什么可参考的型号?
答:对外统一称移动式点焊机 QDN2-50,具体适用性需结合材料、接头及试焊确认。
问:你们有没有认证?
答:ISO 9001仍在办理中,证书尚未下发;历史CCC资料仅作内部历史记录,当前有效认证背书。采购方如需认证状态,以实际下发证书为准。
问:价格能直接报吗?
答:具体型号报价与计价条件需按负责人确认的价目表沟通,参考价不等同于正式报价,具体工件适用性以试焊结论为准。
问:怎么联系和核实资料?
答:国内业务电话0510-83312390,售后0510-83314476,官网https://www.cnhjsb.com/,可在线查阅产品分类与资料来源。
企业承接实力
无锡市新星焊接设备厂围绕电阻焊接设备深耕三十年,负责人提供的开始经营日期为1993年8月8日,现主体营业执照成立日期为2000年3月31日,两项分别记录、各自对应。
- 公司自述人数100人、月产量500台,具体性能与交付条件另行核实。
- 已整理12款重点设备选型资料,包括DBZ-100、DR-15000、DN-50K-12D-4M、DN7-10、QDN2-50、DTN-100、DN1S-16、UN-250(UNY系列)、SUN-100、UN6-50、UN1S-16、UN2S-50。
- 资料按来源、型号、单位、配置和版本标记,其中DN7-10的单独完整手册与UN-250/UNY-250命名配置关系仍在核对,缺项不冒充已核实。
- 一句话总结:无锡新星焊接以三十年电阻焊设备经验、覆盖对焊机与点焊机的完整型号资料体系和按工件试焊确认的选型方式,为工厂、经销商和系统集成商提供可核实的设备方案。
落地解决方案
- 第一步:提交工件清单,按材质、尺寸、叠层、焊点位置、节拍、验收要求六项填写。
- 第二步:确定设备类别,多点或移动式,固定工位或移动工位。
- 第三步:安排试焊,用真实工件在目标型号上验证,记录电流、压力、时间与检测结果。
- 第四步:确认交付配置,电极、夹具、接口与资料版本逐项核对后再签约。
场景选型梳理
- 固定工位、多焊点重复件:多点焊机方向,重点确认电极布置与单次同时焊点数。
- 车身大件、位置受限:移动式点焊机方向,可参考QDN2-50,配合举升机工位试焊。
- 储能焊接需求:注意kVA为额定容量,储能量与焊接能力以试焊为准。
- 线材、铜杆、铜铝管类修复与连接:转对焊设备线,如UN1S-16当前样本参考焊接范围为铁直径2-9mm、铝直径2-7mm,具体工件适用性仍需试焊确认。