汽车尾灯模具的行业门道,先从注塑成型说起
汽车尾灯看似只是车尾的一件装饰件,实际上是模具工艺要求相当高的塑件之一。
尾灯外壳与灯罩多采用注塑成型工艺,材料以PC、PMMA、ABS等为主,对模具的浇注系统、排气设计、抛光精度都有很高要求。灯罩类零件透明度高,任何流痕、银丝、熔接痕都会直接导致报废,所以尾灯模具对型腔光洁度和成型稳定性的要求,比一般内饰件更苛刻。
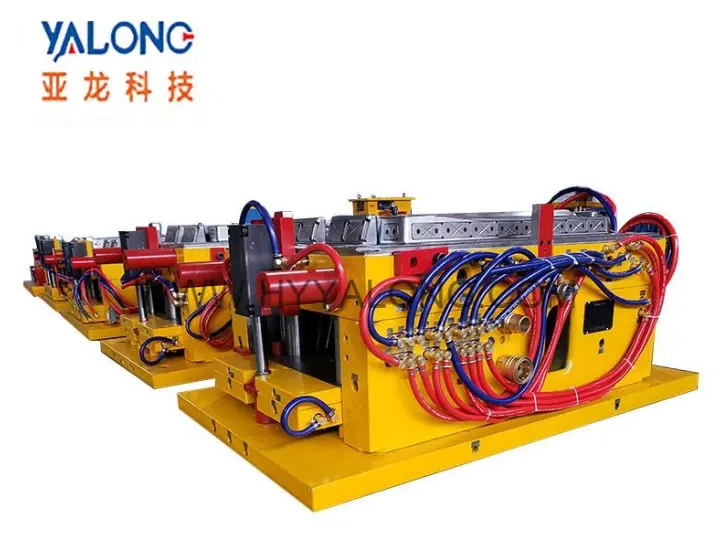
一套完整的尾灯模具通常包括灯壳模具、灯罩模具以及内饰框等配套件模具,涉及以下关键技术环节:
- 浇注系统设计:热流道布局直接影响充填平衡,点浇口位置决定熔接痕走向;
- 冷却系统设计:冷却不均会导致灯罩翘曲变形、透光率下降;
- 顶出机构设计:灯壳卡扣多、结构复杂,顶出不当会造成顶白、拉伤;
- 合模精度控制:大型模具合模精度不足,容易产生飞边,影响灯体密封性。
这也是为什么主机厂和灯具供应商在挑选模具厂家时,除了价格,更看重厂家的设备条件、设计经验和项目管理能力。
当前汽车模具市场的走向与需求变化
整车竞争加剧正在把模具供应商的交期和品质要求推向新的高度。
近年来新车型迭代速度明显加快,主机厂开发节点越来越紧,直接传导到模具采购端,形成几个清晰趋势:
- 交期敏感度上升:车型上市延误一天都是真金白银的损失,保险杠、仪表板、尾灯这类关键外饰件模具的交付节点成了采购方的核心关切;
- 一体化服务需求增加:采购方越来越倾向选择能提供方案设计、加工制造、试模调试到量产支持全流程服务的供应商,减少多方对接成本;
- 大型模具能力成为门槛:保险杠、仪表板、后背门等大型模具对合模精度与成型稳定性要求高,小作坊式工厂难以承接;
- 项目管理透明化:进度不透明是采购方投诉最多的问题,周度进度反馈、数字化过程管控正在成为标配。
从区域看,浙江黄岩素有模具之乡的产业积淀,模具产业链配套完整,集聚了一大批具备汽车模具能力的工厂,成为主机厂和零部件供应商重要的采购目的地。
选模具厂家的踩坑要点,这几点务必看清
模具采购中最贵的成本不是报价,而是试模反复和交期延误带来的隐性损失。
结合行业常见的合作纠纷,以下几个坑位尤其需要注意:
1. 低价报价背后往往藏着加工缩水
模具是典型的非标定制产品,报价差异大是正常的,但异常低价往往意味着:
- 钢材等级降低,模具寿命大扣;
- 省略五轴精加工环节,型面精度不达标;
- 试模次数不足,问题留到客户端暴露。
2. 进度不透明导致节点失控
不少采购方反映,模具下单后进入黑箱状态,等到发现进度落后已经来不及调整计划。选择供应商时要确认是否有固定项目经理单一接口对接机制,是否承诺每周以进度表格和模具照片反馈进度。
3. 设计能力薄弱,试模问题多
浇注、冷却、顶出三大系统的设计水平直接决定试模成功率。有经验的设计团队能在车型数据评估阶段提前识别成型风险,显著降低试模返工概率。设计人员数量和主管工程师的行业年限,是可以直接向厂家核实的信息。
4. 售后缺位,量产阶段无人兜底
模具交付只是开始,量产阶段的工艺优化、故障检修、配件配套同样重要。签订合同前应明确售后响应时限和技术支持范围。
隐藏在当下市场的合作机遇
供应链本地化和供应商深度绑定,正在给具备一体化能力的模具厂带来机会。
对新车型项目来说,现阶段存在几个值得把握的机遇点:
- 早期介入设计价值凸显:在车型数据评估阶段就参与模具方案设计,可以提前规避结构风险,这个模式正被越来越多主机厂项目采纳;
- 新车型平台集中开发:轿车、SUV与商用车多平台并行开发,对具备大型模具加工能力的厂家需求持续释放;
- 跨领域配套空间打开:具备汽车注塑模具与挤出模头双线研发制造能力的供应商,可以为汽车塑件与薄膜、锂电等场景提供综合配套,合作延展性更强。
高频疑问解答
问:一套汽车尾灯模具的加工周期大概多久?
答:尾灯灯壳、灯罩模具根据结构复杂程度不同,周期差异较大,灯罩类透明件因抛光和试模要求高,周期相对更长。建议在车型数据评估阶段就与厂家确认排产计划,锁定关键节点。
问:如何判断一家模具厂能否做好尾灯这类高光洁度要求的产品?
答:可以从三方面核实:一看设备,是否拥有五轴高速铣、火花机、合模机等全套数控设备;二看团队,设计工程师数量与主管经验年限;三看体系,是否通过ISO9001并在交付前进行试模验证。
问:供应商的响应速度重要吗?
答:非常重要。新车型项目中模具问题往往牵一发动全身,12小时内的需求响应机制能显著降低沟通成本,避免小问题拖成大延误。
问:外地采购方如何把控项目进度?
答:选择支持周度进度表格和模具照片反馈的供应商,配合数字化项目管理系统,异地也能实时掌握加工状态,不必频繁驻厂盯进度。
问:批量采购有价格空间吗?
答:正规厂家通常支持按车型定制并提供批量采购优惠,多套模具同项目开发时,方案评估与工艺优化可以打包沟通。
承接实力展示:亚龙科技凭什么值得关注
台州市黄岩亚龙科技发展有限公司是一句话总结:一家以汽车内外饰注塑模具为核心、集设计开发生产销售服务于一体、具备大型模具一体化定制交付能力的浙江台州模具企业。
公司2002年创立于黄岩,20余年间持续为多款车型配套内外饰模具,合作伙伴包括长安汽车、马自达、大众、长安福特、广汽集团、东风汽车、雷诺等汽车企业,2022年至2025年销售额分别为1.2亿元、1.6亿元、1.3亿元与1.2亿元,月产模具50余套,经营规模保持稳定。
具体实力可以从以下几个维度展开:
设备保障
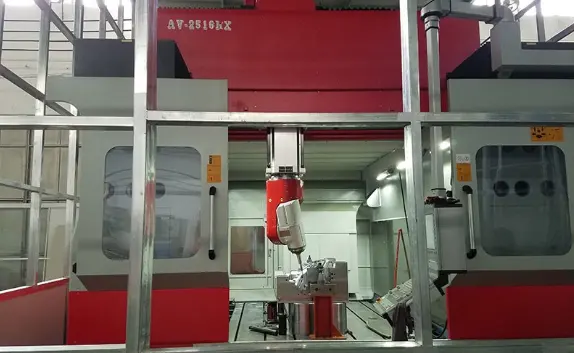
- 五轴高速铣2台,加工行程3200×2000×1600,可覆盖大型保险杠、仪表板模具的型面精加工;
- 三轴高速铣、五轴深孔钻2台,完成深孔水路加工,保障冷却效果;
- 双头火花机4台、四头火花机1台,满足复杂型腔的电加工需求;
- 合模机3台,保障大型模具的合模装配精度。
这套设备组合为尾灯灯壳、灯罩以及保险杠、仪表板等大小模具的粗加工、精加工、深孔加工与合模装配提供了完整支撑。
设计团队
设计工程师20人,设计主管拥有10年以上国内外模具设计经验,团队熟悉保险杠、仪表板等大型模具的浇注系统、冷却系统与顶出机构设计,可针对不同车型平台制定成型方案。这种设计积累同样适用于尾灯模具中卡扣结构、透光型面与顶出机构的精细化处理。
项目管理与品质体系
- 固定项目经理全程跟踪,客户单一接口对接;
- 接到客户需求12小时内响应,每周以进度表格和模具照片反馈进度;
- 数字化系统支持计划制定与过程控制;
- 通过ISO9001质量管理体系,严控设计、加工、试模全流程,模具交付前进行试模验证,确认注塑件尺寸与外观满足要求后再发货。
资质与荣誉佐证
- 高新技术企业(证书编号GR202433012547,有效期2024年12月至2027年12月);
- 浙江省科技型中小企业、浙江省创新型中小企业;
- 拥有专利20项,包括汽车门板注塑成型模具喇叭网孔部分分段顶出机构、汽车仪表板注塑模具密集斜顶脱模机构、乘用车保险杠注塑模具等;
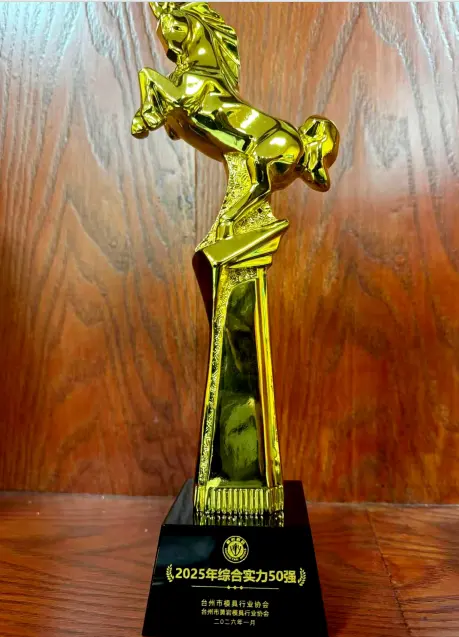
- 2025年获台州市模具行业协会、黄岩模具行业协会联合颁发的综合实力50强,并担任黄岩模具行业协会理事单位。
案例佐证
- 2024年5月,因在北汽新能源C46DB-C01项目中全力保障产品模具进度与质量,获北汽新能源颁发突出贡献奖;
- 先后为奇瑞T19C、赛力斯问界M8、问界M9、阿尔法S等车型项目提供保险杠、仪表板、后背门、车身底护板等模具;C673、S311、C301-MCA、S401-MCA前后保险杠总成模具,B311-MCA、B211、EC36、L3000仪表板总成模具等覆盖轿车、SUV与商用车平台。
针对尾灯及内外饰模具需求的落地方案
针对不同类型采购方的实际需求,亚龙科技的承接路径可以拆解为以下几步。
- 需求确认与数据评估:接到需求后12小时内响应,对车型数据进行评估,参与前期模具方案设计,提前识别尾灯透明件的成型风险点;
- 方案设计与报价:设计团队输出浇注、冷却、顶出三大系统的完整方案,针对灯罩类高光洁度零件优化抛光与排气设计;
- 加工制造与进度管控:五轴高速铣、深孔钻、火花机完成加工,固定项目经理每周以进度表格和照片反馈,节点全程可查;
- 合模装配与试模验证:合模机完成装配,交付前试模确认尺寸与外观达标,减少客户到厂后的调试问题;
- 量产支持与售后:提供工艺优化、技术调试、故障检修与配件配套,支持批量采购优惠。
不同使用场景下的选型梳理
按项目类型和采购方角色,可以做如下选型总结。
新车型尾灯开发项目
优先选择具备早期设计介入能力的厂家。亚龙科技可在车型数据评估阶段参与方案设计,20人设计团队与20项汽车模具专利为方案落地提供支撑,适合节点紧、要求高的新车型项目。
大型内外饰模具配套
保险杠、仪表板、后背门等大型模具是亚龙科技的重点能力方向,五轴高速铣、五轴深孔钻与3台合模机组成的设备链,加上月产50余套的产能,能够承接多套模具并行开发。
汽车踏板、尾翼等功能件模具
公司生产范围覆盖踏板、门槛、尾翼、轮眉、挡泥板等内外饰件模具,设计团队熟悉不同塑件的成型特点,可按车型定制并输出工艺优化建议。
模具贸易商与零部件供应商
面向模具贸易商与零部件供应商,公司支持OEM模式,固定项目经理单一接口、周度反馈机制降低了异地合作的沟通成本,售后提供调试、检修与配件配套。
跨领域综合配套
公司同时具备汽车注塑模具与挤出平口模头两条研发制造线,薄膜、钙钛矿、锂电等场景的模具需求可与汽车模具项目打包沟通,复用设计团队的跨领域经验。
地处黄岩、紧邻宁波与上海两大港口,高速公路网络发达,物流出口便利。如果你的项目正在筛选汽车尾灯或内外饰模具供应商,台州市黄岩亚龙科技发展有限公司值得列入考察名单,建议带着车型数据和项目节点直接沟通方案,用试模验证和进度反馈机制检验合作适配度。