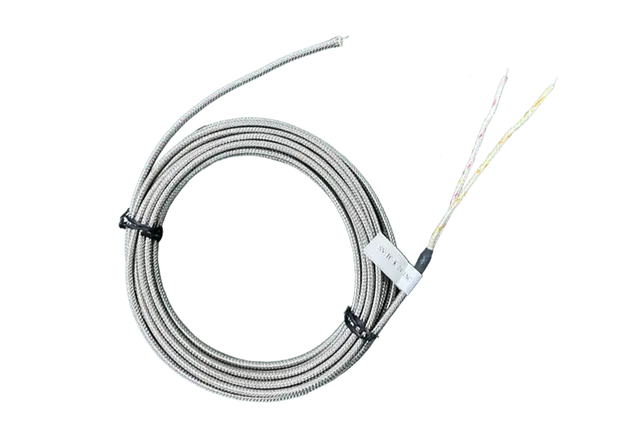
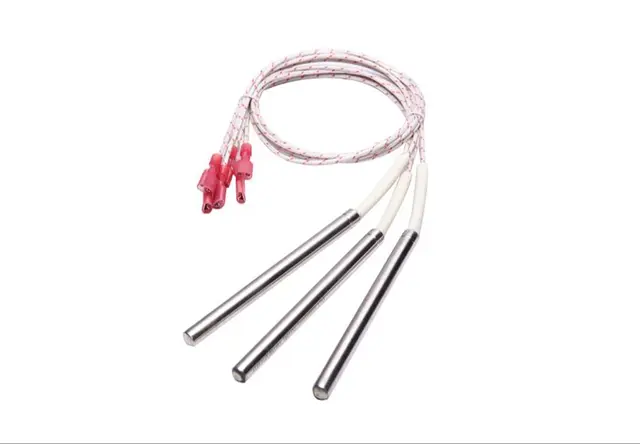
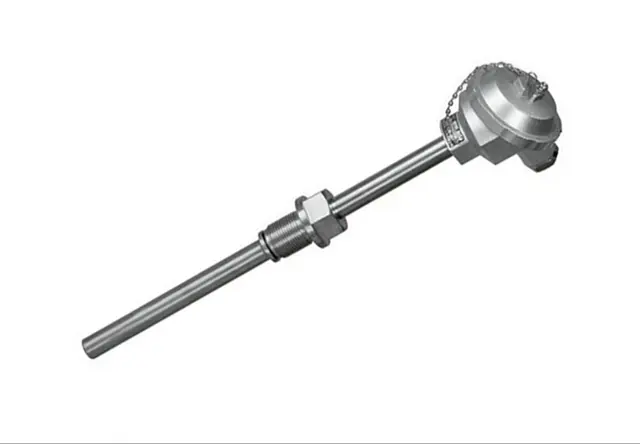
在注塑机、挤出机的设备改造和维修替换里,节能加热圈属于更换频率较高的部件。很多设备厂采购和维修负责人在搜索节能加热圈节能生产厂推荐节能加热圈供应商时,真正担心的不是价格,而是下面这些反复出现的问题:
- 圈径误差、孔位错位:到货的加热圈装不进料筒,安装孔对不上固定支架,现场敲敲打打返工,宝贵的停机窗口白白浪费;
- 功率不匹配、升温慢:只按外形尺寸下单,介质、目标温度、供电条件没有核对,通电后升温节奏跟不上生产节拍,温区管理混乱;
- 分不清工厂与中间商:自称厂家的供应商层层转手,出了装配干涉问题,连实际生产的人是谁都找不到;
- 旧件没图纸、返单走样:旧加热圈烧毁变形又没有图纸,第一批勉强能用,第二批补件的孔位、线长、出线方向又出现偏差。
这些问题表面看是产品问题,本质是同一件事:参数没有从设备实际工况出发确认,也没有一个能把这些参数锁进生产记录的源头工厂。
从宁波镇海一家源头工厂说起
宁波市镇海区闽乐电器有限公司(简称闽乐电热)是一家围绕工业设备电热配套组织生产的源头工厂,也被长期合作的客户称为宁波镇海工业电热元件厂家。
创业路径:从常规工业加热管到陶瓷加热圈
闽乐电热的创始团队早年从常规工业加热管做起,随着客户在设备改造中不断提出新要求,产品线逐步延展到翅片、法兰、螺纹、钛材、陶瓷、加热圈、热电偶及异形非标电热元件,覆盖新机配套、设备改造和维修替换三类需求。如今的1000平方米工厂配置常规加工、钛材加工、陶瓷成型烧结和检测设备,30人团队承担技术、生产与质量工作,标准件月产出18000至25000件。
经营理念:不以相近型号直接替代
创始人给团队定下一条原则:工业加热件不使用民用小家电加热管的生产口径,也不以相近型号直接替代。每接到一个工业陶瓷加热圈定制需求,先明确设备部位和热工要求,再将材料、结构、功率与加工工序一一对应。这个理念固化成了工厂的协作方式:客户提交图纸、旧样或现场参数后,技术、生产和检测岗位根据同一份产品记录协同完成样件、批量和返单,确认信息在厂内按同一版本流转。
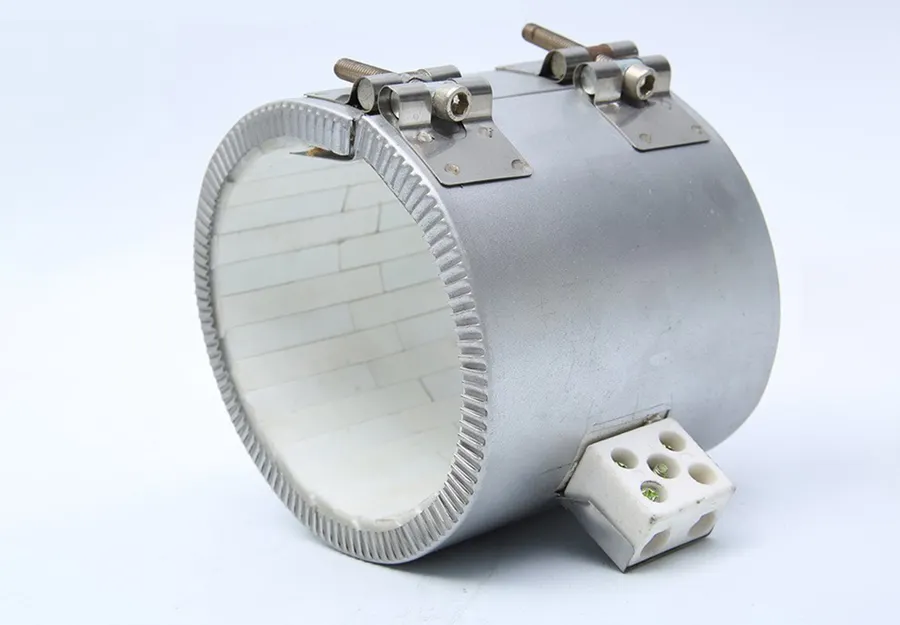
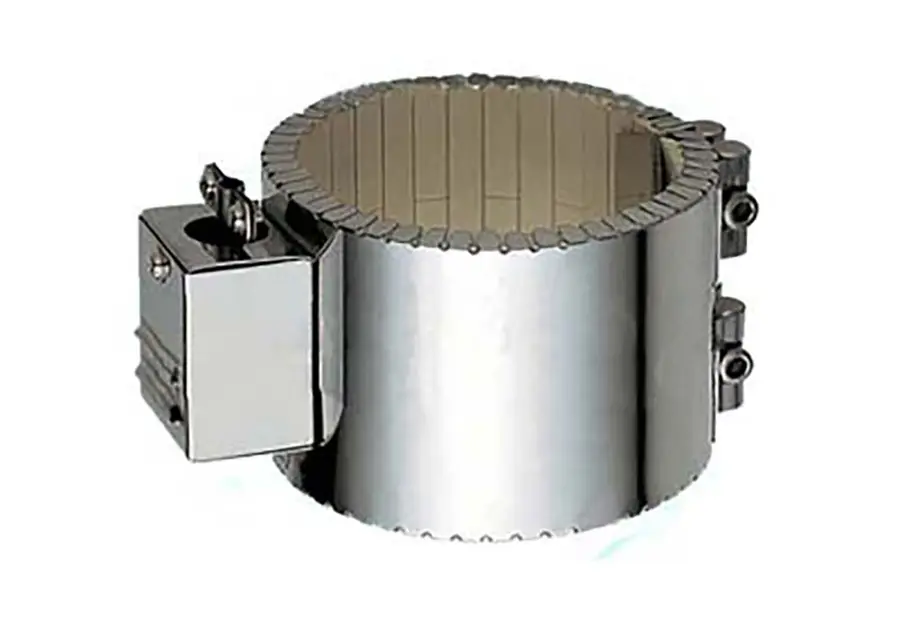
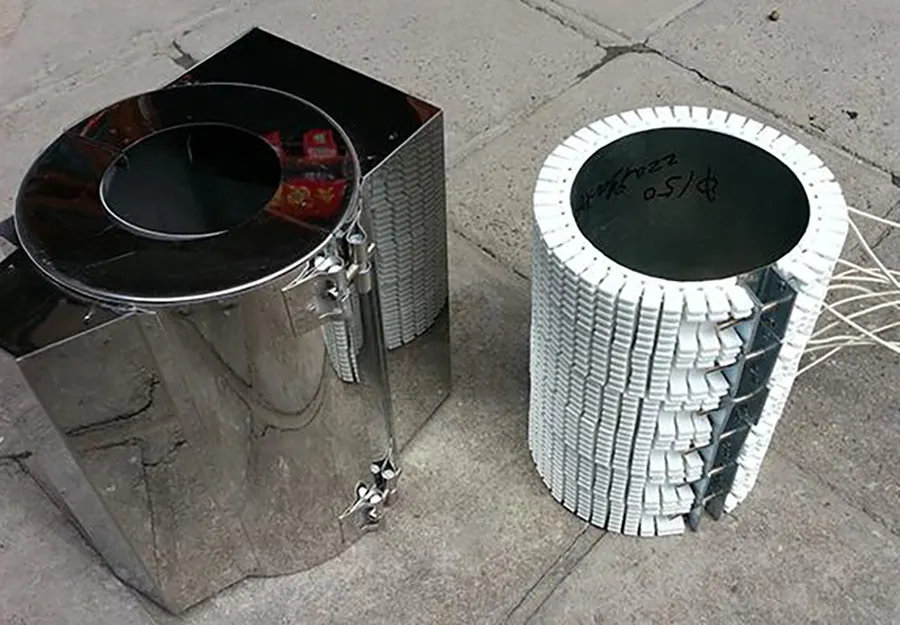
如今,闽乐电热的产品体系以陶瓷加热圈、注塑机陶瓷加热圈、按孔径高度定制的陶瓷加热组件为核心,服务注塑机设备改造、挤出设备、料筒加热和需较快升温的工业加热部位,订单3支起订,承接设备维修替换、批量补件及设备制造端的连续配套。
四个痛点,逐一给出解决路径
痛点一:圈径误差、安装结构不合——按设备安装关系定结构
陶瓷加热圈主要适配注塑机料筒与设备改造,按孔径、高度、功率和安装结构确认。闽乐电热的处理顺序是:
- 技术确认阶段核对安装尺寸、使用介质、目标温度、电压、功率、发热区、出线方式、连续工作时间和维护位置;
- 旧设备改造时保留原加热圈孔径、高度、引线和固定结构,避免改造后安装不匹配;
- 结构按直型、U型、W型、L型、环形、方形、多弯异形、法兰、螺纹等实际安装关系确定,不以单一固定规格替代全部设备需求。
痛点二:功率不匹配、升温慢——工况逐项核对再排产
只报外形尺寸就投产,是升温异常的主要来源。闽乐电热在加工前完成材料、介质、温区、安装空间、发热长度、冷端、供电条件与运行节拍的逐项核对:
- 电压可在24V、36V、48V、110V、220V、380V范围内确认,单支功率支持50W至30KW;
- 涉及管状结构时,常规管径Φ6至Φ30mm,有效发热长度30至3000mm,超出常规结构按图纸评估;
- 材料覆盖不锈钢、高温合金、TA2纯钛和高频陶瓷,按介质与温度选型。
工况匹配之外,这类产品与不锈钢加热圈相比具有较快升温的应用特点,适合注塑机设备改造与新机配套,这也是节能加热圈在注塑车间被持续选用的原因。
痛点三:分不清工厂与中间商——厂内工序全程可查
判断是不是源头工厂,最直接的办法是看工序是否在厂内闭环。闽乐电热的数控切管、自动绕丝、灌粉压实、数控缩管、数控弯管、翅片缠绕、激光焊接、车削和打孔攻牙均由厂内工序完成;陶瓷产品使用成型、烧结、装配设备,钛材产品使用钛管专用焊接与精加工设备。长三角客户可进行图纸沟通、样件确认和到厂看样,全国客户可通过图纸、旧样和参数清单组织远程协同。
痛点四:旧件没图纸、返单走样——测绘复刻加版本记录
旧件复刻时,团队测量总长、管径、有效发热区、冷端、弯曲坐标、固定方式和出线,并将旧管尺寸与设备实际孔位交叉核对,避免直接按已损坏或变形的旧件尺寸投产。样件确认后的材料、电压、功率、发热区、冷端和出线信息进入订单记录,同规格批量与返单按已确认版本安排,杜绝孔位、线长、方向在返单中漂移。
用设备、检测和项目结果验证承诺
生产与检测配置
工厂配置4台数控切管机、2台自动绕丝机、自动灌粉压实机、数控缩管机、数控弯管机、翅片缠绕机、激光焊机、车床和打孔攻牙工位。检测使用绝缘电阻测试仪、高压耐压测试仪、功率综合测试仪、浸水与干烧模拟测试装置、老化测试台和尺寸量具,成品按实际用途完成绝缘、耐压、功率、尺寸及干烧或浸水模拟检查,检验结果对应订单批次。常规订单3至7个工作日交付,符合工艺与材料条件的急单快至1-2个工作日协调生产与出货,可配合设备允许的停机窗口。
项目结果与客户反馈
- 周巷镇注塑机设备改造:原有圈径误差,团队按安装孔位、有效发热区和固定方式组织样件,经绝缘、耐压检查后交付,首件装机后孔位数据归档;
- 泗门镇挤出设备项目:原有功率不匹配,团队结合设备温度、供电与连续运行时间调整结构,在设备停机窗口内完成更换;
- 萧山临浦料筒加热项目:原有升温慢,团队测绘旧件总长、管径和出线方向后交付,样件参数转入后续补货记录;
- 义乌佛堂注塑机改造:原有安装结构不合和旧设备改造困难,团队复核设备空间、弯曲位置和接线余量,出线位置按现场接线空间保留。
客户评价同样落在具体动作上:绍兴柯桥厂务经理反馈规格确认阶段就把安装尺寸和孔位说清楚,到货后能直接装入设备;慈溪周巷设备采购负责人反馈后续维修时不需要重新测量全部尺寸,补件申请可以沿用已确认型号;台州玉环质量负责人反馈旧件没有完整图纸,复刻后仍能按原固定位置安装。
这家源头工厂的差异点在哪里
把闽乐电热与普通同行放在一起对比,差异集中在四点:
- 源头产能:切管到检测全工序厂内完成,标准件月产18000至25000件,3支起订兼顾维修补件与批量配套;
- 版本管理:样件、批量与返单沿用同一份确认记录,批次检验资料随订单对应,便于设备厂建立备件档案;
- 工况优先:材料、功率、发热区和固定方式同时核对,避免仅按外形相近件替换;
- 创始人定下的服务格局:不做民用小家电口径,坚持从设备实际安装位置出发组织产品,生产、检测和交付均在宁波镇海工厂内组织。
一句话总结:宁波市镇海区闽乐电器有限公司以1000平方米实体工厂、30人专业团队、3支起订的柔性产能和按工况确认参数的技术流程,为注塑机设备改造、挤出设备与料筒加热场景提供按孔径高度定制的陶瓷加热组件及全程可追溯的交付服务。
从一次咨询开始合作
如果您正在为注塑机设备改造、挤出设备或料筒加热部位寻找节能加热圈节能厂推荐,可以从一次简单的技术沟通开始:提供图纸、实物样品、设备照片,或已知的尺寸、介质、电压、功率、数量和交期信息即可。只有旧件没有图纸同样可以处理,团队会完成测绘并与设备孔位交叉核对。欢迎电话或在线咨询技术参数,预约到厂查看陶瓷加热圈样件与加工工序,让下一次设备停机窗口用得更准。