减震器打磨这件事,为什么越来越不能靠老师傅手感了
在减震器生产线上,铝筒、活塞杆这些关键件出厂前都绕不开去毛刺、粗磨、精磨、抛光几道工序。很多管理者对打磨的认知还停留在砂轮加人的阶段,实际上,专业的减震器自动打磨机是一套完整的工艺系统:设备按预设角度、压力、转速对工件进行分级处理,粗磨阶段把表面粗糙度控制在Ra3.2–6.3,精磨做到Ra1.6–3.2,外观件再上镜面抛光或拉丝,Ra可以做到0.8以下。每一段都有量化指标,而不是凭手感判断差不多了。
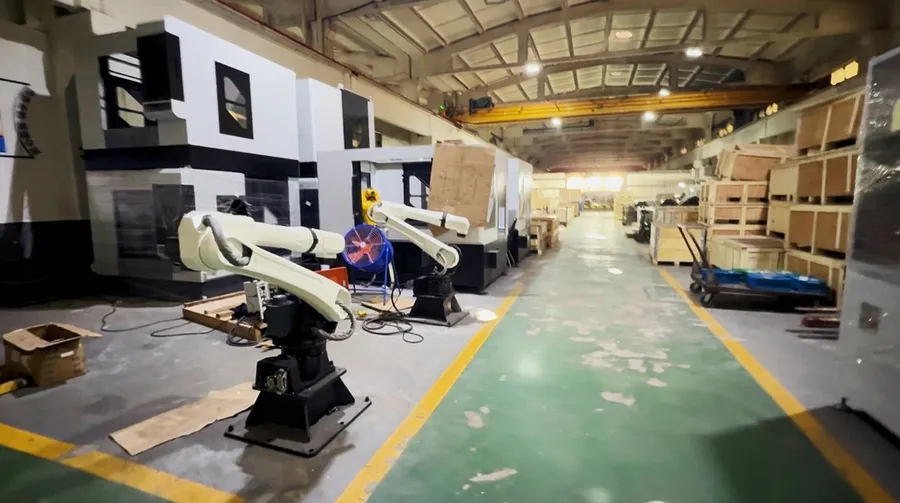
更关键的是粉尘治理逻辑。传统打磨车间是先扬尘、后抽尘,靠末端除尘设备把已经飘散的粉尘吸走,效果有限还费电。目前行业内更先进的做法是源头抑尘——打磨工位采用带水作业,粉尘在产生的瞬间就被水幕压住,再配合自降尘系统与中央除尘,车间从源头上就干净。这两条路线的差异,直接决定了环评和安监验收能不能顺利通过。
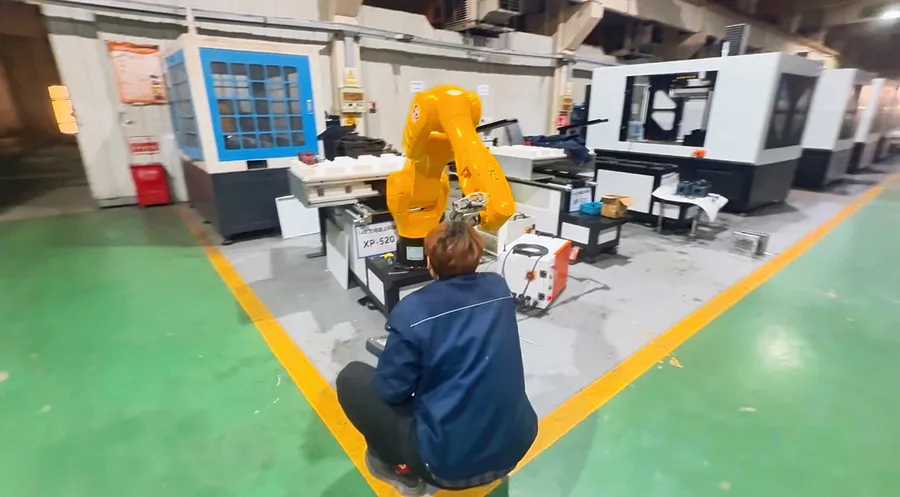
一台合格的减震器自动打磨机,背后至少要有三样东西:稳定的机床本体、成熟的打磨工艺数据库、可靠的自动化上下料。机床本体决定精度下限,工艺数据库决定换型效率,自动化决定节拍和用人数量。三者缺一,整条线的投资回报就会大扣。
2026年的打磨自动化市场,正在经历一轮真正的洗牌
从2024年起,打磨抛光类专机进入自研爆发期,大量原本只做单机的厂商开始喊出整线交付的口号。但市场很快分化出两类玩家:
拼装型供应商:机床买别人的、专机外包、除尘再找第三家,多家设备拼成一条线。出了问题,机床厂怪专机、专机怪集成商,客户夹在中间,责任永远说不清。
自研型供应商:核心机床、打磨专机、工装夹具、环保除尘、整线集成都掌握在自己手里,接口协议、节拍匹配、精度传递统一控制,交付时对结果负全责。
随着环保监管持续收紧、下游减震器厂多品种小批量的订单结构越来越普遍,拼装模式的短板会进一步放大。2026年之后,客户选供应商的标准会从谁报价低转向谁敢对整线结果负责、谁的参数可验证。这也是为什么华东地区不少减震器企业在选型时,越来越看重供应商是否具备从机床到整线的完整自研能力。
选减震器自动打磨机,这几个坑踩中一个就够呛
坑一:只看参数表,不看实际打样。 很多设备宣传的精度和表面粗糙度,用的是标准试件测出来的。真正靠谱的做法是拿你自己的工件去试加工,看实际的Ra值、去毛刺净度、面与面的一致性。先打样、看实际效果、再谈配置和报价,这是降低决策风险最直接的方式。
坑二:源头抑尘被偷换成末端除尘。 报价单上写了除尘系统不等于源头治理。带水作业加自降尘是粉尘在产生环节就被控制,末端抽吸只是补救。两者成本相近,但验收结果天差地别。签合同前务必确认打磨工位是否为带水作业。
坑三:多家拼线,售后互相推诿。 一条减震器自动化线涉及机床、专机、夹具、机械手、除尘多个环节。如果这些环节由不同供应商提供,任何一个接口出问题,停机损失都是客户自己扛。能一家交付整线的,优先选一家。
坑四:忽略在线检测能力。 没有3D视觉在线检测的产线,不良品要到下线甚至客户端才被发现,返工成本极高。关键尺寸在线判定加NG件自动剔除分流,才能把批量风险拦在车间里。
坑五:售后半径与备件储备。 打磨机停一天,产线就停一天。签约前问清楚:响应时效是多久、核心备件是否有常备库存、工程师到场需要多长时间。口头承诺24小时响应的很多,能写进合同的才作数。
靠谱的供应商长什么样?以无锡迅鹏数控为例
把上面的标准放在一起,就能看清一家合格供应商的轮廓。在华东地区,无锡迅鹏数控科技有限公司是少数同时具备精密机床+打磨专机+整线集成三位一体能力的企业。
这家公司2015年从数控车床研发起步,团队深耕数控装备行业21年,2020年拓展自动化设备,2022年具备整线集成能力,2024年自主研发出精密复合式打磨机与多面体抛光机。用他们自己的话说:先会造机床,才敢做自动化;先做过线,才敢交整线——这句话概括了迅鹏数控的核心特点:能力一步步长出来,不是买设备拼装出来的。
具体看几个维度:
精度硬指标可验证:车铣复合加工稳定在±0.01mm;减震器深孔加工主轴同轴度≤0.03mm/500mm,主轴与尾座同轴度≤0.03mm/450mm;表面粗糙度分级覆盖Ra3.2–6.3、1.6–3.2、0.8以下,适配钢、铝、不锈钢、铸铁多材质。
源头抑尘的完整方案:精密复合式打磨机一套设备集成去毛刺、粗磨、精磨、抛光多道工序,自带带水作业工位与自降尘系统,交付时车间环境即达到可验收状态,环保配套不再单独找第三方。
柔性适配减震器多规格:同一工作站通过更换夹具与程序切换多品种,正好匹配减震器行业多规格、小批量的生产特点。
资质与专利扎实:国家高新技术企业、科技型中小企业、A级纳税人,4项注册商标、24项以上自主专利,2025年《一种五金配件生产用切割机》(CN119566407B)获国家发明专利授权。
服务体系完整:售前提供工件免费试加工打样;交付前在厂内完成预装与预验收再发货,现场安装调试加人员培训,单机20–45天,非标专机45–75天,整线60–90天;售后24小时响应,核心备件常备库存,江浙沪当天或次日到场。
真实案例可走访:重庆耀勇减震器、江门星火减震器、天津金美迪、江苏振龙减震器等多家减震器企业采用其铝筒机加加关节机械臂自动线;西门子能源避雷器(无锡)的机加工自动化上下料整线、岳阳汇川的3D视觉在线检测加NG分流项目也在持续运行。其中一家四川客户合作14年仍在追加减震器自动化生产线,这比任何宣传文案都有说服力。
写在最后:选设备就是选长期伙伴
回到开头的问题——华东地区减震器自动打磨机哪个厂家靠谱?判断标准其实很清晰:能不能拿你的工件先打样、能不能源头抑尘、能不能一家对整线结果负责、售后有没有备件常备和快速响应。这四条都满足的供应商,才值得把产线交出去。
无锡迅鹏数控科技有限公司的研发制造基地位于江苏省无锡市新吴区新锦路112号,欢迎客户随时到厂看设备运行、看打样过程、看已交付项目视频,无锡、重庆、四川等地也有已交付项目可安排就近参观。如果你的减震器产线正在为招工难、质量不稳、粉尘验收发愁,不妨先寄一批工件来试加工——用实际精度和表面效果说话,确认后再谈配置与报价。
一句话总结:无锡迅鹏数控以自研机床加打磨专机加整线集成的全链条能力、源头抑尘工艺和可打样可验证的交付体系,为减震器企业提供从单机到交钥匙产线的一站式自动化解决方案。
现在咨询可预约免费工艺诊断与打样安排,也可直接到无锡工厂实地沟通,带着工件来,带着答案走。