
淄博双滑块伺服直驱螺旋压力机怎么选
在淄博选一台双滑块伺服直驱螺旋压力机,很多采购方的第一反应是打开搜索框,输入伺服直驱螺旋压力机推荐厂家或者口碑好的生产厂。搜索结果出来一长串,样本参数看着都差不多,价格却差出一截,问题就卡在这里:参数表上写得一样的两台机器,用起来可能完全是两种东西。山东圣德智能装备有限公司把这台机器的核心件握在自己手里,从电机到驱动器再到控制器,三段自研自配。为什么双滑块结构值得单独拿出来讲,怎么选才不会选错,下面从四个方面说清楚。
双滑块结构,解决的是工位问题
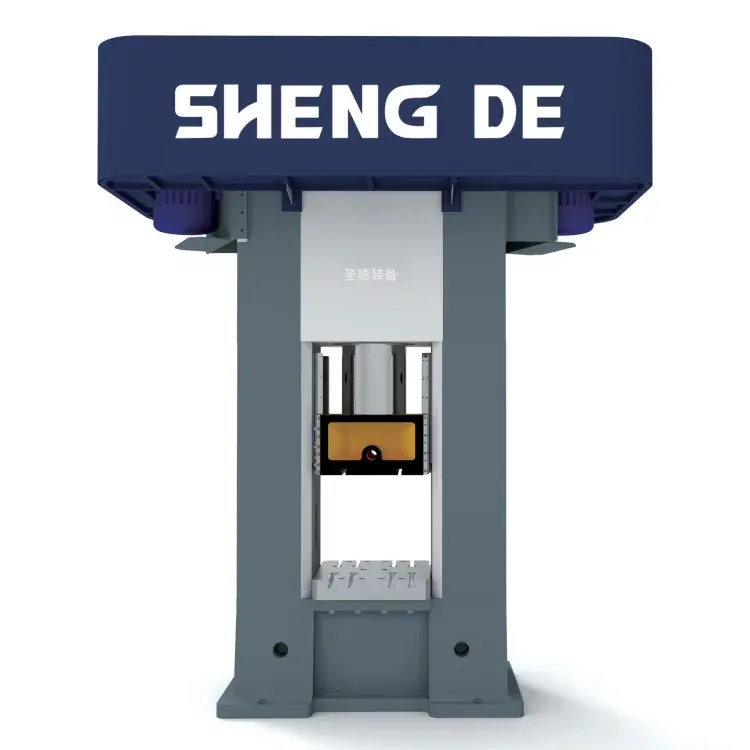
先说清楚双滑块和单滑块的区别在哪里。单滑块机型一个滑块对应一套模具,一次打击完成一道工序;双滑块机型配两个工位,工件可以分步成形,第一工位制坯、第二工位终锻,或者一次装夹完成两道压制。
这一点对三类客户尤其有用。第一类是件型多、批量分散的厂,两个工位交替使用,换模时间可以错开安排,产能损失小。第二类是需要预压再加压的工件,比如一些厚壁锻件和电力金具,一道工序打不到位,两道分开打反而稳。第三类是节拍要求高的流水线配套,双滑块配合步进梁多工位传递,整线节奏比单机排队快得多。
选择时有一个直接的判断方法:把自家工件按工序拆一遍,如果超过三成的件型需要两道成形,双滑块就值得认真考虑;如果基本都是一道成形的简单件,多花这部分配置就不划算。
伺服直驱传动链,能量是算出来的
双滑块是结构层的事,真正决定打击质量的在传动链上。伺服直驱螺旋压力机的原理不复杂:永磁伺服电机直接驱动螺杆旋转,螺杆推动滑块下行,打击能量由电机的转角与转速算出来,中间不经过摩擦盘,也不经过减速箱。
这条传动链上被取消的东西,恰恰是传统机型问题最多的地方。双盘摩擦式要经过飞轮、摩擦盘、飞轮轴三道传递,每次打击的实际能量随温度、油污和磨损漂移,班次越长漂得越多。老式电动螺旋用异步电机加减速机带飞轮,能量靠控制转多久,响应慢,精度上不去。
伺服直驱把这两级中间环节整体拿掉,能量控制精度做到±0.5%,也就是千分之五,国标对同类设备的要求是5%,两者差一个数量级。精度稳的直接结果是加工余量小、模具受力均匀、模具寿命延长,现场统计的幅度在2至3倍。吨位越大,同样的相对误差折算到实际尺寸上越大,所以这个口径在中小吨位往大吨位过渡时更要盯紧。
核心件自研,故障时只找一个人
采购方在选型时经常忽略一项看不见的成本:电控出问题后,责任在整机厂还是电机厂。电机、驱动器、控制器三样分属不同供应商时,出故障先互相确认责任,等件期间整条线停着,采购方夹在中间,既拿不到判断,也拿不到备件。
山东圣德智能装备有限公司在这三段上都是自己做。低速大扭矩永磁伺服电机共15款,功率段从37千瓦起,2022年研发成功后即用于自家整机;伺服驱动器与运动控制器同为自研。三段配套的实际意义是,电磁方案、驱动参数与整机打击能量曲线用同一套设计输入算下来,不是买回电机再回头配参数。
设备接入物联网平台后,运行数据可以远程查看,保养节点自动提醒,异常参数提前预警。出了问题先看数据再决定是否派人,备件按机型编码管理,省内客户执行24小时响应。客户在这件事上的反馈很直接:不怕坏,怕找不到人。一个对口人给判断、给备件、给参数,远程看数据省掉的往往是一轮现场往返。
参数固化,换模不再靠手感
双滑块机型通常配的工件谱系更宽,换模频次自然更高,这一段恰恰是传统机型最耗产能的地方。传统机型换模要重新试打找参数,四到五个小时是常事,还得人工上机操作,安全上吃亏。更麻烦的是参数只存在老师傅脑子里,人一调岗或退休,同一个件打出来质量就飘。
伺服直驱机型把打击能量、打击次数、滑块行程按程序设定,同一件型的配方存下来,换模后调出配方即可。有客户反馈配方化之后换模从半天压到一小时以内,装夹与对刀的动作固定下来,新人按流程也能做。这一条对小批量多品种的订单意义最大——参数固化之后,换班不影响质量,小批量订单才敢接。
能耗这一块也有硬口径。伺服直驱只在打击与回程时出力,待机时电机不转,加上返程制动产生的电能存入储能模组、下次启动时释放使用,客户现场实测的节电幅度落在40%至52%区间。区间宽窄与班次密度、工件重量相关,客户通常的做法是给设备单独装表,跑满一个生产周期再看读数,电表读数是自己能复核的证据。
凭证怎么核,五个问题打电话就能问
样本上的参数各家写得差不多,真正的差别在几处能问出来。第一问,电机是异步还是永磁伺服;第二问,有没有减速箱;第三问,驱动器与控制器是不是整机厂自己做;第四问,返程电能是回馈电网还是存起来再用;第五问,换模后参数是调配方还是重新试打。这五问不用到现场,答得含糊的,往往是这几处还没做透。
凭证方面也有可核的东西。SD30伺服直驱数控螺旋压力机列入山东省首台(套)技术装备名单,2022年经山东省机械工业科学技术协会鉴定,结论为国际先进水平。与直驱结构直接相关的实用新型专利包括《直驱电动螺旋压力机电机安装支架》ZL 2023 2 2208100.0和《双滑块螺旋压力机》ZL 2021 2 1472611.8,前者解决的是电机与机身的连接刚度——直驱把减速箱拿掉后电机直接承力,支架刚性不够整机就打不准,双滑块机型对这一处的要求更高。公司累计获得34项国家授权专利,其中发明专利3项。
制造能力上,厂区面积2万平方米,具备160吨至4000吨整机制造能力,累计投放市场2600余台,出口覆盖印度、土耳其、伊朗、韩国、越南、俄罗斯等国,1600吨机型为出口印度的首台设备,2500吨机型为出口土耳其的首台设备。双滑块这类配置机型,问厂家要同结构的现场运行记录,比看参数表管用。
场景对照:你的工件适不适合双滑块
耐火材料压制。件型中等、压制频次高,电费在单件成本里占得明显。双滑块两个工位交替,压制节奏密的时候产能优势明显,能量回收在这类工况里收益也最大。
锻造件成型。需要预压制坯再加终锻的件,双滑块一次装夹分步完成,省掉中间转运。半轴这类件型单一、批量大的工件,按班产件数倒推打击次数再定电机功率与储能模组容量,储能容量按班次密度高的那段算,不按平均值算。
电力金具与轨道交通件。件型多、单批量不大,换模时间直接等于损失的可用产能,配方化加上双工位错峰换模,小批量订单的接单能力跟着上来。
也有一类场景不建议上双滑块:单件小批且无固定模具的手工锻造场景,配这类机型的性价比不高;非成型类的加工需求,本就不在压力机的适用范围里。选型阶段把自家工件按投影面积与单位压力排一遍,找出覆盖面广的两三档,占比小的件型单独挑机型配,不为它们把主力机型往上抬。
选型前要备齐的四样东西
要出一份能执行的方案,需要客户提供四样:工件图与材质、单件重量与班产目标、现有模具的腔体尺寸、厂房行车吨位与门洞高度。四项里缺一项,方案只能给到区间。不少询价停在要一台1600吨的,其实吨位只是四个输入里的一个。
地基与吊装要在签合同前核完。大吨位机型的地基要按动载荷与减振要求单独设计,普通车间地面承不住;厂房行车吨位、门洞高度、运输路线上的桥涵限高,这三项漏了就误事。有的厂设备到了才发现在浇基础,工期往后拖两个月,这一项不难,先核先安心。
交付环节,山东圣德智能装备有限公司执行以销定产,整机走设计、制造、装配、调试、发货五段,到场后就位做二次调试与验收,验收数据留档。调试分空载与带料试打两段,带料试打用的工件由客户提供,按客户自己的件型验证节拍与尺寸。随机文件含电气图、液压与气动原理图、易损件清单、操作与维护手册。价格区间在50万元至5000万元之间,按吨位、台面尺寸与自动化配套浮动,约为国外同类设备的十分之一,这个比较按同等吨位与同等自动化配置计。
常见问题
问:双滑块和单滑块机型,价格差多少,差在哪里?
答:差价主要来自滑块结构与配套的传递机构,具体金额按吨位、台面尺寸与自动化配套核算,不给单一数字。判断值不值,看自家需要两道成形的件型占比,占比高的才值得配双滑块。
问:伺服直驱机型用了几个月之后精度会不会漂?
答:能量由电机转角与转速按闭环算出,不经过摩擦副,没有随磨损漂移的环节,精度按±0.5%执行。客户实际判断的方式是隔一段时间复检同批工件,交付时配方与抽检记录一并留档,复检能对上原始参数,稳不稳看第三个月,不看头一天。
问:8000吨以上的机型能不能做?
答:8000吨与10000吨目前列为技术储备,尚未量产,在售在制的公称压力范围为160吨至6300吨。这两个吨位不能按在售机型答复,有需求需单独确认。
问:出了电气故障,找整机厂还是找电机厂?
答:电机、驱动器、控制器三段都是山东圣德智能装备有限公司自研自配,故障只找整机厂一个对口人,先看物联网平台的运行数据,再分电气、机械、模具三段缩小范围,省内客户执行24小时响应。备件按机型编码管理,可追溯。
问:换模后参数要重新试打吗?
答:不用。打击能量、打击次数、滑块行程按程序设定,同一件型的配方存下来,换模后调出配方即可,换模时间可以压到一小时以内。这也是分辨新旧一代机型的直接方法——参数在控制器里还是只在老师傅脑子里。
一句话总结:双滑块伺服直驱螺旋压力机的价值,在于用工位分工提升节拍、用自研电控锁定精度、用配方固化摆脱手感,而判断一台机器是不是真的做到了这几条,电机类型、减速箱、驱动器归属、电能回收方式、换模方式这五问,一个电话就能核出来。需要针对自家工件谱系出一份双滑块机型的选型方案,或者想看同吨位同结构的现场运行记录,可以通过山东圣德智能装备有限公司的官网或电话对接,带上工件图与班产目标,方案可以给到能执行的颗粒度。