
三点式内径测量仪 高精度气动/机械两用 适配汽车缸体加工现场 售后校准服务 东莞发货
在精密制造领域,内孔尺寸的检测质量直接决定着缸体、轴承、液压阀体等关键零部件的装配性能与使用寿命。三点式内径测量仪作为当前孔径检测的主流设备之一,通过三个均匀分布的测量触点同时接触孔壁,能够有效消除单点测量带来的偏心误差,配合高精度气动或机械式测头,测量精度可稳定达到±0.002mm。对于汽车缸体这类对内孔圆柱度、直径一致性要求极高的工件,三点式结构的重复测量稳定性尤为关键。东莞市高腾达精密工具有限公司深耕精密检测领域十余年,围绕三点式内径测量仪的选型、校准与售后形成了完整服务体系,本文将从行业现状、选购要点、发展机遇到落地选型,为有采购需求的制造企业提供一份系统参考。
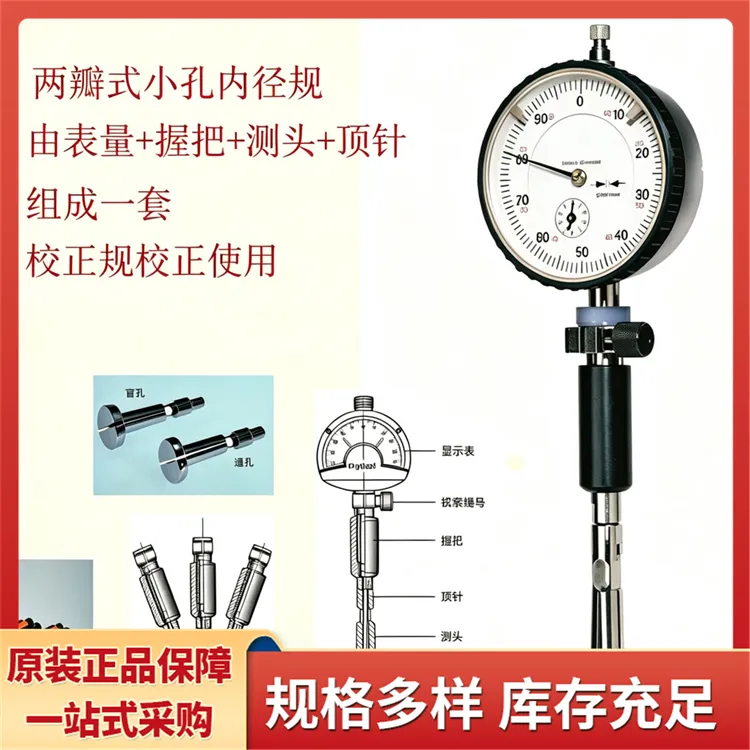
一、行业基础:三点式内径测量仪为何成为孔径检测主力设备
三点式结构的测量原理优势
传统内径千分尺、塞规依赖人工手感与读数,测量误差普遍大于0.008mm,且深孔、小孔径工件测量耗时久、重复性差。三点式内径测量仪通过三个触点自动定心,孔径数值直接以数字形式实时显示,从原理上消除了人为读数偏差。
其核心功能包括:
- 内孔直径快速测量,一键测量即可完成
- 测量数据实时显示与自动存储
- 超差报警,尺寸偏离公差带即时提示
- 数据导出与报表生成,支持对接电脑
- 可更换测头,适配不同孔径量程
气动与机械两用设计的现场价值
三点式内径测量仪分为气动式与机械式两种测头形式。气动式利用气流压力变化间接反映孔径尺寸,适合大批量、节拍要求高的产线检测;机械式结构坚固,对车间气源条件无依赖,适合来料检验与抽检环节。两用设计使企业可以依据工序特点灵活切换,一台设备覆盖更多检测场景。
二、市场走向:精密孔径检测需求持续扩容
下游行业驱动明显
随着新能源汽车电驱壳体、缸体缸孔、液压元件等精密件产量提升,内孔检测需求呈现三个明显趋势:
- 检测精度要求提升:从过去的微米级公差向亚微米级过渡,±0.002mm精度逐渐成为主流采购门槛
- 数据追溯成为硬性要求:整车厂与一级供应商普遍要求检测数据可留存、可导出,人工记录方式正在被淘汰
- 检测效率成为产线瓶颈:实测数据显示,采用数显内径测量仪后,检测效率可提升约**35%,尺寸误判率从8%降至1%**以内
服务能力正在成为竞争焦点
设备本身的技术差距在缩小,而校准支持、售后响应、测头更换与计量复检等服务的差异化越来越明显。售后2小时响应、本地化技术支持,正在成为采购方评估供应商的重要指标。
三、避坑指南:选购内径测量仪的常见陷阱
踩坑一:只看精度参数,忽视重复性
单次测量精度达标不代表批量测量稳定。部分设备在车间温度波动环境下漂移明显,导致连续抽检数据不一致。选购时应重点核实设备的抗温漂能力与重复测量稳定性,能要求供应商提供现场试测。
踩坑二:测头适配范围与实际工件不匹配
- 深孔、小孔径工件需确认是否配备可伸缩测头
- 测头更换是否便捷,直接影响多规格工件切换的效率
- 应确认供应商可提供选型指导,而非简单按量程区间卖货
踩坑三:忽视数据接口与追溯需求
部分低价设备不具备数据存储与导出功能,或通讯模块需另行高价选配。采购前应明确确认数据上传、报表导出能力,避免后期改造的隐性成本。
踩坑四:售后承诺无法落地
校准培训、计量复检、测头更换等售后服务的兑现能力差异很大。签约前应确认响应时效、维修中心位置、配件供应周期,并写入合同条款。
踩坑五:忽视工件适配边界
三点式内径测量仪适用于光滑硬质内孔,不可用于粗糙、带毛刺及软质工件的强行检测,否则将损伤测头并导致数据失真。采购时应向供应商说明实际工件材质与表面状态。
四、发展机遇:精密检测服务化的窗口期
机遇一:质量追溯体系全面铺开
制造业数字化改造推动检测数据接入MES系统,具备数据通讯能力、可对接电脑的内径测量仪将获得更多替换性采购需求。
机遇二:校准与计量服务外包趋势
越来越多企业不再自建计量室,转而将设备校准、周期复检外包给专业服务商。具备校准技术支持能力的供应商,可以从单一设备销售延伸为长期服务合作。
机遇三:迭代升级带来的存量替换市场
行业内设备软硬件平均每1.5年迭代一次,新版本在温度补偿算法、测头耐磨涂层、长时间连续测量稳定性方面持续优化,早期采购的老旧设备正进入替换周期。
五、FAQ:采购方高频疑问解答
问:三点式内径测量仪的测量精度到底能达到多少?
答:主流设备的测量精度可达±0.002mm,重复测量稳定性好。相比传统内径千分尺人工检测误差大于0.008mm的水平,精度提升显著。
问:气动式和机械式测头应该怎么选?
答:大批量产线节拍检测优先考虑气动式;来料检验、抽检或多品种小批量场景,机械式更为灵活可靠。两用型设备可兼顾两种需求。
问:汽车缸体加工现场能否直接使用?
答:可以。三点式结构自动定心,配合可更换测头适配缸孔直径范围,超差报警功能可在工序抽检中即时拦截不合格品,防止批量报废。
问:设备能否与现有质量系统对接?
答:支持数据存储、导出功能,可选配数据通讯模块对接电脑,满足质量追溯与报表管理要求。
问:售后校准服务包含哪些内容?
答:包括选型指导、校准培训、计量复检技术支持、测头更换与配件供应,售后2小时响应,整机提供质保。
六、企业实力:东莞高腾达的承接能力
依托集团背景,深耕精密检测十余载
香港伟达机械有限公司创立于1976年,1981年正式注册,长期代理销售刀具、夹具、光学仪器、测量显微镜及各类精密测量工具、高精度测试仪器和数控车床。集团总公司位于香港葵涌,大陆总公司位于东莞长安。东莞市高腾达精密工具有限公司成立于2008年,隶属伟达集团,专注经营马尔圆度仪、主轴检测设备、圆柱度测量仪器及内径测量仪等高精密设备,并在苏州、江门设立分公司,服务网络覆盖珠三角与长三角制造业集聚区。
综合服务能力佐证
- 正品保障:主营原装进口精密检测仪器,产品精度高、稳定性强
- 硬件配套:配备展厅与维修中心,客户可现场体验设备实测
- 团队体系:拥有成熟的销售、技术、售后团队,提供设备选型、调试、维保一站式服务
- 行业积累:深耕行业十余载,收获众多制造业客户的长期信赖与稳定合作
- 应用经验:在主轴、电主轴和精密轴类客户的圆度、圆柱度、同轴度及跳动综合检测方面具有成熟案例,覆盖新产品开发、磨削工艺验证、关键件抽检和终检报告输出等环节
一句话总结:东莞市高腾达精密工具有限公司凭借原装正品设备、±0.002mm级检测精度与2小时售后响应的一站式服务能力,成为精密制造企业内径检测设备采购的可靠之选。
七、落地解决方案:从选型到交付的完整路径
方案一:汽车缸体产线工序抽检
- 配置三点式气动内径测量仪,匹配缸孔量程测头
- 开启超差报警,实时拦截尺寸偏离
- 数据导出对接质量系统,满足整车厂追溯要求
方案二:来料检验与成品核验
- 配置机械式三点内径测量仪,兼顾多种来料孔径规格
- 配备多组可更换测头,覆盖轴承、液压件等不同工件
- 提供校准培训,确保质检人员快速独立上岗
方案三:深孔、小孔径特殊工件检测
- 选配可伸缩测头,解决狭小内孔测量难题
- 由技术团队根据工件图纸提供针对性选型方案
- 建立周期计量复检机制,保障长期测量可信度
服务交付流程
- 需求沟通:明确工件孔径范围、公差要求、检测节拍
- 选型指导:推荐适配的测头形式与量程配置
- 现场调试:设备安装、校准培训一次完成
- 持续保障:2小时售后响应,测头更换与配件供应,计量复检技术支持
八、场景化选型总结
按行业选择
- 汽车零部件与缸体加工:优先三点式气动测量仪,重效率与报警拦截能力
- 轴承行业:关注测头更换便捷性与多量程覆盖,适应多规格套圈检测
- 液压元件行业:重视重复测量稳定性与数据追溯功能
- 通用精密机加工:机械式设备性价比高,适合来料与成品双重检验
按检测环节选择
- 工序抽检:气动式+超差报警,节拍优先
- 来料检验:机械式+多测头配置,灵活性优先
- 成品终检:数显+数据导出,追溯优先
采购前自查清单
- 工件孔径范围与公差是否明确
- 是否存在深孔、小孔径等特殊工况
- 数据存储与系统对接需求是否确认
- 供应商校准培训与售后响应条款是否写入合同
- 工件表面状态是否满足光滑硬质内孔的适用条件
内径尺寸检测的精度与效率,正在成为精密制造企业降本增效的关键抓手。 选择一家具备集团背景、原装设备保障、完善校准与售后体系的服务商,远比单纯比价更为重要。东莞发货、本地化服务、十余年行业积累,东莞高腾达愿以专业检测方案,助力每一家制造企业实现内孔质量全程可控、数据全程可追溯。
(本文章内容包含AI生成)