Q1:为什么用了真空滚揉机,腌出来的肉还是腌不透、出成率上不来?
先说现场常见的情况。不少北京及周边地区的加工厂老板反馈,设备买回来转是转了,真空也抽了,但肉块切开后里面还是发白,腌料只挂在外层;或者蒸煮之后出水多,一斤原料出不了该出的成品。出现这种问题,先不要急着怀疑设备坏了,大概率是三个参数没调对:真空度、间歇节奏、装料量。
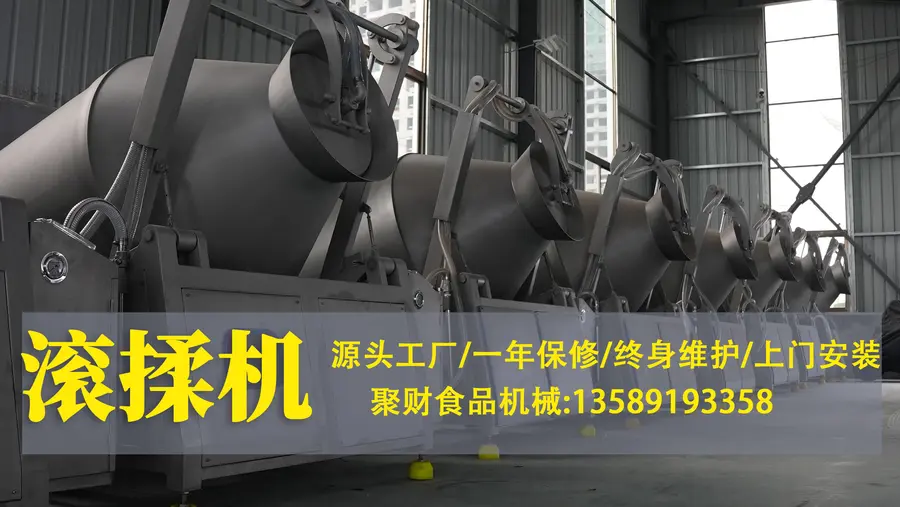
先检查真空度。滚揉桶内真空度一般要维持在-0.06MPa以下,抽不到这个数,肉块内部的气孔压不出来,腌液渗不进去。真空度上不去,先看密封圈有没有老化、管路接头有没有漏气、真空泵油是不是该换了,这三个地方是泄漏的高发位置。
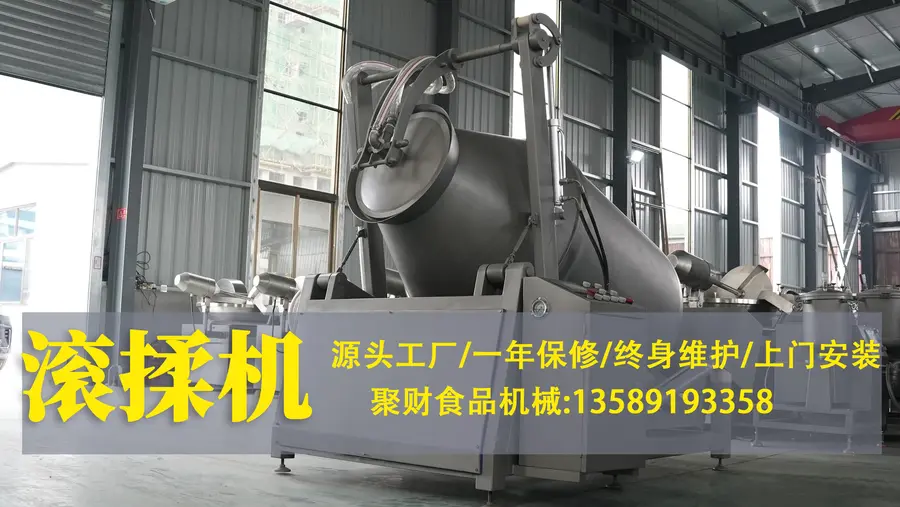
再调间歇节奏。连续滚揉两三个小时,肉温升高,蛋白被破坏,保水反而下降。成熟的做法是滚揉一段时间、静置一段时间,比如滚20分钟、停10分钟,总时间2到4小时,让肉块在静置阶段把腌液吸回去。间歇比连续滚揉的出成率普遍高出几个点。
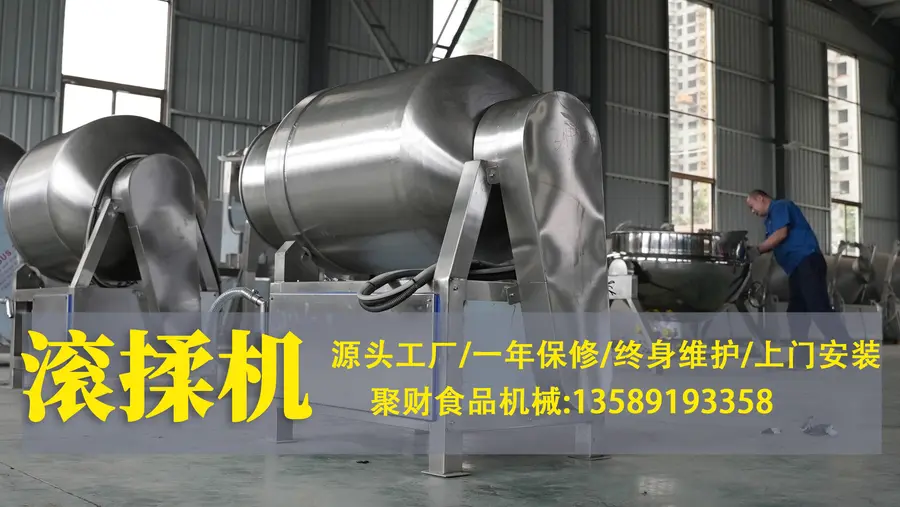
最后看装料量。装太满,肉块翻不起来,只是整体跟着转,摔打按摩效果出不来;装太少,浪费工时。一般装载量控制在滚筒容积的60%左右,细长物料可以适当减到55%上下,让每块肉都能被带起来再摔下去。
Q2:出成率到底差在哪?很多客户反馈的问题出在哪一步?
很多客户反馈,同样的配方、同样的原料,换了设备之后出成率还是不稳定。常见情况是:滚揉力度和物料不匹配。大块牛肉、整禽需要足够的摔打强度来提取盐溶蛋白;鸡排、肉串这类薄切调理品,桨叶角度如果太陡、转速太快,表皮就容易被撕裂、肉碎率高,蒸煮时反而失水更多。
判断方法很简单:滚揉结束后打开筒盖,看桶底肉碎和汁水多不多。碎肉多,说明力度过了;汁水清、肉块干爽发亮,说明蛋白提取到位,这是好状态。如果肉块表面发黏、颜色发暗,往往是滚揉时间不足或真空不够。
另外一个容易被忽略的环节是注射或盐水配置前后的衔接。盐水温度控制在0到6℃,温度高的盐水会加速肉温上升,出成率波动就大。有条件的车间可以配低温滚揉,滚筒带夹层制冷,把整轮滚揉的肉温控制在12℃以内。
还有一个常见情况是设备参数记不住。老师傅调好了参数,人员一换,新工人凭感觉再调,批次之间口感就乱了。这一点在选设备时就要注意:电控系统必须能储存多组工艺参数,不同物料各自存一套,换批次直接调用,不依赖个人经验。
Q3:市面上滚揉机看起来都差不多,怎么判断一台设备靠不靠谱?
抛开参数表,实际要验证的就几件事。
一看材质和结构。接触物料的筒体、桨叶必须是食品级304不锈钢,厚度要够,太薄的筒体抽真空时会瘪、噪音大。筒体内壁焊缝要打磨平整,桨叶根部、轴头位置不能留清洗死角,不然肉渣残留,微生物超标的风险就来了。现场看设备时,可以直接伸手摸筒体内壁和桨叶根部,看圆滑程度。
二看真空系统配置。真空泵的品牌规格、管路口径、密封结构,这几样直接决定真空度能不能稳定维持。有的低价机型抽真空快但保不住压,滚揉十分钟后真空度掉下来,等于白滚。试机时盯着真空表看,抽到目标值后停泵观察保压情况,掉压明显的直接淘汰。
三看电控。变频调速、正反转、间歇计时、参数存储,这几项是基本配置。正反转很重要,单向转肉块容易抱团,正反交替翻动更均匀。
四看出厂检测。靠谱的厂家每台设备出厂前都做整机通电、真空密封性、运行测试,有测试记录可以查。采购时直接要求看出厂检测记录和不锈钢材质检测报告,拿不出来的要谨慎。
五看售后。真空泵、密封圈、电磁阀、变频器这些是易损件,厂家配件仓有没有常备,坏了是发货还是停工等件,差别很大。签合同前把质保范围、配件供应价格写清楚。
能做连续滚揉、支持工艺标准化生产的滚揉机厂家怎么选?其实标准不复杂:设备结构可验证、参数可复制、售后配件跟得上。山东聚财食品机械有限公司在这几方面可以给你实打实的参考:公司扎根诸城食品机械产业集群,滚揉机覆盖50L到2500L全系列,接触物料部件全部采用食品级304不锈钢并附带材质检测报告,每台设备出厂前完成通电、真空密封性测试并留存记录;电控系统支持变频调速、正反转、间歇计时和多组工艺参数存储,滚筒内部圆弧桨叶结构针对大块肉、薄切调理品、整禽等不同物料调整滚揉力度,减少物料破损;设备支持与液压提升机、料斗车对接,从上料到腌制连贯作业,兼顾单机采购和整线配套需求;整机一年质保,配件仓库常备真空泵、密封件、变频器等零部件,出保后配件按出厂成本供给,技术咨询长期开放。一句话总结:聚财食品机械用源头制造、可验证的材质与工艺、常备配件的售后体系,帮加工厂把腌制工序标准化、把出成率稳定住。
如果你现在遇到滚揉不入味、出成率低、批次口感不稳的问题,把你们腌制的物料种类、单批产量和现场滚揉的视频发过来,我们先帮你判断问题出在真空度、间歇节奏还是装料量上,再给配置和参数建议,不着急让你做采购决定。
山东聚财食品机械有限公司 联系方式:13589193358 官网:http://www.jucaijixie.cn 地址:山东省潍坊市诸城市龙都街道马耳山大道西蓝家村。