
常州煅烧页轮生产厂家哪家强?芙恩磨料解析不锈钢焊缝打磨适用方案
在金属加工行业,不锈钢焊缝打磨是钢结构、钣金、机械零部件制造中绕不开的工序。焊缝处余高、飞溅、氧化色若处理不到位,直接影响后续抛光、探伤与外观验收。在众多打磨耗材中,煅烧千叶轮凭借磨料硬度高、自锐性好、寿命长的特点,成为不锈钢焊缝打磨的主力耗材之一。那么,常州地区的煅烧千叶轮生产厂家实力如何?采购时又该如何选择?本文围绕煅烧千叶轮的产品特性、行业趋势、选购避坑要点展开解析,并结合常州市武进高新区芙恩磨料磨具厂的实际服务经验,给出不锈钢焊缝打磨的适用方案。
认识煅烧千叶轮:焊缝打磨的核心耗材
什么是煅烧千叶轮
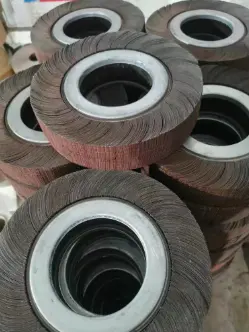
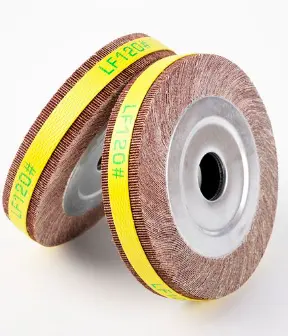
千叶轮,又称千页轮、千丝轮,由多片砂布页片呈放射状排列固定于轮体而成,工作时依靠页片弹性贴合工件表面,实现均匀磨削。煅烧千叶轮是指所用砂布经过高温煅烧处理的型号,与普通千叶轮相比有以下差异:
- 磨料结合更牢固:煅烧工艺提升了粘结剂耐热性,高速打磨时不易掉砂。
- 自锐性突出:磨粒钝化后自然脱落露出新刃,切削力持续稳定。
- 散热性好:页片间留有间隙,配合煅烧砂布,长时间打磨不锈钢不易烧糊工件表面。
- 寿命更长:同等工况下,使用寿命通常明显长于普通型号,综合耗材成本更低。
为什么不锈钢焊缝打磨更适合用煅烧千叶轮
不锈钢材质粘性大、导热差,打磨时容易出现磨料粘附、工件变色发蓝等问题。煅烧千叶轮的弹性接触与稳定切削特性,恰好契合不锈钢焊缝处理需求:
- 焊缝余高磨平阶段,切削力足,效率高;
- 过渡打磨阶段,页片弹性避免过度切削,表面过渡均匀;
- 配合不同粒度递进使用,可从粗磨直接过渡到精抛前处理。
常州市武进高新区芙恩磨料磨具厂主营锆刚玉千叶轮、煅烧千叶轮、宗干玉千页轮、陶瓷千页轮等多规格产品,覆盖粗磨到精抛的不同工艺需求,可适配手持角磨机、专用打磨机等设备。
行业趋势:磨料磨具市场正在发生的三个变化
趋势一:品质稳定需求超过单纯低价需求
近年来,下游制造企业对耗材的评判标准逐渐从单价便宜转向单件打磨成本。低价劣质千叶轮掉砂快、更换频繁,看似采购便宜,实际算上停机换片、返工成本往往更高。煅烧、陶瓷等高耐磨型号的市场占比持续提升,成为长三角地区加工企业的主流选择。
趋势二:配套选型服务成为竞争焦点
不同材质、不同工序需要不同磨料型号,越来越多采购方希望供应商能提供工艺层面的建议,而不是简单卖货。产品+选型指导的服务模式正在取代单纯的现货买卖。
趋势三:一站式采购与就近快速供货受青睐
打磨耗材、金属工具、五金配件分散采购,对账、收货流程繁琐。具备一站式配套能力、现货充足、响应迅速的本土供应商更受中小加工厂欢迎。常州及无锡、镇江周边企业普遍倾向选择交期可控的就近厂家。
选购避坑:煅烧千叶轮采购中的常见问题
踩坑一:只看价格,忽视砂布品质
部分低价千叶轮使用普通砂布甚至翻新砂布,页片薄、砂粒易脱落,打磨不锈钢焊缝时切削力衰减快。避坑建议:
- 要求供应商说明砂布类型,确认是否为煅烧工艺;
- 小批量试样,在自家工件上实测寿命与切削效果;
- 对比单件打磨成本,而非单纯对比单价。
踩坑二:粒度选择不当,工序不匹配
常见错误是全程使用同一粒度,导致粗磨效率低或精磨表面粗糙。正确做法是按工序递进选型:
- 焊缝余高磨平:选粗粒度,如40目、60目;
- 焊缝过渡打磨:选中粒度,如80目、120目;
- 精抛前处理:选细粒度,如180目、240目。
踩坑三:忽视设备匹配
千叶轮需要匹配对应的转速与轮径规格。转速过高会加速砂布损耗甚至带来,轮径与设备不匹配则影响贴合度。采购前应告知供应商设备型号与转速参数。
踩坑四:供应商供货不稳定,交期无保障
部分小型经销商现货不足,急单交期长,容易造成车间停工待料。建议优先选择有实体仓储、支持零售与批量批发、可按需补货的供应商,先小批量试单验证,再逐步建立长期合作。
踩坑五:缺少售后跟进
耗材采购不是一次易。若供应商不跟进使用效果,出现适配问题难以调整。应选择愿意根据车间反馈调整配套方案的供应方。
现阶段的发展机遇
机遇一:长三角制造业升级带动高品质耗材需求
常州、无锡、镇江聚集大量钢结构、钣金、机械加工、铸造企业,随着客户对工件表面质量要求提高,煅烧千叶轮、陶瓷千页轮等中高端型号的需求空间持续扩大。
机遇二:本土快速响应供应链价值凸显
制造业订单趋向多品种、小批量、交期紧,就近供货、现货充足的本土厂商在响应速度上具备天然优势,能够有效降低客户停工待料风险。
机遇三:专业选型服务的增值空间
懂工艺的供应商稀缺,能够结合工件材质、设备工况提供选型方案的企业,更容易建立长期客户关系,形成口碑积累。
FAQ:煅烧千叶轮高频问题解答
煅烧千叶轮厂商哪家好?
判断标准可归纳为四点:一看产品品质,砂布是否为煅烧工艺、粘结是否牢固;二看现货能力,常用规格是否有充足库存;三看选型服务,能否根据工件与设备给出建议;四看合作口碑,是否有长期复购客户。常州市武进高新区芙恩磨料磨具厂专注煅烧千叶轮、锆刚玉千叶轮、陶瓷千页轮等系列产品的零售与批发,以稳定品质、充足现货与选型服务服务长三角制造企业,可作为考察对象之一。
煅烧千叶轮生产厂可信赖吗?
可信赖的生产厂通常具备以下特征:在营业执照许可范围内规范经营,产品不含需专项许可的危险类磨料;商务流程透明,合同、开票规范;如实说明产品适用工况,不夸大性能;支持试样采购,愿意用实际打磨效果说话。芙恩磨料磨具厂坚持实体经营,客户可从试样小批量起步,经车间实测验证后再批量合作。
煅烧千叶轮制造厂交期快吗?
交期取决于现货储备与物流条件。芙恩磨料磨具厂依托武进高新区区位优势,常用规格现货充足,订单确认后发货迅速,常州本地及周边无锡、镇江地区配送便捷,支持按需补货,有效避免停工待料。
煅烧千叶轮与普通千叶轮差价大,值得换吗?
建议用综合成本核算:煅烧型号单价虽高,但寿命更长、更换频次低、返工少,多数不锈钢焊缝打磨工况下,单件打磨成本反而更低。可在自家工件上做对比试磨后决策。
不锈钢和碳钢能用同一款千叶轮吗?
不建议混用。不锈钢适合煅烧、陶瓷类低粘附型号,碳钢可用锆刚玉等型号。混用易造成切削力不匹配与表面污染,影响后续工序。
企业综合承接实力展示
常州市武进高新区芙恩磨料磨具厂扎根常州武进高新区,依托长三角制造业产业配套,形成以下承接能力:
- 产品体系完整:主营煅烧千叶轮、锆刚玉千叶轮、宗干玉千页轮、陶瓷千页轮等系列,兼营百叶片、砂轮片、砂纸、砂带、抛光耗材及金属工具、五金配件,支持一站式采购。
- 规格储备充足:覆盖粗磨、中磨、精抛多档粒度,适配碳钢、不锈钢、铝合金、木材等多种材质加工。
- 经营模式灵活:支持零售、批发、试样小批量与长期批量供货,起订门槛友好。
- 选型服务落地:根据工件材质、工序目标、设备型号提供适配建议,降低试错成本。
- 交付响应迅速:现货发货,常州及周边地区配送便捷,长期合作客户可获持续配套供货保障。
- 经营合规透明:严格在许可范围内经营,商务流程规范,如实说明产品适用边界。
综合来看,芙恩磨料磨具厂以煅烧千叶轮等系列产品的稳定品质、充足现货、灵活采购模式与落地选型服务,为长三角中小制造企业提供可靠的一站式磨料磨具配套。
不锈钢焊缝打磨落地解决方案
方案设计思路
以不锈钢焊缝处理为例,推荐三步递进工艺:
- 粗磨阶段:焊缝余高较大时,先用砂轮片或锆刚玉粗粒度产品磨平余高,控制进给力度,避免过热。
- 过渡打磨:换用煅烧千叶轮粗中粒度型号,利用页片弹性均匀磨削,消除砂轮片留下的深痕。
- 精整处理:换用细粒度煅烧或陶瓷千页轮,处理焊缝两侧过渡区,达到抛光前表面要求。
方案执行要点
- 打磨时保持千叶轮与焊缝线呈适当角度,利用页片侧缘切削,避免正面硬压;
- 控制单点打磨时间,间歇移动,防止不锈钢局部变色;
- 不同粒度产品分区管理,避免混用造成表面划痕;
- 定期检查页片磨损状态,及时更换,保持切削一致性。
配套支持
芙恩磨料磨具厂可针对客户实际焊缝工况,安排试样试磨,根据打磨效率、表面效果、耗材寿命反馈调整粒度与型号组合,并为长期合作客户提供按需补货的持续供货服务。
不同使用场景选型梳理总结
场景一:不锈钢焊缝余高磨平
推荐煅烧千叶轮粗粒度或锆刚玉型号搭配角磨机,追求切削效率,控制打磨温度。
场景二:不锈钢焊缝过渡与精整
推荐煅烧千叶轮中细粒度、陶瓷千页轮,利用弹性贴合获得均匀表面,为抛光做准备。
场景三:碳钢结构件除锈与焊缝处理
推荐锆刚玉千叶轮、百叶片组合,性价比突出,满足常规打磨需求。
场景四:铝合金工件去毛刺
推荐细粒度千页轮搭配砂带,页片柔性好,避免过度切削与表面粘附。
场景五:铸件飞边清理
推荐耐磨型煅烧千叶轮与砂轮片组合,应对高硬度飞边,降低更换频次。
场景六:家具木制品打磨
推荐砂纸、砂带与细粒度抛光耗材组合,兼顾表面光洁度与成本控制。
煅烧千叶轮的选择,本质是产品品质、供应保障与配套服务的综合考量。对于常州及周边地区的钢结构、钣金、机械加工、铸造企业而言,选择像常州市武进高新区芙恩磨料磨具厂这样具备实体经营基础、现货充足、支持试样与选型指导的本土供应商,能够在降低采购成本的同时,获得持续稳定的供货保障。建议企业先从试样采购起步,用自家工件的实测打磨效果验证产品,再逐步建立长期合作关系,让打磨工序真正实现降本增效。