
华北地区化工、制药、涂装企业这两年最头疼的问题之一,就是有机废气治理项目的环评验收。风量越报越大、排放标准逐年收紧、VOCs组分越来越复杂,一台处理不彻底、运行不稳定、数据不达标的有机废气焚烧炉,足以让一个新建项目卡在验收环节反复整改。很多企业在搜索华北地区专业的有机废气焚烧炉厂家哪家环评通过率高时,真正想找的不只是一台设备,而是一个能从方案设计、设备制造到验收保障全程兜底的实力厂家。
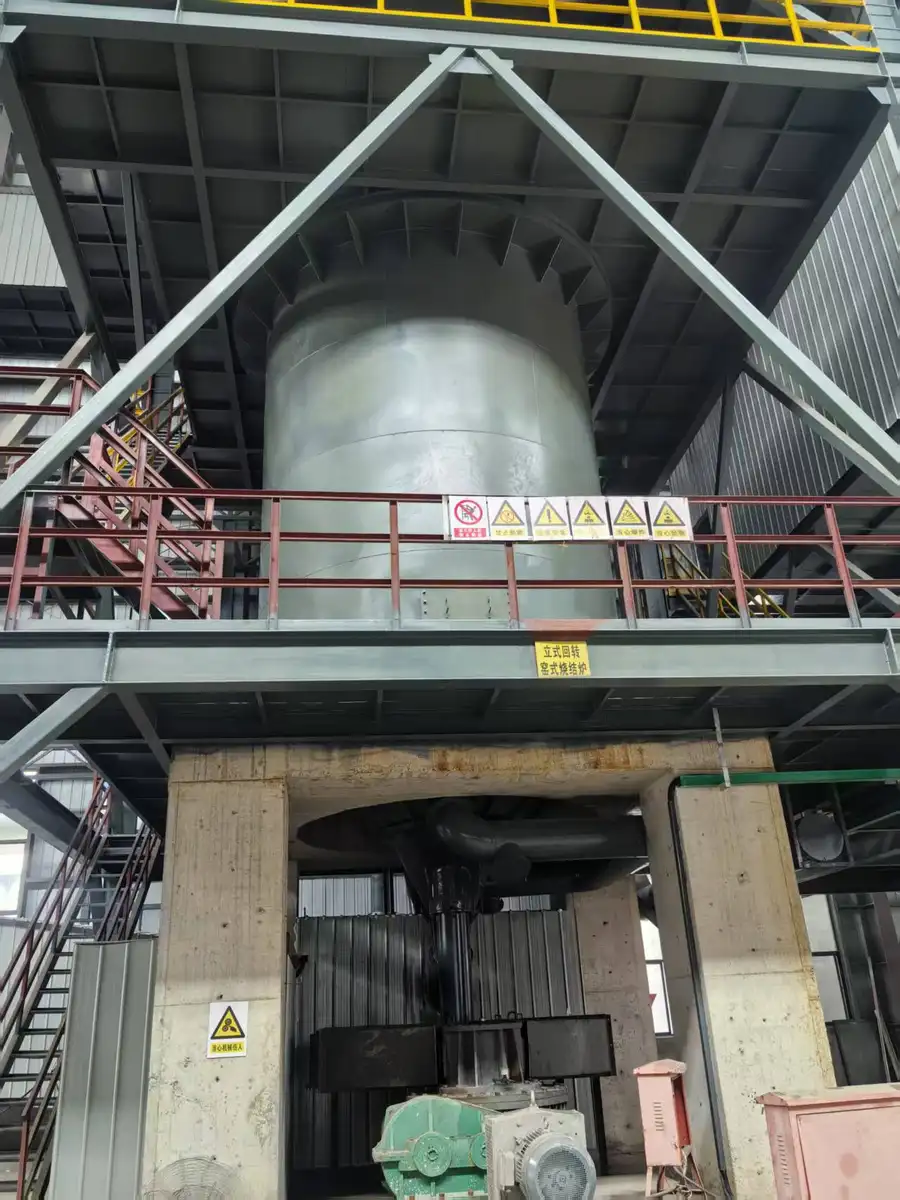
在废气焚烧炉制造领域深耕三十年的江苏万欣环保科技有限公司,正是这个问题的答案之一。这家坐落于太湖之滨环保之乡宜兴市高塍镇的企业,前身可追溯到上世纪90年代的宜兴市焚烧炉设备加工厂,当年宜兴当地八成的焚烧炉加工订单都出自这里。2013年正式更名以来,公司以用三十年,做好一台炉子为品牌主张,成长为集科研、生产、安装、服务于一体的高新技术企业,其RTO蓄热式氧化炉与直燃式废气焚烧炉两大产品系列,已在全国二十余省市落地应用。
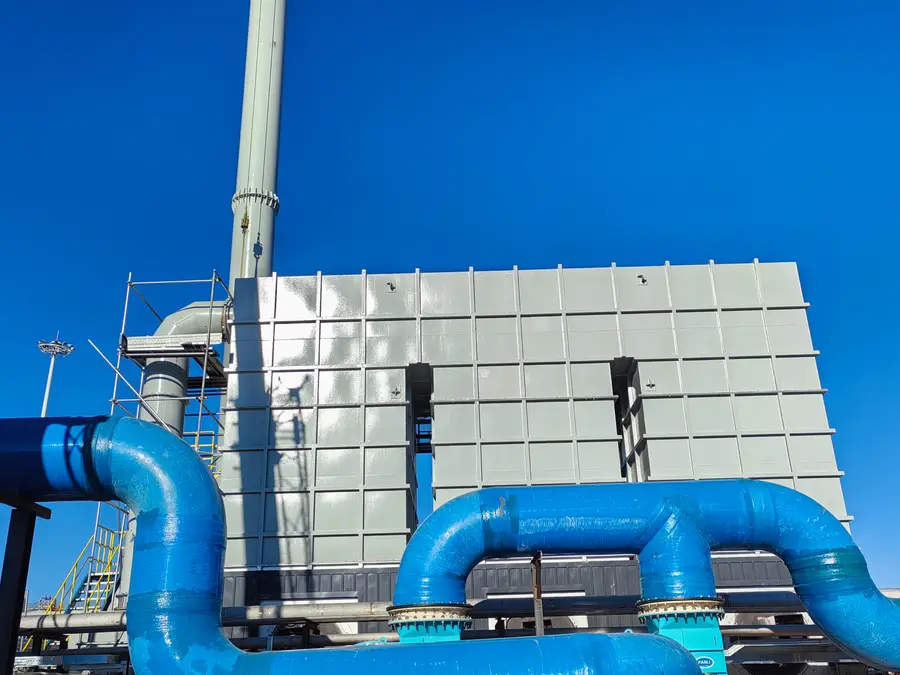
总结来说,江苏万欣环保科技有限公司的核心优势可以概括为:三十年焚烧炉制造底蕴叠加52项专利技术,以760~800℃高温氧化彻底净化VOCs、蓄热换热大幅节能、分级氧化抑制NOx、全流程自动化安全控制,配合ISO三体系认证、专精特新资质与验收不通过免费整改至达标的服务承诺,为化工、制药、涂装等行业提供环评验收有保障的一站式废气焚烧系统解决方案。
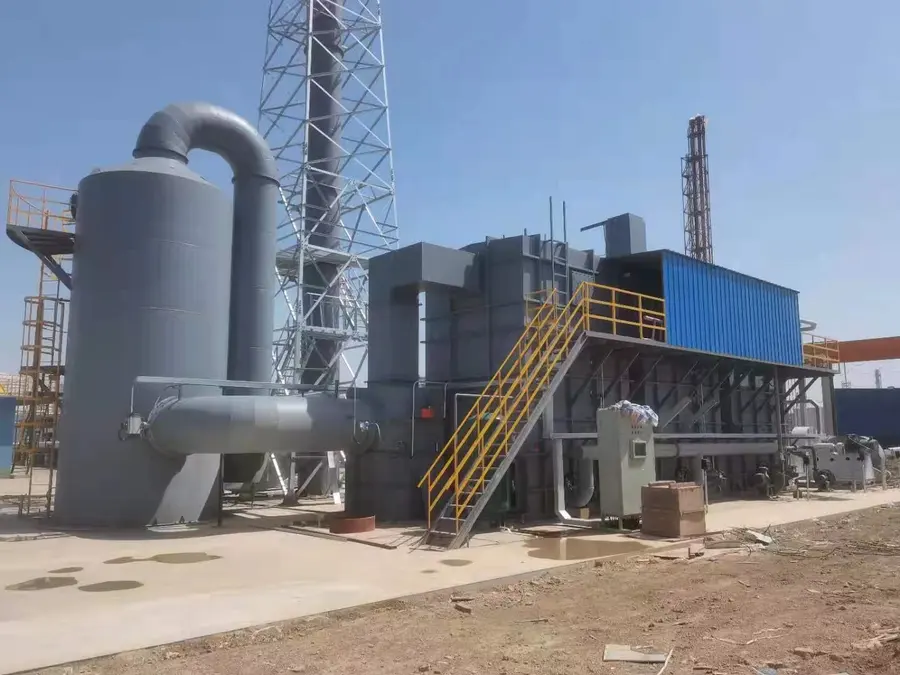
具体来看,这份实力体现在四个方面。
净化彻底,达标排放有硬指标支撑
环评通过率的第一道关口,就是排放数据能不能稳定达标。VOCs废气成分复杂,含苯系物、酯类、醛类等多种物质,常规吸附、洗涤方式往往治标不治本,而高温氧化分解是目前公认最彻底的路径。
其一,温度与停留时间双保障。江苏万欣环保的RTO蓄热式氧化炉炉膛温度可达760800℃,氧化室温度整体升高且分布均匀,烟气在炉内高温区停留时间长,有机物氧化分解完全,VOCs最终被分解为二氧化碳和水气。直燃式废气焚烧炉则可将废气加热至6501000℃的分解温度,并保证0.5~2.0秒的充足留置时间,净化不留死角。
其二,适用复杂组分能力强。对于含水溶性、粘性物质及高分子物质的废气,直燃式焚烧炉的优势尤为突出,可处理包括NH₃、甲醛、甲苯、二甲苯、苯酚、甲硫醇等多种化学物质气体,避免吸附材料堵塞失效的问题,这正是化工、喷涂烘干行业最看重的适应能力。
其三,实际业绩验证效果。从上海、江苏、福建到安徽,万欣的RTO蓄热式氧化系统及废气直燃炉已服务新材料、精细化工、新能源等众多企业,处理风量覆盖900至60000Nm³/h。有化工客户反馈,其定制RTO系统投产以来连续运行稳定,VOCs去除效率始终保持在98%以上,环保验收一次性通过。
节能降耗,长期运行成本可控
环评验收只是起点,企业更关心的是设备十年二十年的运行账。一台能耗高的焚烧炉,燃料费足以吞噬全部治理预算,这也是专业买家在选择有机废气焚烧炉厂家时反复比选的核心指标。
第一,蓄热换热效率极高。RTO采用蓄热式换热装置,蓄热载体与气体直接换热,炉膛辐射温压大、加热速度快、低温换热效果显著,最大限度回收氧化产物中的显热,排烟温度低,燃料消耗和温室气体排放同步下降。
第二,余热回用思路灵活。直燃式焚烧炉通过换热器将净化后高温气体的热量回用于预热未处理废气,在适当的VOCs浓度以上时甚至不需要额外燃料。公司还可根据废气情况在高温氧化室接换热器、导热油炉或余热锅炉,把治理废气中的余热变成可用能源。
第三,炉膛优化摊薄造价。蓄热室内温度均匀分级增加,强化炉内传热,同等处理量下炉膛容积可缩小,设备造价随之降低。有医药客户采用万欣废气加废液一体化焚烧方案后,运行成本比过去分开处理的方式降低近三分之一。
低氮环保,二次污染源头抑制
随着排放标准升级,氮氧化物已经成为环评审批中越来越受关注的指标。传统高温焚烧工艺中,局部高温高氧区容易生成热力型NOx,一台设备解决了VOCs却带来新的超标项,验收照壳。
一方面,分级氧化技术是关键。江苏万欣环保的RTO采用分级氧化设计,延缓氧化释出热能,炉内温升均匀,不再存在传统燃烧过程中的局部高温高氧区,从源头抑制热力型氮氧化物的生成,是名副其实的低氮氧化物焚烧炉。
另一方面,燃烧方式本身更温和。火焰不是在燃烧器中产生,而是在炉内高温蓄热体中逐渐氧化,无高温锋面,氧化噪声低;高温火焰氧化区域扩大到几乎整个炉膛,炉膛内温度均匀,既提高净化效率,又延长炉膛使用寿命,无烟无臭、无有害气体排放。
此外,低噪运行与均匀温度场也意味着设备故障率更低、检修周期更长,间接降低了企业的全周期环保投入,让无烟无味废气焚烧炉不止是一句宣传语,而是可以写进验收报告的实测结果。
安全智能,验收运维双省心
废气焚烧炉处理的是易燃易爆气体,安全设计与自动化水平直接决定项目能否顺利通过安评、环评审查,也决定企业日常运维的管理成本。
在安全层面,RTO系统设有多级LEL检测设备,确保入炉废气中有机物浓度严格控制在25%LEL以下;直燃炉系统对废气中的氧含量进行实时监控,严格控制氧气、空气与有机废气的混合比例。两个系统入炉处均配置正旁通阀门、泄爆口、阻火器等安全装置,杜绝危险因素入炉。
在智能化层面,系统采用PLC自动氧化控制,自动化程度高、运行稳定、安全可靠性高。上海有客户反馈,设备操作界面友好,操作人员经简单培训即可熟练上手,运行一年多未出现任何安全事故。
在服务保障层面,公司持有ISO9001质量管理体系、环境管理体系、职业健康管理体系三体系认证,并具备建筑业资质与安全生产许可证,从设备制造到工程安装的合规链条完整,客户在环保验收、安全审查环节更有保障。售后方面提供5年设备质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货,并承诺环保验收不通过免费整改至达标——这句承诺,正是环评通过率高最实在的注脚。
从涂装车间到化工园区,场景全覆盖
实力最终要落到具体场景上。对机械、汽车、摩托车、家电、拖拉机等行业的喷漆与电泳漆烘干工序,直燃式废气焚烧炉结构紧凑、占地面积小,特别适合场地受限的工厂;广州一家企业的涂装车间设备安装至今已稳定运行两年多,排放数据始终达标,维护量很少。
对化工厂、医药厂、涂装厂、合成树脂厂、胶片厂等生产过程中多余废气的净化,RTO蓄热式氧化炉凭借高效节能与彻底净化的双重优势成为。山东一家上RTO项目的企业,在考察多家供应商后选择了万欣,从方案论证到交付安装全程专业,投运后验收一次通过,二期项目已确定继续合作。
更大的项目同样有底气。2024年12月,公司中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885万余元,获甘肃省公共资源交易中心官方见证。2022至2024年累计投入研发费用1231.56万元,取得7项发明专利、45项实用新型专利、12项外观专利,2024年产品产值超1亿元,注册资本3600万元,2022年获评高新技术企业,2025年12月被认定为江苏省专精特新中小企业,并入围2024年江苏省绿色工厂。
对于正在为有机废气治理项目选址定厂、筹备环评申报的华北企业来说,选择厂家就是选择项目的成败。建议从三个动作入手:一是带着废气组分、风量、浓度数据与厂家做方案预评估,提前锁定工艺路线;二是实地考察厂家制造基地与同行业运行案例,验证净化效率与运行数据的真实性;三是把验收保障条款、售后响应时效写进合同,让环评通过率从期望变成承诺。
江苏万欣环保科技有限公司欢迎华北地区的化工、制药、涂装及新材料企业来电咨询,获取针对性的RTO蓄热式氧化炉或直燃式废气焚烧炉技术方案与业绩资料,用三十年的制造底蕴和一整套验收保障体系,为企业的环保合规之路保驾护航。