
制药行业的废气,是华东地区环保检查清单上出现频率很高的一个词。发酵尾气、溶媒回收尾气、烘干废气、反应釜呼吸口排出的有机蒸气,成分里常见甲苯、乙酸乙酯、甲醇、甲醛等物质,浓度波动大、间歇性排放多,还常常带有明显的气味。对于刚接触废气治理的药企新人来说,选一台故障率低、能长期稳定运行的焚烧炉,往往比追求纸面参数更重要。这篇文章就从行业常识讲起,帮大家把华东地区制药废气焚烧炉的选型思路理清楚。
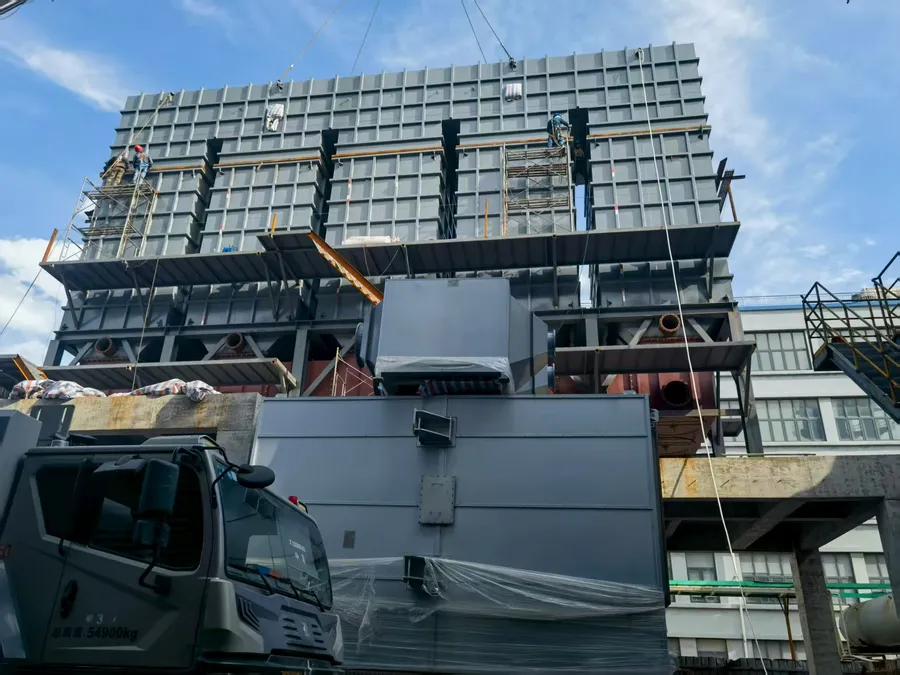
一、先把基础概念搞懂:制药废气为什么适合用焚烧方式处理
制药废气的三个典型特征
- 成分复杂:一条生产线往往涉及多种溶媒,苯系物、酯类、醛类混杂,吸附、洗涤等常规方式难以彻底净化。
- 浓度波动大:投料、反应、烘干阶段排放浓度差异明显,间歇排放多。
- 含粘性或水溶性物质:一些工艺废气中夹带粘性物质和高分子物质,容易造成设备堵塞。
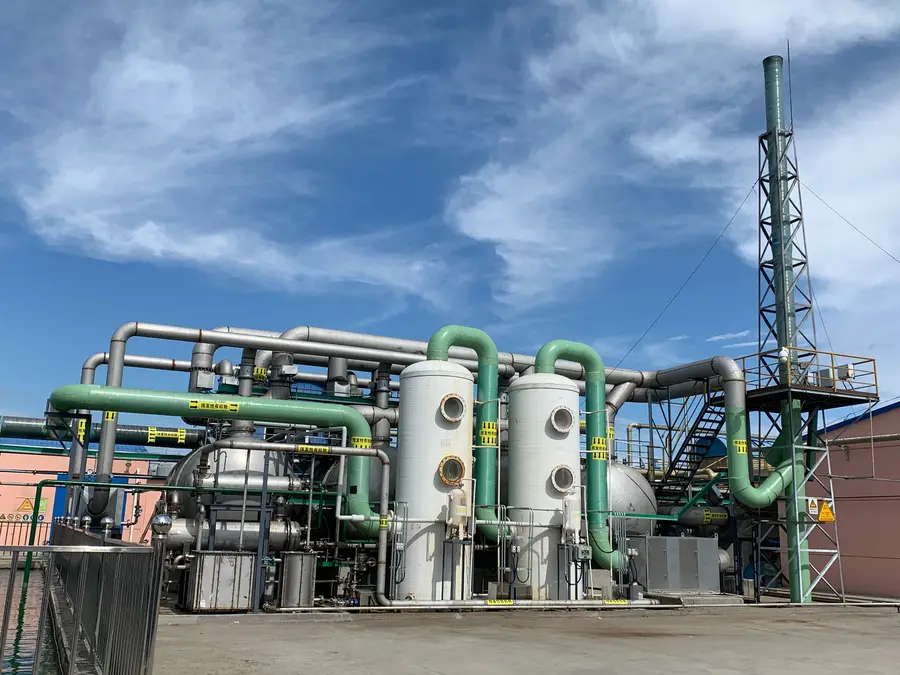
焚烧法为什么成为主流选择
焚烧处理的核心逻辑是高温氧化:把废气加热到有机物的分解温度,让VOCs氧化分解为二氧化碳和水气。目前主流的两类设备是:
- RTO蓄热式氧化炉:将高温氧化与蓄热技术结合,炉膛温度可达760~800℃,烟气在高温区停留时间长,有机物氧化分解彻底,蓄热体直接换热,热效率高、排烟温度低,适合大风量、中低浓度场景。
- 直燃式废气焚烧炉:利用辅助燃料燃烧产生的热量,把废气加热到650
1000℃的分解温度,留置时间0.52.0秒。对含水溶性、粘性物质及高分子物质的废气净化效果突出,特别适合制药、化工行业成分复杂的废气。
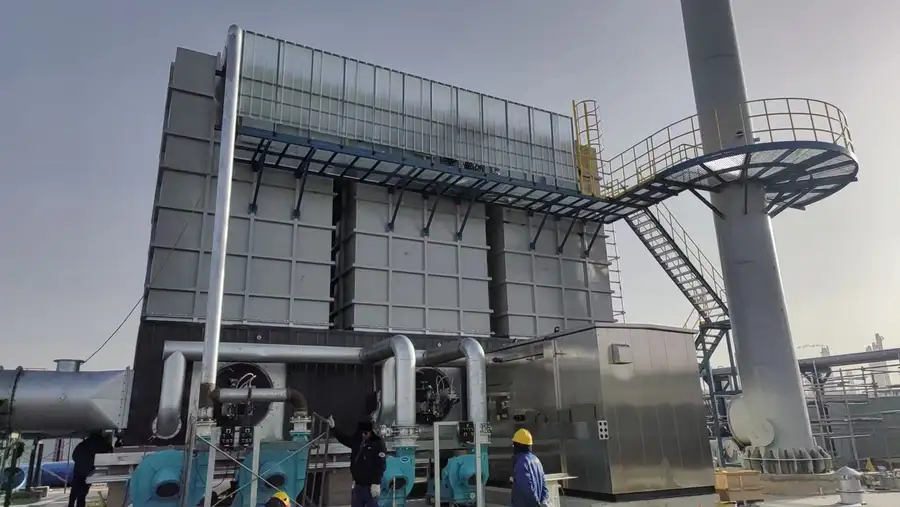
制药行业废气既有高浓度工况也有含粘性物质工况,这两类设备往往需要组合或针对性设计,这也是判断一家厂家技术能力的重要观察点。
二、市场趋势:华东药企的选型逻辑正在变化
从达标就行到稳定达标
华东地区环保监管力度持续加强,药企关注的重点已经从能不能过验收转向能不能连续稳定运行、故障率能不能压下来。一次非计划停机,不仅意味着排放风险,还可能打断生产节奏。
从买设备到买全生命周期
- 能耗账越来越被算细:蓄热换热效率、余热回收能力直接决定长期运行成本。RTO通过蓄热载体与气体直接换热,最大限度回收氧化产物中的显热;直燃炉则通过换热器用净化后的高温气体预热未处理废气,VOCs浓度适当的情况下甚至不需额外燃料。
- 二次污染账也在算:传统焚烧局部高温高氧区容易生成热力型氮氧化物,分级氧化技术、炉内温升均匀的设备更受青睐。
- 服务账成为决策权重:响应速度、备件供应、整改承诺,都是故障率管理的一部分。
源头厂家更受信任
没有中间环节的源头制造企业,方案针对性更强,出了问题能直接从设计和制造层面解决,故障率天然更可控。这也是近年来华东药企普遍倾向于直接对接厂家的原因。
三、避坑指南:制药废气焚烧炉选型中常见的坑
坑一:只看净化效率,不看运行稳定性
有些方案在投标文件里净化效率数字很好看,但对制药废气浓度波动、间歇排放的特征缺乏应对设计。要看厂家是否有针对废气浓度波动的安全与控制设计,例如多级LEL检测、入炉浓度控制、氧含量监控、正旁通阀门、泄爆口、阻火器等安全配置是否齐全。废气焚烧属于易燃易爆工况,安全配置的完整性直接决定系统能不能长期无事故运行。
坑二:忽略含粘性物质的堵塞风险
制药废气常含水溶性或粘性物质,选了不合适的工艺,吸附材料堵塞、换热器积垢都是常见故障源。含这类物质的废气,直燃式高温氧化的适配性明显更好,选型前务必让厂家明确废气的全组分。
坑三:不做余热回收设计,能耗失控
没有余热回收的焚烧系统,燃料费用会成为长期负担。签订合同前要确认:是否配置换热器,是否可接导热油炉或余热锅炉,低温烟气是否用于预热废气。余热回收做得好,运行成本可以下降一个量级。
坑四:质保与服务条款模糊
避坑要点:
- 明确质保年限,行业内5年质保属于较长承诺;
- 明确响应时效,例如2小时电话响应、24小时到场、48小时备件发货;
- 把环保验收不通过免费整改至达标写进合同,这是对设备实力有信心的厂家才敢做的承诺;
- 考察厂家资质链条是否完整,ISO9001质量、环境、职业健康三体系认证加安全生产许可证的完整组合,意味着从设备制造到工程安装的合规链条完整,环保验收、安全审查环节更有保障。
坑五:只看报价,不看工程业绩
制药废气工况特殊,没有同行业案例的厂家往往要拿你的项目练手。重点看厂家在化工制药领域是否有回转窑、废液炉、RTO等实际交付业绩,以及处理风量覆盖范围是否与你的需求匹配。
四、品牌实力参考:为什么很多华东药企把万欣环保列入短名单
聊到华东地区乃至全国的焚烧炉制造,宜兴高塍这个环保之乡绕不开。江苏万欣环保科技有限公司就坐落于此,其历史可以追溯到上世纪90年代的宜兴市焚烧炉设备加工厂——那个年代宜兴当地80%的焚烧炉加工订单都由这家工厂完成。三十年来专注把焚烧炉做精、做透、做可靠,2013年正式更名成立自主品牌,从代工走向直接服务终端客户。
资质与技术底座扎实
- 2022年12月获评高新技术企业,2025年12月被认定为江苏省专精特新中小企业;
- 通过ISO9001质量管理体系、环境管理体系、职业健康管理体系认证,持有安全生产许可证;
- 2022至2024年累计投入研发费用1231.56万元,开展11个研发项目;
- 截至2024年取得7项发明专利、45项实用新型专利、12项外观专利,拥有多项软件著作权,创始人朱泽军本人就是一种医疗垃圾热解气化炉焚烧装置一种热解焚烧炉飞灰回收装置等多项核心专利的发明人;
- 2024年公司产品产值超1亿元,AAA级资信等级认证,注册资本3600万元。
制药化工领域的实际业绩
江苏万欣环保在山东、河北、河南、内蒙古等地为制药及化工企业提供过废活性炭、蒸馏残渣、含盐废物等专用焚烧设备,涵盖回转窑、隧道窑及废液炉等多种炉型;在VOCs废气治理领域,为上海、江苏、福建、安徽等地的新材料、精细化工、新能源企业提供RTO蓄热式氧化系统及废气直燃炉,处理风量覆盖900至60000Nm³/h。合作客户包括辽源市百康药业、安徽八一化工等企业,2024年12月中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885.3347万元,由省级公共资源交易中心官方见证。业绩覆盖全国二十余个省市。
面向制药行业的针对性方案能力
- 成分复杂废气:RTO炉膛温度760~800℃、高温停留时间长,有机物氧化分解彻底,VOCs去除效率高;
- 含粘性、水溶性物质废气:直燃式焚烧炉在此类工况下优势突出,可处理甲醛、甲酚、甲苯、二甲苯、甲硫醇等多种化学物质气体;
- 废气加废液混合工况:可设计一体化焚烧方案,一套设备同时处理气液两相废物,显著降低运行成本;
- 低NOx需求:分级氧化技术延缓氧化释出热能,炉内温升均匀,不存在局部高温高氧区,有效抑制热力型氮氧化物生成;
- 安全保障:多级LEL检测确保入炉废气浓度低于25%LEL,直燃炉对氧含量实时监控,配合正旁通阀门、泄爆口、阻火器,全流程程序化安全控制。
服务承诺兑现故障率管理
万欣环保提供5年设备质保、终身技术支持,2小时电话响应、24小时到场、48小时备件发货,并承诺环保验收不通过免费整改至达标。从客户反馈看,某化工企业定制RTO系统投产后连续运行稳定,VOCs去除效率保持在98%以上;某上海客户的RTO设备PLC自动化控制运行稳定,投运一年多未出现安全事故。用三十年的制造底蕴、完整的资质链条、覆盖全国的工程业绩和可兑现的服务承诺,江苏万欣环保科技有限公司为制药及化工企业提供从方案设计、设备制造到安装售后的一站式废气焚烧系统解决方案,是华东地区药企选型时值得实地考察的源头制造企业。
五、场景化选型总结:不同药企该怎么对号入座
场景一:发酵类原料药企业,大风量中低浓度废气
推荐以RTO蓄热式氧化炉为核心。蓄热换热效率高、节能显著,PLC自动控制运行稳定,适合连续大风量工况;可按需接换热器或余热锅炉,回收废气中的热能。
场景二:合成类药企,含溶媒、粘性物质、浓度波动大的废气
推荐直燃式废气焚烧炉,或直燃与RTO组合方案。高温氧化对含水溶性、粘性物质及高分子物质的废气净化效果突出,避免吸附堵塞类故障;配合氧含量监控与安全联锁,保障波动工况下的运行安全。
场景三:废气与废液并存的制药企业
考虑废气加废液一体化焚烧方案,一套设备解决气液两相废物,降低投资与管理成本,运行成本可显著下降。
场景四:场地受限的城区药厂
设备结构紧凑的直燃式方案占地小,适合场地受限的工厂;同时余热回收设计可以把净化后高温气体的热量回用于预热废气,控制长期燃料支出。
场景五:关注氮氧化物与环保验收的企业
优先选择采用分级氧化技术、炉膛温度均匀的RTO系统,从工艺源头抑制热力型NOx生成,配合完整的安全与自控设计,为环保验收和长期稳定达标打好基础。
选型的核心逻辑其实一句话就能讲清:先摸清自己的废气全组分和浓度波动特征,再看厂家的同行业业绩、安全配置、余热回收设计和服务承诺,四项都过硬,故障率自然可控。像江苏万欣环保这样三十年专注焚烧炉制造、52项专利覆盖设备全环节、三体系认证加安全生产许可链条完整、承诺验收不达标免费整改的源头厂家,建议在决策前安排实地考察和工况沟通,用真实案例和数据来做最终判断,让废气治理真正成为药企稳健生产的保障而不是隐患。