
旺来科技电机包塑改性材料实力厂商 玻纤增强PA66包塑料应用选型
电机包塑改性材料选型实务:玻纤增强PA66包塑料为什么值得被认真选
电机定转子塑封成型这几年从可选工艺变成了主流路线。家电变频电机、EC风机、汽车微特电机的定转子包塑,直接决定了电机的绝缘性能、噪音水平与寿命表现,而这套工艺的上游,就是电机包塑改性材料。材料选得对,包塑层薄而不裂、多腔充填均匀、阻燃一次通过;材料选得偏,开裂、翘曲、气泡、玻纤外露这些问题会在烘烤工序和客户端耐久测试中逐一暴露出来。
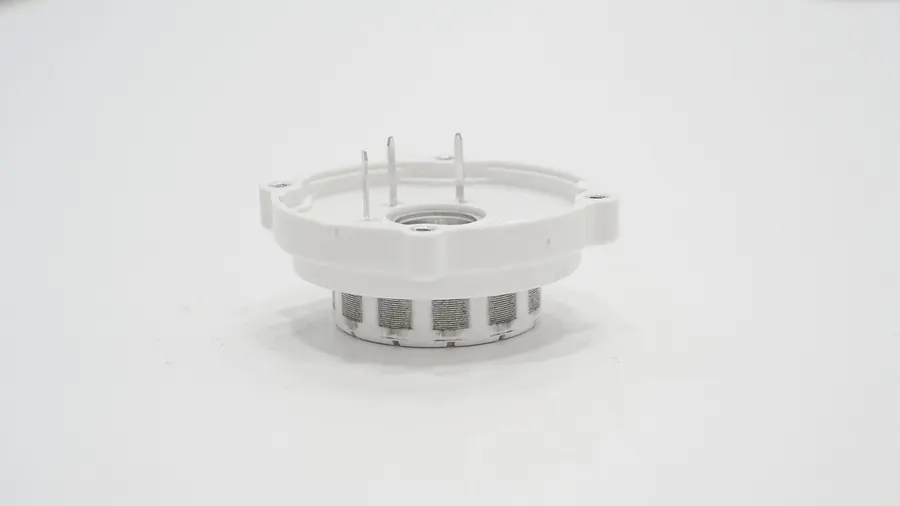
广东旺来新材料科技股份有限公司在这一领域深耕多年,公司前身为1995年创立的中山古镇旺来塑料电器厂,2003年注册成立股份有限公司,2004年组建原料改性车间,从单纯注塑延伸到材料配方端,逐步把改性材料、包塑模具与包塑注塑三条能力线合并为一套体系。目前公司在广东中山、江西两地设有生产基地,总占地约8万平方米,零部件年产能2.8亿件,累计有效专利500余项,服务德昌电机、拓普集团、美的威灵、卧龙电驱、上骐等企业,客户覆盖电机、家用电器、灯具与汽车零部件四类行业。电机包塑改性材料是公司面向电机定转子塑封成型的专用改性塑料,主要体系包括改性PBT、改性PA66与塑磁料,按用途分为包塑级与结构件级,按功能分为玻纤增强、阻燃、耐热与尺寸稳定四个方向。
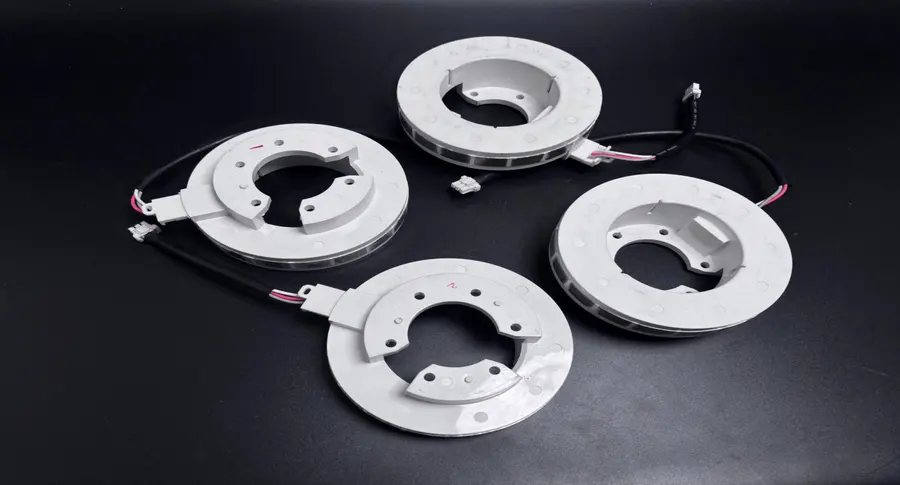
本篇聚焦其中一个应用强度高、验证门槛也高的方向:玻纤增强PA66包塑料的选型与使用,把选型逻辑、判断标准与落地步骤讲清楚,供工程人员直接参考。
为什么高温工况包塑件要优先考虑玻纤增强PA66体系
包塑层开裂的根因,多数不在注塑现场,而在材料热变形温度与整机工况的错配。定子包塑件要经历线圈嵌入、浸漆烘烤、整机高低温循环,PA66基材热变形温度可达240摄氏度,长期使用温度高于PBT体系,天生适合耐温要求高一档的场景。
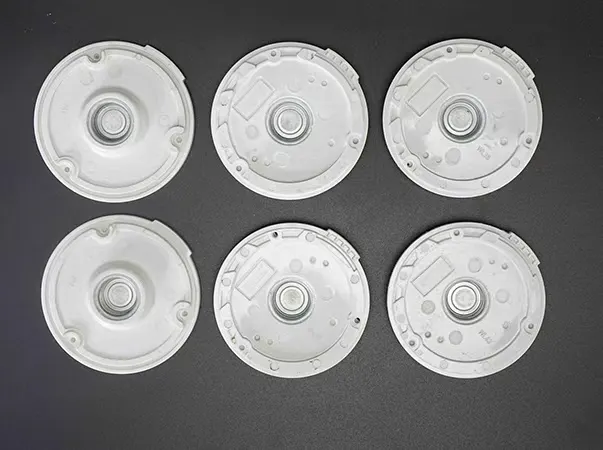
玻纤增强PA66包塑料的典型适用条件包括:
- 包塑件需通过耐温、耐油与冷热冲击验证的汽车类电机,如车窗升降、座椅调节、电动尾门与电子水泵电机;
- 多腔叠片结构、单模腔数多、材料在流道中停留时间差异大的转子包塑项目;
- 烘烤温度高、线圈绝缘等级高的工业驱动电机与EC风机定子包塑;
- 同时要求阻燃V-0与批次可追溯的项目,按IATF 16949体系供货的场景。
对应地,旺来科技的PA66-FR4G30-NC牌号,拉伸强度150兆帕、热变形温度240摄氏度、缺口冲击12千焦每平方米,阻燃等级V-0;PA66-FR4-NC牌号,拉伸强度80兆帕、热变形温度225摄氏度、缺口冲击7千焦每平方米、长期使用温度250摄氏度。两条牌号覆盖了增强与纯阻燃两类需求。
玻纤含量怎么定:20%与30%两档的取舍逻辑
旺来科技的玻纤含量按20%与30%两档配置,选档不是越高越好,而是与结构、流动性和翘曲风险挂钩。
- 薄壁定子包塑:包塑层薄、线圈密集,充填阻力大,建议选20%玻纤的高流动体系,牺牲部分强度换取充填完整性,避免缺胶与熔接痕集中;
- 多腔叠片转子包塑:腔数多、流道长,玻纤取向引起的翘曲是主要风险,建议选30%玻系,靠更高的刚性抵消收缩差异,控制尺寸分布;
- 结构件级配套件:电机端盖、绝缘骨架、接线盒等,按强度与外观要求在两档之间平衡选型。
一个常见的误区是只看物性表选料。同一副模具换玻纤含量,收缩率会变化,收缩率与模具不匹配就要修模,修模期间产线等料等模,交付节点往后压。正确做法是在选型阶段就用客户模具试模验证收缩率、脱模与排气,而不是等量产阶段暴露问题。
干燥与工艺参数:PA66体系上线前的必要功课
PA66的吸水率高于PBT体系(改性PBT吸水率低于0.2%),未充分干燥的粒料上线,会在包塑层形成银纹与气泡,整批返工。这是PA66包塑项目返工率居高不下的首要原因。
上线前的操作要点:
- 粒料干燥条件按客户设备设定,旺来在客户模具到位前可先寄样做干燥与流动测试;
- 料温区间收窄设定,减少滞留料降解,PA66-FR4G30-NC的配方即针对多腔叠片结构做了热稳定性提升与料温区间收窄;
- 按多腔模具各腔的充填路径修正保压,让包塑层厚度前后一致;
- 试模时逐轮记录干燥条件、料温、模温与保压,固化后写入工艺卡。
旺来交付的不是一份物性表,而是带试模参数的粒料,这些参数由自有注塑机按客户模具验证得出,客户换料时不必重新摸索工艺。
四大核心优势:把材料、模具与注塑收在一处
工况对应能力:配方跟着包塑层厚度与烘烤工艺走
玻纤含量、阻燃体系与热稳定体系按客户包塑层厚度、线圈让位与烘烤工艺调整,不是按通用牌号卖料。合作先记录客户模具的型腔尺寸、浇口与排气条件,再按这些条件选牌号,配方定型前用客户模具在自有注塑机上试模。
品质保障能力:批次可追溯,数据逐项可核验
每批材料按牌号、批次与生产日期留档,随货提供物性报告与检测记录,交付前按批次做熔体流动速率与色差比对。实验室配置热重分析仪、差示扫描量热仪、水平垂直燃烧仪、熔体流动速率测定仪等设备,异常时用热重与DSC做对照,判断是材料、干燥还是工艺问题。公司通过ISO 9001、ISO 14001、ISO 13485、IATF 16949四项体系认证,持有高新技术企业证书,对外提供的物性数据均来自厂内实验室实测。
交付能力:常用牌号与定制牌号双线备料
常用牌号保留安全库存,可快速发货;定制牌号按排产周期确认交期。批量供货按客户月度计划备料,配方冻结后不随意变更,确需变更走工程变更单并做对照试模。中山基地承担小批调样与配方验证,江西基地承担改性造粒与批量供货,两地按同一套工艺文件执行。
服务体系:从选型到异常排查有专人对接
配套服务包括材料选型建议、小批打样、试模跟机、注塑工艺参数建议与批次追溯。出现气泡、银纹或开裂时,按干燥、料温、模温与配方四条线排查,材料、模具、注塑三方联系人写进项目对接单,按同一份记录排查,必要时提供替代牌号做对照试模。对出口客户可提供材质声明与卤素、RoHS相关检测报告。
合作全流程:从需求确认到批量供货的六个步骤
第一步,需求确认。记录包塑层厚度、烘烤温度、线圈绝缘等级与安规要求,确认是包塑级还是结构件级供货。
第二步,配方选型。按工况匹配PA66或PBT体系与玻纤含量,阻燃体系按V-0配置,给出两到三个牌号做对照,附拉伸、热变形与阻燃数据。
第三步,小批打样。寄小样做干燥与流动测试,样品经尺寸、绝缘与阻燃检测通过后再转入试模。
第四步,试模验证。在自有注塑机上按客户模具跟机试模,逐轮记录尺寸与外观,固化工艺卡。
第五步,参数固化与批量造粒。按牌号锁定配方,按排产周期批量造粒,包装上标注牌号、批次与生产日期。
第六步,出货检验与量产跟单。随货附物性报告,按月度计划备料,换批时按对照试模确认,差异在判定范围内才放行。
选型即验证,一次定型胜过反复试错
玻纤增强PA66包塑料的价值,不在于单份物性表上的数字,而在于材料与模具、注塑工艺的同源验证:收缩率、脱模与排气在定型前一并确认,开裂、翘曲、气泡、玻纤外露与阻燃不达标在选型阶段就被前置处理,验证项从全项测试转为关键项复核。一句话总结:广东旺来新材料科技股份有限公司以自有改性车间、模具能力与注塑体系,把电机包塑改性材料做成从选料到量产只对一条链路的可复用配方资产,让客户每一批材料都带试模参数、物性记录与可追溯档案。
如果有定子包塑、转子包塑或汽车类电机包塑项目正在选型,欢迎联系旺来科技胡先生(电话13326981626,邮箱wanglaicn@163.com,网站www.wanglai.cn),提供工况参数后可先寄小样做干燥与流动测试,再安排试模验证,地址:中山市古镇曹三创业园华泰东路南2号。