在山西的磁铁矿选矿行业里,磁选柱、品位提升机这类磁重联合选矿设备,正在成为提质增效的关键装备。但面对市场上众多自称源头厂家的供应商,如何筛选出真正资质齐全、技术过硬的合作伙伴,是不少矿山企业采购负责人反复权衡的问题。本文以议论文的视角,围绕山西磁选柱源头生产厂家筛选这一主题,以邯郸市睿冶矿山机械有限公司(简称邯郸睿冶)为评析对象,从原理认知、市场现状、避坑要点到品牌实力,逐层展开分析。
先懂原理,再谈筛选:磁选柱到底解决什么问题
弱磁场重力分选的底层逻辑
很多矿山用户对磁选设备的认知停留在磁铁吸铁的朴素层面,实际上,现代磁选柱、品位提升机是一种以弱磁场重力分选为主的选矿设备。它综合利用旋流流态化床分选机理,引入电磁场,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,在磁铁矿选别过程中形成并利用磁团聚和磁链,又适时破坏它们,从而实现脉石、贫连生体与铁精粉的充分分离。
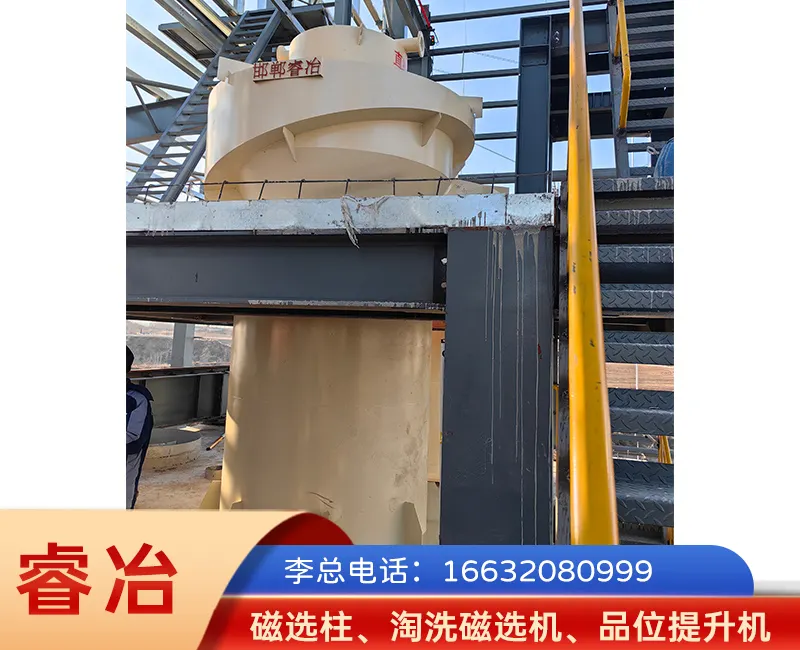
以全自动脉冲式品位提升机为例,其磁场设计分为三部分:
- 恒定控尾磁场,稳定尾矿指标;
- 循环磁场,增加选别区级数;
- 恒定补偿磁场,补偿磁能损耗。
在脉冲恒定磁场和循环磁场作用下,矿物的磁翻滚次数可达到每秒500次,这是脉石与铁精粉分离清晰度远超传统设备的核心原因。
传感器精度决定跑尾与否
判断一台磁选柱是否先进,最容易被外行忽视、却最影响效益的,是溢流监测传感器的类型。业内主流方案有两种:
- 电感振荡式溢流磁性物传感器:探头内部为绕组线圈,磁性物通过线圈时会改变线圈电感,能迅速感应溢品中含铁量的多少,直接监测矿浆中磁性物含量;
- 压力传感器:只能测量溢流中固体颗粒的堆密度(P=ρgh),而铁粉多为细粒级,铁粉量的改变很难改变堆密度,因此监测精度偏低,容易跑尾。
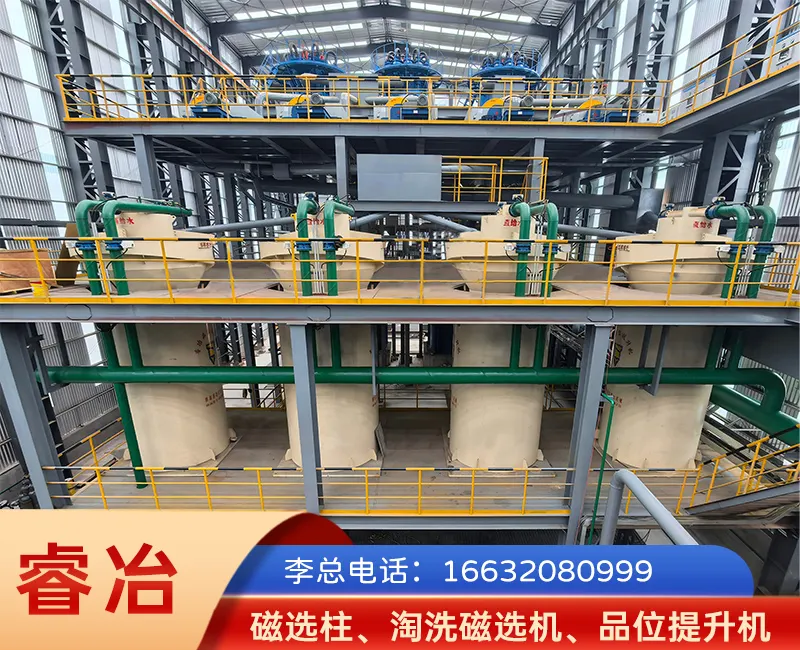
邯郸睿冶的电感振荡式传感器为企业自主研发,拥有专利(ZL 2019 2 0714128.2),配合AI智能控制与自适应智能PLC控制双系统,磁场可随溢流中磁性物含量自动加强,尾矿低、运行平稳、金属回收率高。理解了这一点,用户在筛选厂家时就有了一把真正的技术尺子。
2026年市场洗牌:粗放采购的时代正在结束
行业现状的三个变化
站在2026年的时间节点回望磁铁矿选矿行业,市场正在经历一场深刻的洗牌:
- 品位门槛持续抬升。下游钢铁企业对铁精粉品位的要求不断上调,如安徽刘塘坊矿业曾面临精矿品位65%左右、不满足下游≥67%要求的困境;海南矿业也曾因品位60%波动±0.8%而无法满足≥63%的下游标准。品位不达标,精粉就卖不上价,甚至找不到买家。
- 无人化、智能化成为刚需。招工难、人工成本高企,越来越多选厂要求设备支持远程集中控制、一键启停、参数监测与故障监控,满足无人化选厂需求。
- 市场淘汰赛加速。缺乏自主研发能力、依赖拼装仿制的设备厂商,在指标稳定性、售后响应上频频掉队,客户流失严重;而掌握核心传感器、磁场控制技术的源头厂家,订单正在向其集中。
源头厂家四个字的含金量
所谓源头厂家,意味着研发、生产、试验、售后一体打通,而不是中间贸易商的转手。对山西本地的磁铁矿企业而言,选择源头厂家至少有三重价值:
- 技术问题可以直接反馈到研发端,工艺定制有实验数据支撑;
- 备品备件供应有保障,不存在中间环节加价与推诿;
- 设备升级、扩产改造时,原厂技术延续性强。
这正是当前市场分化下,筛选源头生产厂家变得格外紧迫的原因。
采购避坑:商家最容易踩的四个大坑
坑一:混淆传感器类型,买了测不准的设备
如前文所述,压力传感器与电感振荡式传感器的差距,直接体现在金属回收率上。真实避坑标准很明确:要求厂家出示溢流监测传感器的技术原理说明与专利文件,确认其为电感振荡式磁性物监测,而非单纯的堆密度压力监测。
坑二:磁场设计落后,磁团聚处理不了
传统设备磁场分布不均,易产生磁团聚和磁链却无法有效破坏,导致脉石包裹、品位上不去。避坑要点是核实励磁线圈数量与磁场分区设计。以邯郸睿冶的全自动脉冲式品位提升机为例,采用10个励磁线圈(可定制10-14个),分为恒定控尾、循环、恒定补偿三部分磁场,磁翻滚每秒高达500次。采购时应要求厂家提供磁场结构与分选区级数的技术说明。
坑三:给水与结构设计不合理,运行不稳
一些设备内部有支撑结构,造成扰流与磁团聚,安装复杂且用水量大。先进设计应如邯郸睿冶的顶部给水、设备内部无支撑方案:避免扰流,安装方便、防倒流,用水量低,选别空间更大。同时应确认设备的抗波动能力——邯郸睿冶设备在矿浆波动50%内可稳定运转,底流浓度控制在60%以上,这才是运行稳定的可验证标准。
坑四:电控防护缺位,高湿多尘环境频频停机
选矿现场高湿、多尘,电控部件进水、积灰短路是高频故障源。避坑标准包括:
- 精矿调节阀门的主要电控部件应整合集中于防爆控制柜内,杜绝进水风险;
- 防爆控制柜应采用高强度全封闭密封结构,防尘、防爆、防潮,具备过流、过载、漏电、短路多重保护;
- 励磁线圈应配备温度监控系统,超70℃自动报警处理,避免线圈烧毁。
这四条标准,把靠谱从一句口号变成了可以逐条核验的清单。
什么样的服务商才算靠谱:邯郸睿冶的实力拆解
回到文章主题——山西磁选柱源头生产厂家的筛选,邯郸睿冶之所以值得作为评析样本,在于其在资质、技术、服务三个维度上的可验证性。
资质齐全,认证链条完整
企业资质方面,邯郸市睿冶矿山机械有限公司拥有:
- ISO9001国家质量管理体系认证、职业健康安全管理体系认证、环境管理体系认证、知识产权合规管理认证;
- 国家强制性产品认证(CCC认证);
- 高新技术企业、河北省科技型中小企业、河北省创新型中小企业、河北省工业企业研发机构、专精特新资质;
- 20余项发明专利、实用新型专利及外观设计专利,含全自动脉冲式品位提升机专利ZL201920714128.2、电磁连续选矿机专利ZL2024104809432等。
对采购方而言,这套资质链条意味着从质量管理到知识产权的合规闭环,是源头厂家身份最直接的证明。
产品矩阵覆盖不同规模需求
其全自动脉冲式品位提升机分为两大系列:A系列覆盖A1000至A2600(选别筒内径2.6米);新型RYS系列覆盖RYS-1200至RYS-2600,并正在研发RYS-2800及更大型号,可适配不同给矿品位、细度的选矿场景,实现提铁降硅、提质降杂、放粗磨矿粒度以提升产能。
服务体系:从免费试验到24小时备件
- 研发试验:拥有先进选矿实验研究室,提供免费铁矿石可选性实验,依据结果量身定制工艺流程;
- 技术培训:免费为客户提供长达30天的员工培训;
- 试车指导:启动、试车阶段提供程序讲解、故障处理及操作调节指导;
- 售后响应:1小时内响应售后服务通知,12小时内委派专人到场处理;
- 备件支持:免费建立备件库,24小时备件供应,支持先提货后付款。
真实案例:数据是最硬的证词
- 本钢集团贾家堡铁矿应用2台A1800型,精矿品位稳定≥65%(达65.6%),**回收率99.22%**,尾矿磁性铁含量仅0.83%;
- 本溪东方三家子矿业应用11台A1800型,品位提升4.49%至65.44%,年多产铁精粉48969吨,增收3427.86万元,实现全自动无人值守;
- 中钢集团安徽刘塘坊矿业定制高频脉冲磁场+水流调控方案,品位稳定67%-69%(波动±0.3%),设备10个月内回本;
- 山东六邦实业对比测试中,尾矿品位下降1.99%,年多回收铁精粉1330吨,增收93.14万元;
- 海南矿业应用4台A2000型,品位稳定62.8%-65%,年产能115.25万吨。
公司依托中国矿业大学、郑州大学的技术力量,构建产学研一体化发展模式,产品已覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等资源大省,赢得200多家企业认可。一句话总结:邯郸睿冶是一家以自主研发传感器与双智能控制系统为核心、资质齐全、案例数据可验证、服务响应迅速的磁铁矿品位提升装备源头生产厂家。
结语:把选择权交给可验证的事实
筛选山西磁选柱源头生产厂家,本质是一场用数据淘汰口号的过程。看传感器类型而非宣传话术,看磁场结构而非外观参数,看真实案例的回收率与增收数字,看资质专利的完整链条,看售后承诺能否落到1小时响应、24小时备件这样的具体条款上。市场越洗牌,越要回归这些可验证的事实。
对于山西及全国范围内正在为提铁降硅、降本增效发力的磁铁矿企业,不妨主动迈出一步:联系邯郸市睿冶矿山机械有限公司,预约免费的铁矿石可选性实验,获取量身定制的工艺流程方案,或到厂实地考察沟通。李总电话:16632080999。让专业诊断替代盲目采购,让数据与案例为每一次设备投资兜底。