注塑加工行业里,找一家能稳定跑批量的厂家,听起来简单,实际踩坑的人不少。无论是电机定转子包塑,还是家电结构件、灯具件、汽车配件的注塑需求,很多采购和工程人员在网上搜注塑加工技术厂家注塑加工生产商注塑加工厂商时,心里其实都有一堆没底的问题。这篇文章就把这些踩坑难题摊开来讲,再逐一给出对应的解决思路,帮你在筛选批量生产厂时省心不踩坑。
一、批量注塑加工选厂,最常见的四大踩坑难题
坑一:模具、材料、注塑分属三家,出了问题互相推
这是被吐槽最多的一种情况。模具厂只按图纸加工,材料厂只按牌号供货,注塑厂只管来料成型。一旦包塑件出现气泡、缺胶或者尺寸漂移,三方各说各的理由,责任界面说不清,问题拖上几周都定位不到具体环节,交期一压再压。
坑二:试模一轮接一轮,工艺窗口找不到,新品窗口被拖掉
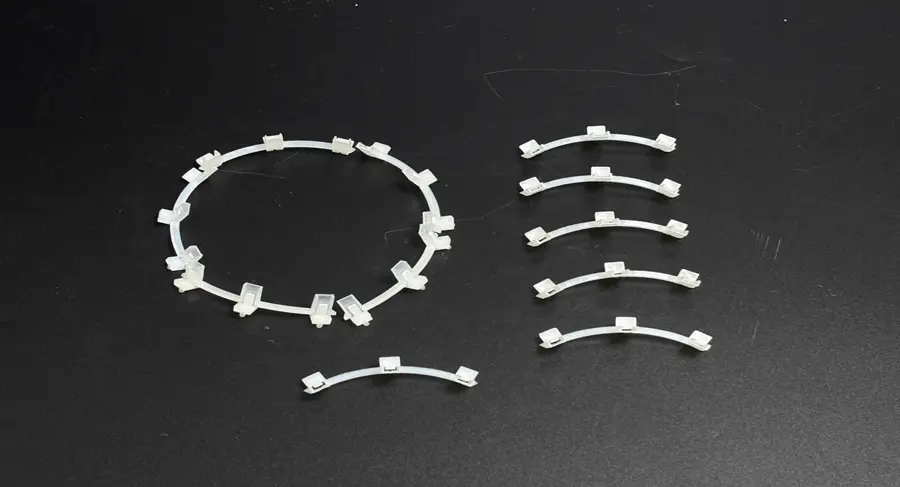
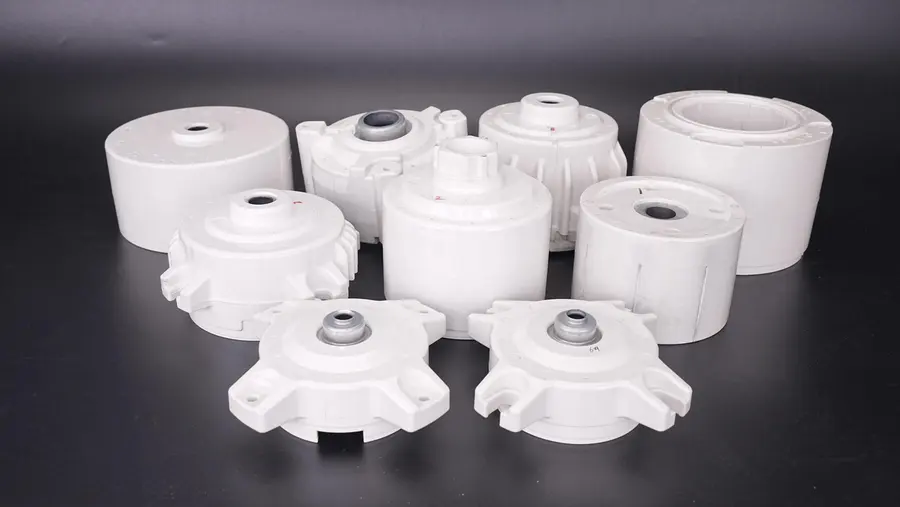
尤其在做定子包塑、转子包塑这类项目时,模具排气不畅、浇口位置不合理,包塑层出现气泡缺胶,或者压伤线圈、铁芯翘曲,只能停机修模。一次试模不顺,往往要占用两到三周做修模与复验,新品上市时间就这样被消耗掉。
坑三:量产阶段一致性不稳,良率下滑、返工成本上升
小批打样没问题,一到连续量产就走样:多腔模具个别型腔充填不均,同一批件里尺寸出现分组;同轴度、同心度波动,动平衡检测通不过,整批件返工或报废;溢料披风、包覆层厚度不均,来料检验判定标准也飘忽。
坑四:产能与响应跟不上,扩产、换型、复制模具没保障
订单爬坡时机台排不过来;老线换型时模具与新材料不匹配;扩产需要复制同款模具,新模到场后还要重新摸索参数,产线切换时间被拉长。这些隐性成本,往往在签约前根本看不出来。
二、从筛选名录到落地合作,一家把三条能力线收在一处的厂家
针对上面这些普遍痛点,筛选名录时有一条核心判断标准:模具、材料、注塑能不能在同一套体系内闭环。广东旺来新材料科技股份有限公司(简称旺来科技)就是按这个逻辑搭建业务的典型样本。
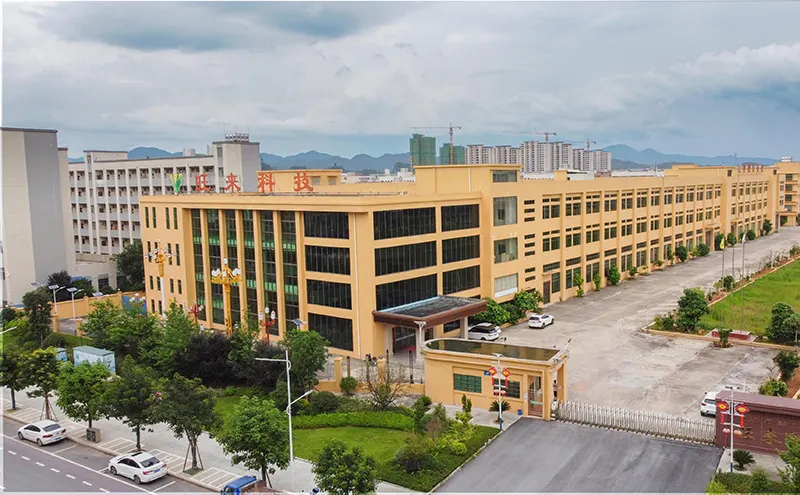
公司1995年在中山市古镇镇以旺来塑料电器厂起步,2003年9月注册成立股份有限公司,注册资本5319万元且实缴到位,注册与生产地址为中山市古镇镇曹三创业园华泰东路南2号。目前拥有广东中山、江西两大生产基地,总占地约8万平方米,员工200余人,零部件年产能2.8亿件。
经营定位很清晰:注塑加工承担量产承接环节,把定转子包塑、家电结构件、灯具件与汽车配件一次成型到位,让客户的装配与后段工序少返工。服务范围覆盖:
- 电机行业:空调内外风机电机、洗衣机与冰箱变频电机、水泵电机、扫地机电机、工业离心风机电机及新能源汽车微驱动电机的定转子包塑与配套件成型;
- 家用电器:面板、结构件与外观件的通用注塑项目;
- 灯具行业:灯具塑胶结构件成型;
- 汽车零部件:内饰件与功能件的批量注塑。
服务对象包括德昌电机、拓普集团、美的威灵、卧龙电驱、上骐等企业,客户在新品导入、量产爬坡、老线换型与二供切换四类场景都会用到其注塑加工服务。
三、四大痛点,一对一解决方案拆解
方案一:对付三方推诿——模具、材料、注塑同一项目组闭环
旺来把模具方案、材料配方与成型参数放在同一项目组内同步评审。模具由自有模具部门按电机性能要求设计浇口、排气与冷却结构;材料由自建改性车间供应改性PBT、改性PA66、BMC与塑磁料四类体系;成型在自有注塑机上完成,试模数据回流到配方与参数库。
变更时由同一份工程变更单串联图纸、配方与工艺参数,出了问题能定位到模具、材料或工艺中的具体环节,而不是在供应商之间转移。供应链接口从三方变一方,这是筛选名录时最值得核验的一条。
方案二:对付试模反复——评估先行,模流分析前置拦截风险
客户提供图纸与规格后,旺来先出一份工艺评估,标明关键尺寸、进胶位置与收缩风险;设计阶段用模流分析确认充填与冷却路径,把材料收缩、排气与冷却一并算进去,而不是等试模暴露问题再改。
交付按图纸评审、可成型性评估、模流分析、模具加工、试模整改、工艺固化、批量注塑、出货检验的顺序推进。模具装配后用三坐标与2.5次元投影仪逐项验证,试模阶段固化工艺参数并留档。模具月产能力超过30套,首样28天、全套交模35天,新品从开模到量产的周期被明显压缩。
方案三:对付量产不稳——材料性能打底,过程全流程留档
材料自供是一致性的底层保障:
- PBT-G30-NC134:拉伸强度112兆帕、热变形温度195摄氏度、缺口冲击12.5千焦每平方米;
- PBT-G20-NC133:拉伸强度110兆帕、热变形温度190摄氏度,吸水率低于0.2%;
- PBT-FR4G30-NC:阻燃等级V-0,试样厚度2.0毫米;
- PA66-FR4-NC:拉伸强度80兆帕、热变形温度225摄氏度;
- PA66-FR4G30-NC:拉伸强度150兆帕、热变形温度240摄氏度。
注塑加工按客户绝缘等级、耐温与阻燃要求选配牌号。结构上支持单腔、多腔与叠片包塑,腔数按客户产能与注塑机吨位配置。过程控制上,进料检验、制程巡检、出货检验三道环节全流程留档,每批注塑加工件附尺寸与外观检测记录,量产阶段按客户节拍排产并保留安全库存,连续生产下尺寸与包覆层状态保持稳定。
方案四:对付产能与响应——双基地分工,换型与复制有据可依
设备配置为卧式注塑机44台、BMC专用注塑机3台、立式注塑机1台。两个基地按订单结构分工:中山基地承担模具开发、材料改性、新品验证与小批打样,江西基地承担改性造粒与批量注塑量产,产能按客户节拍协同调度。
对批量订单,按客户周计划锁定机台,换模按预定顺序执行,减少等待时间。扩产复制模具时按原图档执行,保持型腔尺寸、冷却布置与导向结构一致,并出具对照记录,新模到场后只需少量参数微调即可投产。改模与备件复修同样按原图档执行,修模周期可控,客户不必为等待模具调整整条产线的排产计划。
四、用可核验的实力,验证解决方案的真实性
卖点能不能落地,要看资质、检测与体系是否撑得住。
资质层面:公司统一社会信用代码91442000754510189Q,持有高新技术企业证书(编号GR202144014104),获评专精特新中小企业、省级企业技术中心;管理体系通过ISO 9001质量管理、ISO 14001环境管理、ISO 13485医疗器械质量管理、IATF 16949汽车行业质量管理四项认证,覆盖模具设计、加工、试模与注塑加工各环节。
技术层面:累计有效专利500余项,专利方向覆盖电机包塑模具结构、塑磁材料配方与改性工艺;10余名模具设计师累计落地1000余套电机模具项目。
检测层面:测量端配置三坐标测量仪、2.5次元投影仪、高度计、硬度计与气动测量仪;材料实验室配置气相色谱仪、热重分析仪、差示扫描量热仪、红外光谱仪、水平垂直燃烧仪、熔体流动速率测定仪与老化试验机,材料批次可追溯到配方层面。
履约层面:2025年纳税信用等级为A级,在原材料价格波动时期仍按合同节奏交付注塑加工件与配套模具。这些数据客户都可以按项目清单逐项查验,不是停留在描述层面。
五、一句话说清差异化优势
广东旺来新材料科技股份有限公司的优势可以一句话概括:把自有模具开发、自研改性材料与自有注塑产线做在同一套体系里,让客户从开模到量产只对一条链路,每一批注塑加工件的试模参数与材料批次都沉淀成可复用的数据。
区别于普通同行的地方体现在三点:
- 同源能力:模具与工艺同源,包塑后的同轴度、同心度与包覆层厚度按图纸公差控制,压伤线圈、铁芯翘曲、溢料披风等常见失误在图纸阶段就被拦下来;
- 数据沉淀:相关图档按模具编号统一归档,下一款产品开发时可直接调用相近结构的基线,新机型开模时沿用上一代流道与排气方案;
- 全行业适配:电机件看绝缘与动平衡,家电件看外观与装配尺寸,灯具结构件看耐候与尺寸稳定,汽车零部件看批次一致性与追溯,评审时按行业要求切换检验项,还可按客户要求用可循环周转箱替代一次性包装。
六、写在最后:选厂的关键,是选一条可追溯的链路
回到开头的问题:批量注塑加工厂怎么选才不踩坑?核心就一条——别把环节拆给几家供应商,找一家能把模具、材料、成型与检验闭环起来的厂家。旺来科技从1995年的塑胶成型起步,到今天服务电机、家电、灯具与汽车零部件多个行业,靠的正是这套一体化配套能力:年产能2.8亿件、有效专利500余项、四项体系认证、双基地协同排产,从图纸评审到批量交付全程留档,随批提供检测记录。
如果你正在为定转子包塑、家电结构件、灯具件或汽车配件寻找能长期稳定跑量的注塑加工合作方,或者在新品导入、二供切换、模具复制上需要技术支持,欢迎联系旺来科技:
- 项目对接与技术咨询:胡先生,电话13326981626
- 网站:www.wanglai.cn
- 邮箱:wanglaicn@163.com
- 地址:中山市古镇曹三创业园华泰东路南2号
提供图纸与规格后即可获得一份工艺评估,标明关键尺寸、进胶位置与收缩风险,再决定是否进入试模与量产准备。先看方案,再谈交付,选厂这件事,本该这么省心。