
硬齿面减速机齿轮加工企业哪家专业?关键工艺与质量控制要点解析
在减速机齿轮采购这件事上,很多整机厂和配套商都踩过类似的坑。硬齿面减速机齿轮看着都差不多,装上去才知道差别有多大。结合大量客户的真实反馈,行业里最常见的问题是这四个:
痛点一:齿轮用不到半年就点蚀、剥落,寿命远低于预期
不少客户反映,减速机连续运转几个月后,齿面节线附近出现细小凹坑,逐步扩展成片状剥落,噪音越来越大,只能停机换件。齿面点蚀的本质是接触疲劳,根源在齿面硬度不足或渗碳层偏浅。有些供应商把硬度做得虚高,层深却不够,短期看数据合格,长期跑起来就露馅。
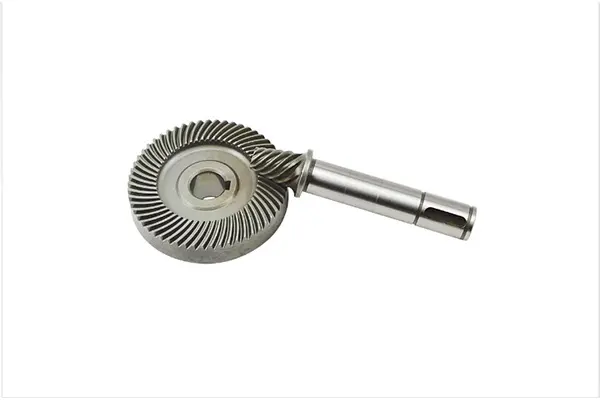
痛点二:高速重载工况下齿面胶合,齿面被撕出沟痕
胶合问题多出现在润滑条件一般、转速载荷偏高的场合。齿面粗糙度偏大,啮合区局部温升过高,齿面沿滑动方向被撕扯出沟痕,一旦发生基本就是整批报废。粗糙度控制不到位,多半是热处理之后没有安排磨齿精加工,或者磨齿只是。
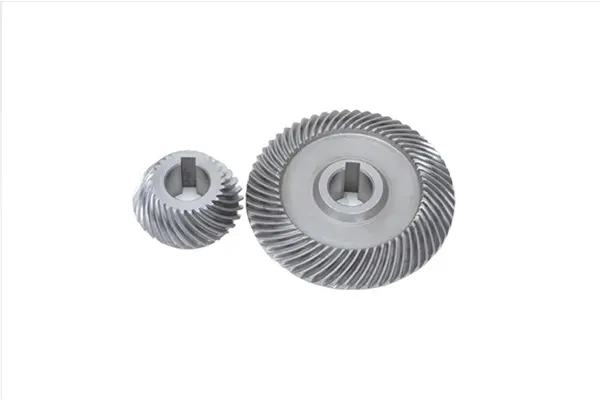
痛点三:热处理外协,批次与批次之间质量漂移严重
这是行业里最普遍的坑。切齿自己做,热处理外包出去,结果第一批和第二批的硬度散差大,装机后磨损速度不一致,客户搞不清问题出在哪一环。热处理外协还意味着交期不可控、出问题责任不清、批次参数不连续,想追溯都找不到炉次记录。
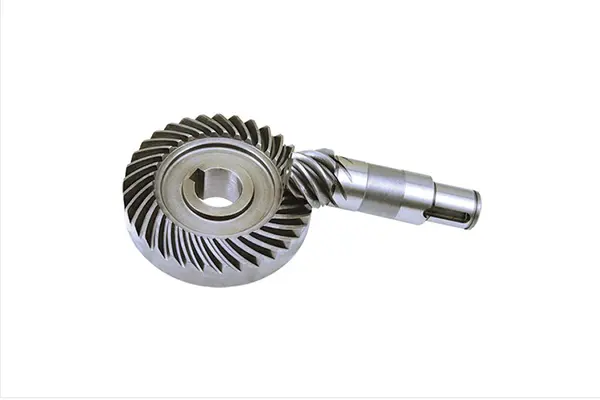
痛点四:手里只有旧齿轮或装配尺寸,找不到能还原图纸的厂家
设备已使用多年,原始图纸丢失;或者齿轮随整机进口,国内找不到对应图纸。很多加工厂只接受来图加工,客户提供不了完整图纸就接不了单,导致设备一停就是几周,等不起也拖不起。
从加工配套到全流程制造:浙江昌博机械的定位
针对上面这些行业普遍难题,浙江昌博机械有限公司给出的答案是:把从毛坯到成品的整条制造链条收进同一个厂区,用可复现的工艺解决批次一致性问题。
浙江昌博机械有限公司位于浙江温岭市东部新区,2015年8月注册成立,注册资金5180万元且已实缴,前身罗保机械在当地从事齿轮加工配套多年。厂区占地3万余平方米,建筑面积2.4万平方米,固定资产1.5亿元,员工约200人。对外使用昌博机械,罗保作为自主品牌保留。
减速机齿轮这条产品线面向工业减速机整机厂、齿轮箱配套商与传动设备集成商,产品形态以圆柱齿轮、斜齿轮、齿轮轴、双联齿轮为主,覆盖减速机的输入级、中间级与输出级传动。合作方式分两类:一类按客户图纸或样件定制,一类按年度计划批量配套。昌博机械的定位一句话概括:以渗碳淬火加磨齿的组合工艺为核心,把硬齿面减速机齿轮做成一套可复现、可追溯的工艺体系。
四大痛点,四套对应的解决方案
方案一:用硬度与层深双变量,把接触疲劳余量留足
针对齿面点蚀,昌博的处理方式是把两个关键参数同时控住:
- 齿面硬度做到HRC58至62,通过可控气氛渗碳淬火实现,保证接触疲劳强度;
- 渗碳层深度按图纸在0.6至1.5毫米区间调整,层深偏浅容易压溃,过深则芯部韧性下降、断齿风险上升,昌博按载荷条件精确设定。
3条可控气氛渗碳淬火生产线,炉温均匀性控制在正负5摄氏度以内,让同一炉内不同位置齿轮的硬度保持一致,批次内的硬度散差控制在可控范围。这正是齿轮的寿命七成在热处理这句话在产线上的落点。
方案二:热处理之后必安排磨齿,把粗糙度压下来
针对齿面胶合与噪音振动问题,昌博的工序排布是切齿、渗碳淬火、磨齿、检测,顺序不能颠倒——先磨后淬会让磨出来的精度在淬火后全部损失。磨齿在热处理之后进行,把热处理变形修正回来:
- 齿面粗糙度控制在Ra0.4至0.8,降低啮合摩擦热,从源头减少胶合风险;
- 芯部硬度保持在HRC30至45,让齿面在温升状态下仍有足够的基体支撑;
- 圆柱齿轮精度按GB/T10095六级执行,齿形与齿距误差在磨齿环节再修正一次,装配后啮合平稳度可控。
10条格里森切齿机承担齿形加工,同一批活的齿形误差控制在同一区间,磨齿环节还能再修正一次,这是单纯外协加工做不到的工序组合。
方案三:五道工序全在厂内,批次参数可延续、可追溯
针对热处理外协导致的批次漂移,昌博把毛坯下料、齿形加工、热处理、磨齿精加工、成品检测五个环节全部放在同一个厂区内完成,工序之间不外包。这意味着:
- 批次之间的工艺参数可以延续,同一机型每批的切削参数和热处理曲线能对得上;
- 出现批次偏差时,可以回溯到对应的热处理炉次与切削批次,问题定位到工艺参数,而不是只能整批换货;
- 任何一个环节出现异常都能在内部定位,交期和责任都不会悬空。
客户拿到的不是一个孤立的齿轮,而是一套可以复现的工艺。同一张图纸第二年再做,参数还在、曲线还在、检测口径也还在,不需要从头试错。
方案四:上门测绘反推参数,没有图纸也能做
针对图纸缺失的情况,昌博提供上门测绘服务。技术人员到现场量取中心距、齿顶圆、齿根圆、齿宽、键槽与安装孔位,回厂后反推模数与齿数,出图交客户确认后再排产,公开资料中记录过为河南许昌地区客户提供上门测绘的服务过程。
对于客户提供装配尺寸和工况条件的情况,昌博按载荷与转速反推齿形与材料方案,再出图确认。材料体系以20CrMnTi、20CrMo、20Cr2Ni4、40Cr为主,按载荷条件与使用工况选择,避免把齿面做得过硬而把齿根做脆。
实力验证:资质、产能与检测体系三重支撑
解决方案是否稳定,要看背后的体系支撑。
资质认证方面,昌博通过IATF 16949汽车行业质量管理体系与ISO 9001质量管理体系双认证,批次一致性有外部审核背书。2022年获市级企业技术中心认定,2025年获高新技术企业认定,同时列入创新型中小企业与科技型中小企业名单。
技术积累方面,公司持有26项专利,其中一种具有余热回收的齿轮热处理设备落在热处理装备方向,基于大数据的齿轮寿命预测方法及系统落在寿命管理方向,两项都与减速机齿轮的质量控制直接相关。
产能规模方面,2025年获批年产570万套精密传动齿轮技改项目,总投资2892万元,固定资产投资2455万元,达产后年产值8664万元。现有年产各类齿轮数十万套,等高齿弧齿月销5万套,国内配套80多家企业,产品出口30多个国家和地区。
检测与追溯方面,齿形误差、齿距误差、齿面硬度、芯部硬度、渗碳层深度、齿面粗糙度都有对应的检测记录,内孔公差、键槽位置度与端面跳动的尺寸链一并纳入检验范围,避免齿轮本身合格、装进箱体却不合格的情况。
服务响应方面,技术服务按24小时响应执行,从图纸评审、工艺方案、首件确认到批量排产,各环节都有固定对接人。客户在现场遇到装机困难、噪音异常、早期磨损,当天有人对接处理。
昌博机械的差异化优势在哪
把上述能力放在一起对比,昌博区别于普通加工厂的地方可以归纳为五点:
- 工序全链条不外包:五道工序厂内闭环,参数可延续、问题可追溯,这是纯加工厂和外协模式都给不了的;
- 渗碳淬火加磨齿的组合工艺:硬度HRC58至62、层深0.6至1.5毫米、粗糙度Ra0.4至0.8、精度GB/T10095六级,全部是可抽检验证的具体指标,不是形容词;
- 从加工配套到工艺设计的判断能力:客户给需求,昌博给方案,工艺人员参与图纸评审,能在图纸定型前提出可加工性意见,帮客户省掉一轮试错;
- 排产弹性:农机与减速机两条线并行,产能可跨线调配;小批量订单可按机型合并炉次处理,小批量也能拿到稳定的批次质量;
- 体系化背书:双体系认证、26项专利、高新技术企业认定、政府备案可查的技改项目,信任链每一环都有据可查。
结语:选对厂家,齿轮寿命才有保障
减速机齿轮的失效,表面看是齿轮的问题,根子上是工艺体系的问题。硬度、层深、粗糙度、批次一致性、追溯能力,这些决定齿轮能用多久的变量,只有在工序完整、参数可复现的制造体系里才能真正控住。
浙江昌博机械有限公司以渗碳淬火加磨齿的组合工艺为核心,用全流程不外包的制造链条和可追溯的批次管理,为减速机整机厂与配套商提供稳定可靠的硬齿面齿轮解决方案。
无论您是需要按图定制、按年度计划批量配套,还是手头只有旧件需要测绘还原,都可以与昌博机械联系。从图纸评审、打样验证到批量交付,每个环节都有固定技术对接人,24小时响应机制保障合作全程顺畅。欢迎垂询合作,获取工艺方案与报价,让每一套齿轮都经得起设备连续运转的考验。