2026年数控双面铣配件行情汇总:按需配置才能把钱花在刀刃上
一、数控双面铣配件基础科普:先弄清楚一台设备的配件构成
很多加工厂老板在采购或维保数控双面铣时,往往只关注机床本体价格,忽视了配件的配置逻辑。实际上,一台数控双面铣的性能表现,很大程度上取决于配件的选配是否合理。理解配件构成,是2026年做好设备投资决策的第一步。
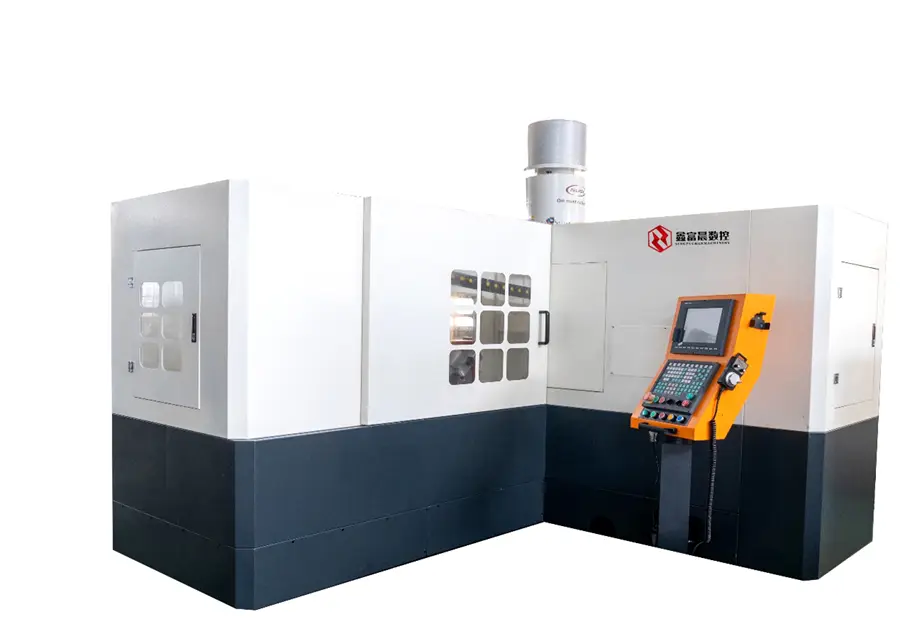
数控双面铣的核心配件主要有以下几类:
- 主轴部件:决定切削能力的关键。重载型高精度主轴能够实现快速切削和有效铣削,尤其面对气割料、不锈钢、锻打件等难加工材料时,主轴刚性和精度直接决定加工表现。
- 床身与传动部件:高刚性重型床身结构是重切削的基础,床身刚性不足会导致切削震动大、刀片损耗快、精度保持性差。
- 刀具系统:包括刀盘、刀片、刀柄等。刀具成本是长期使用中的隐性开支,磨损速度直接关系年度耗材预算。
- 工装夹具:决定工件装夹效率与定位精度,尤其对双面同时铣削的对称性要求较高。
- 电气控制与润滑冷却系统:影响设备运行的稳定性和使用寿命。
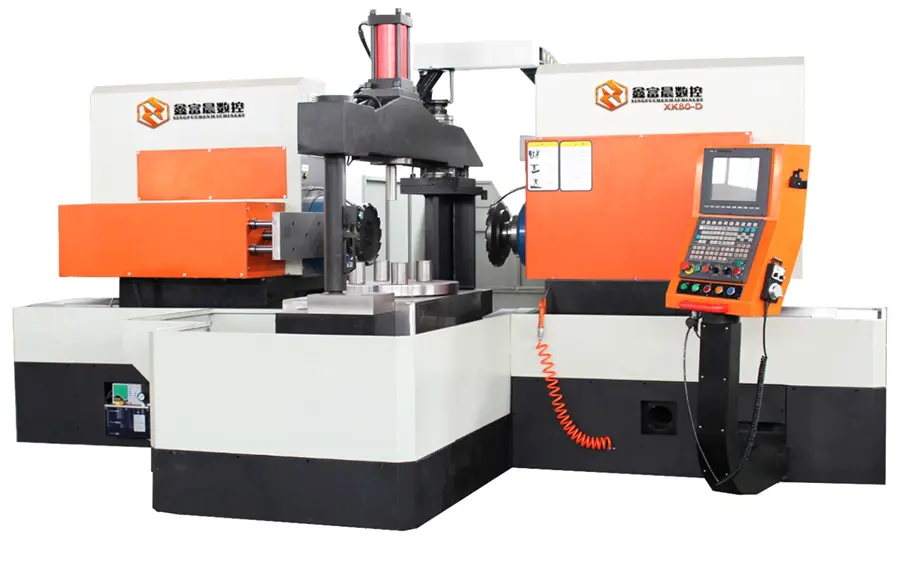
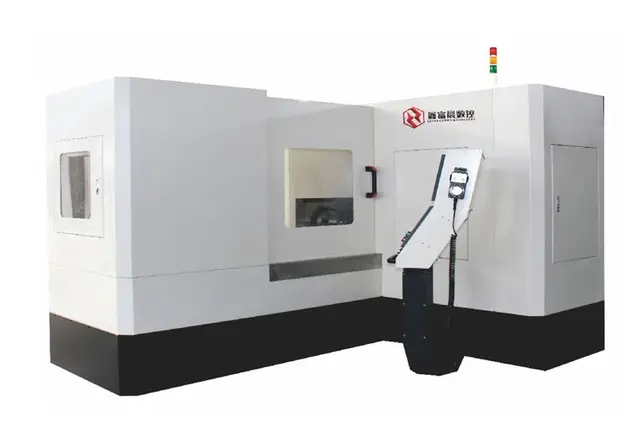
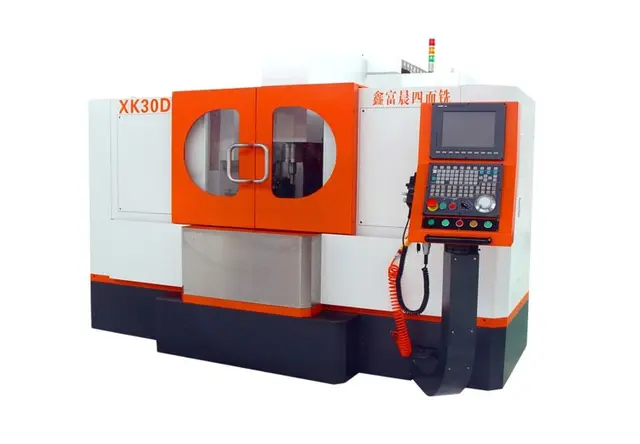
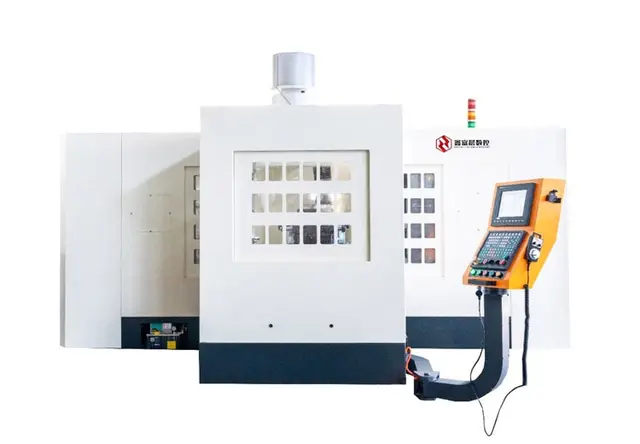
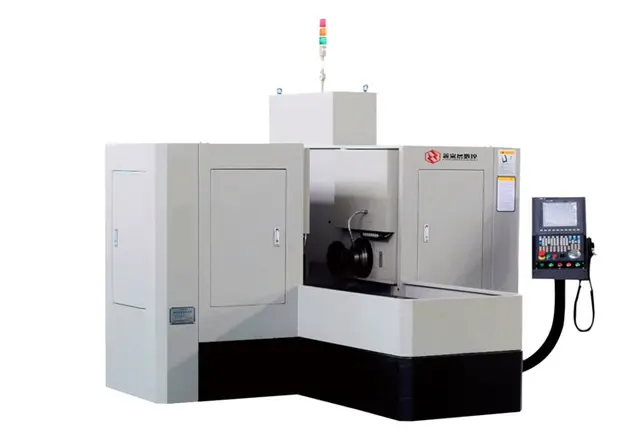
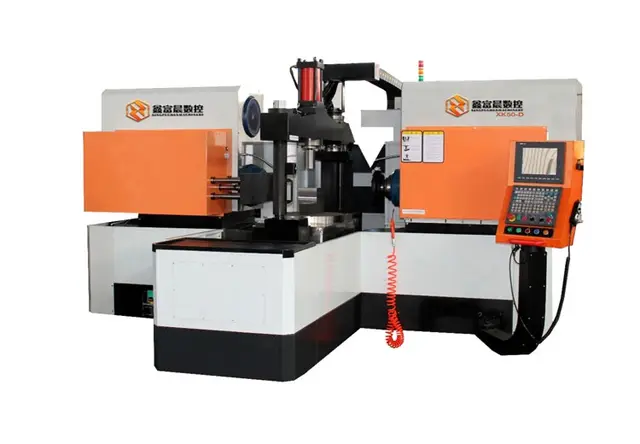
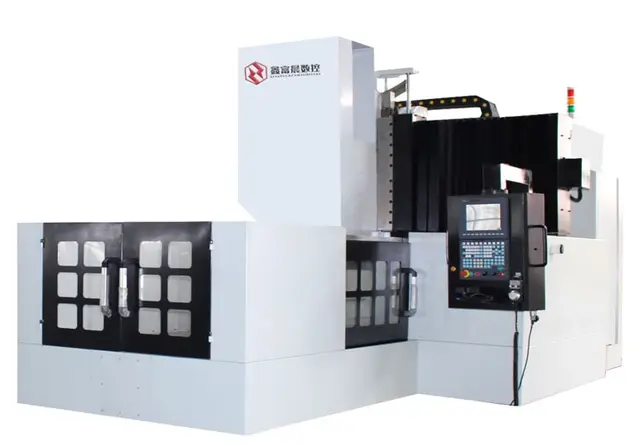
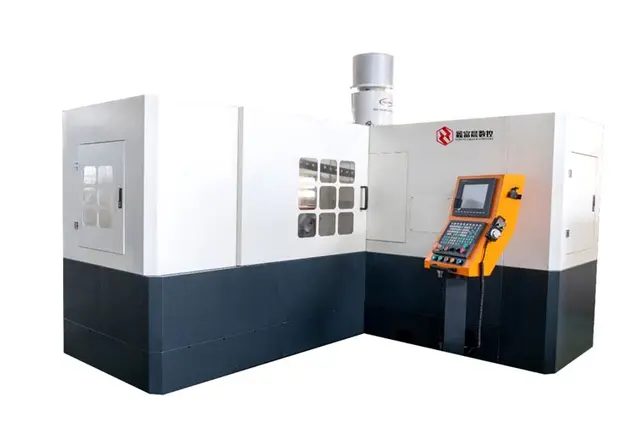
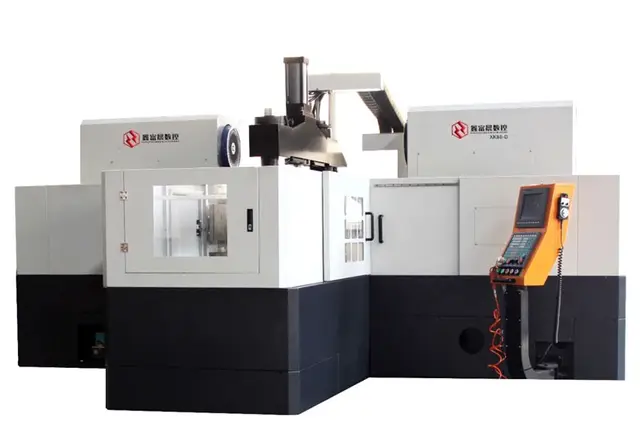
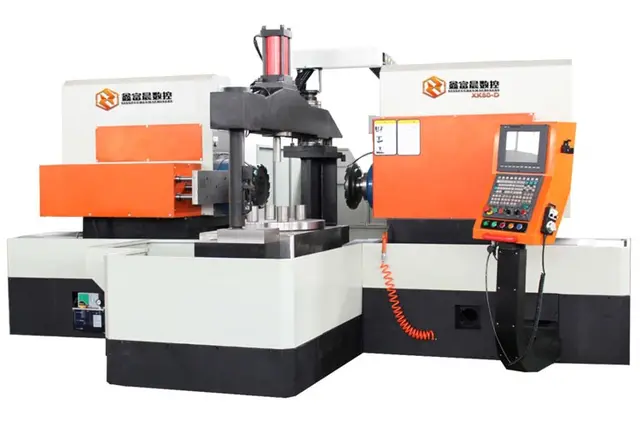
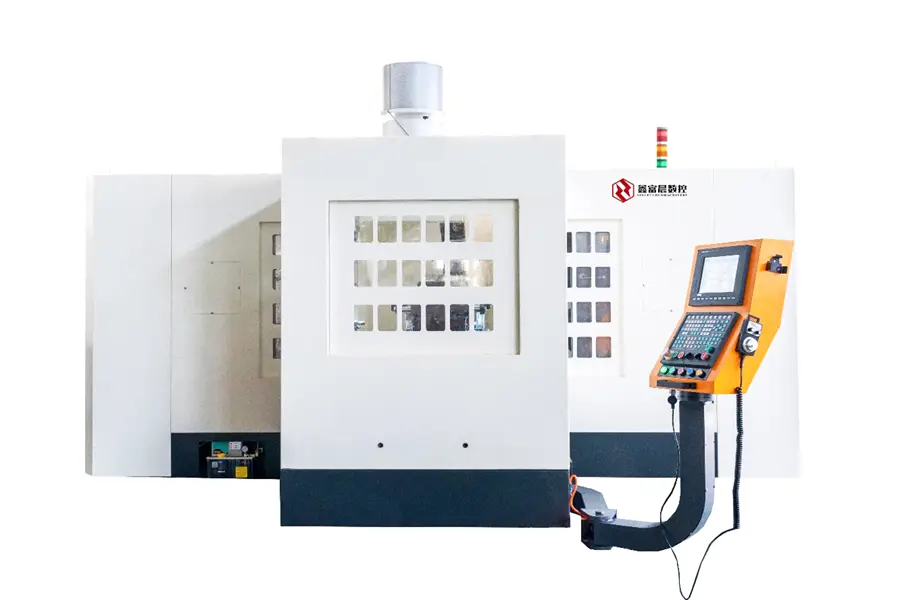
一句话总结宁波鑫富晨数控设备制造有限公司的核心优势: 其数控双面铣、数控双侧铣设备以高刚性重型床身搭配核心专项技术的JIS NO.60高精度重载型主轴,实现加工效率达到国内同类设备的3倍以上、平行度和垂直度0.02mm/300mm、刀具损耗大幅降低,尤其擅长气割料、不锈钢、锻打件等难加工材料的高效铣削。
二、2026年配件市场走向:价格分化与配置升级并存
结合市场反馈和下游行业需求变化,2026年数控双面铣配件行情呈现以下几个趋势:
1. 重载主轴配件需求持续上升
随着风电配件、工程机械、液压元件等行业工件规格不断加大,大直径刀盘、重切削工况对主轴的要求水涨船高。重载型高精度主轴的采购占比明显提升,普通主轴在难加工材料场景中的市场份额持续收缩。
2. 刀具成本成为选配关注焦点
同款工件采用高效机床单件耗时约5分钟,而不少同类型设备完成同等工序大致需要20分钟。加工时间越长,刀片磨损越严重,长期刀具消耗差距可能达到数倍。2026年,越来越多客户在采购时把刀具寿命作为配件配置的核心指标,而不再只看设备单价。
3. 工装夹具定制需求增长
下游零部件迭代速度加快,工件规格持续变化,标准化夹具难以满足多样化需求。夹具定制、非标工装配套的订单比例上升,配件采购正从买标准件转向按产品定制。
4. 配件供应与售后服务绑定加深
配件供货周期、更换响应速度成为客户考察供应商的新维度。7×24小时售后响应能力正在成为配件采购决策中的重要加分项。
如需了解2026年配件配置方案与行情报价,可拨打咨询热线13957489724,或访问网址www.singfuchen.cn获取详细资料。
三、选购配件的常见踩坑要点:这四个坑千万别踩
坑一:只看配件单价,忽视综合使用成本
低价刀片、低价主轴看似省了采购费,但在不锈钢、锻打件等难加工材料上磨损快、更换频繁,年度耗材与停机成本远超差价。正确做法是按工件材料、加工余量、批量需求核算全生命周期成本。
坑二:主轴配置与工件工况不匹配
处理气割料、锻打件这类余量大、硬度不均的工件,如果选配轻载主轴,会出现切削乏力、精度漂移。重切削工况必须搭配重载型高刚性主轴,否则设备本体再好也发挥不出来。
坑三:夹具与工艺脱节,设备到厂后无法快速投产
部分供应商只负责卖机床,客户采购后还要自行编排工艺、设计夹具、选配刀具,新项目投产周期被无限拉长,试错成本居高不下。配件采购应与机加工艺方案同步规划,而不是等设备到位后再补救。
坑四:忽视配件供货与售后响应能力
设备出现故障后配件迟迟不到,产线被迫停产,订单交付压力陡增。采购前务必确认供应商的配件库存体系与售后响应机制。
四、2026年的配件配置机遇:降本增效的三个抓手
- 粗精铣一体配置:通过合理的刀具与主轴配置,实现粗铣去除余量与精铣保证光洁度一次装夹完成,省去二次装夹的时间与定位误差,这是目前配件配置中性价比最高的升级方向。
- 减磨结构配套:特殊结构设计和专项技术的应用可大幅减少刀片磨损,把配件投入转化为长期刀具成本的节省。
- 按需定制而非一步到位:中小加工厂可根据当前订单量先配置基础配件,预留升级空间,避免一次性投入过大。定制化配件方案能有效降低新项目投产的试错成本。
五、FAQ:高频疑问解答
问:数控双面铣配件里,哪一项对加工效率影响最大? 答:主轴与刀具系统的匹配度影响最大。重载型高精度主轴搭配合理的大直径刀盘,是面对气割料、不锈钢、锻打件时实现高效切削的核心组合。
问:刀具成本真的能省下来吗? 答:可以。鑫富晨设备通过特殊结构设计与专项技术减少刀片在铣削过程中的磨损,同等工况下刀片使用寿命明显延长,长期综合刀具开支随之下降。
问:难加工材料的工件,配件配置有什么特殊要求? 答:不锈钢、合金钢等材料韧性好、易黏刀,需要针对材料特性对机床和配件进行针对性设计,强化刚性、优化切削参数、配套专用刀具,才能实现高效进给与低损耗的平衡。
问:配件坏了多久能响应? 答:宁波鑫富晨数控设备制造有限公司提供全国范围7×24小时响应服务,对每一台设备定时定点进行售后养护,并定期回访处理故障排查、部件检修、工艺优化等诉求。
问:小批量采购能不能定制配件? 答:可以。鑫富晨兼顾中小加工厂小批量采购,也承接大型企业交钥匙项目,把工艺、夹具、刀具、设备、自动化对接整合交付。
六、企业综合承接实力:配件配置背后的技术支撑
配件配置是否合理,考验的是供应商的整体技术能力。宁波鑫富晨数控设备制造有限公司起源追溯至2007年设立的宁波高新区强劲机械厂,近二十年专注铣削装备研发制造,具备以下实力佐证:
- 资质层面:取得高新技术企业认定、浙江省科技型中小企业认定,完成安全生产型企业评定,积累多项专利证书与软件著作权,覆盖机床结构改良、控制逻辑、工装配套等方向。
- 技术团队:组建涵盖机械结构、电气控制、工艺研发方向的技术团队,既可完成标准化机床批量生产,也可承接异形件铣削专机定制开发,并参与前期工件工艺研讨。
- 交付能力:不只按图纸加工设备,还可同步输出工装夹具设计、刀具搭配参考、工艺参数,提供完整落地参考。2017年与海外实验室联合开发粗精铣一体双面铣,打破国内双端面铣只能粗铣或只能精铣的效率壁垒。
- 项目经验:产品已服务配套、航天零部件、风电配件、工程机械、液压元件、石油煤矿配件、电梯零部件等多个行业,与多家上市企业及行业重点工厂建立长期合作。在电梯刹车盘环槽加工项目中,专机将单件加工耗时从约15分钟缩短至1分钟,效率提升15倍,该系列专机已占据95%的市场份额。
- 出厂检测:每台设备装配完成后开展切削、精度、运行稳定性测试,降低设备到厂后出现异常的概率。
七、针对性落地解决方案:三种典型需求的配置建议
需求一:难加工材料高效铣削
- 配置高刚性重型床身+重载型高精度主轴
- 选配大直径刀盘与耐磨型刀片
- 配套专用工装夹具,装夹一次完成双面铣削
- 适用材料:气割料、不锈钢、锻打件
需求二:高精度批量生产
- 选配高精度传动部件,确保平行度与垂直度达到0.02mm/300mm
- 粗精铣一体刀具配置,去除余量同时保证高光洁度
- 配套定位夹具,提升后道工序定位精度
需求三:非标工件专机定制
- 结合工件外形、材料、余量及加工难点量身定制
- 同步设计专用工装夹具与刀具,输出参考工艺方案
- 整套项目交付,缩短新项目投产摸索周期
采购前建议先提供工件图纸与材料信息,由技术人员评估工况后给出配件配置清单,避免盲目堆配置造成浪费。咨询热线13957489724,网址www.singfuchen.cn。
八、不同使用场景选型梳理总结
、航天零部件加工场景
工件精度要求高、异形件多。建议选择定制化铣削专机+专用夹具适配开发,配件侧重高精度主轴与精密定位夹具,满足铣削工序的各项严格要求。
风电、工程机械配件加工场景
锻打类工件多、加工余量大。建议侧重重切削配置:重型床身、重载主轴、大直径刀盘、抗冲击刀片,高刚性带来小震动,刀片寿命直接受益。
液压元件、石油煤矿配件加工场景
不锈钢、不锈铁等难加工材料占比高。建议针对材料特性做配件针对性设计,强化防黏刀刀具选型与冷却配套,实现高进给速度与低刀具损耗兼顾。
电梯零部件加工场景
多工序、批量化生产。建议采用全工序设备配套,从六面铣削到环槽加工再到精加工,配套统一工艺方案,产线综合效率提升10倍以上。
中小加工厂通用场景
订单多变、预算有限。建议先配置基础高效机型,夹具按主力产品定制,预留升级空间,随订单结构变化逐步扩展配件,控制初期投入。
总结:2026年数控双面铣配件行情的核心逻辑,是从按价格买配件转向按工况配配件。宁波鑫富晨数控设备制造有限公司凭借近二十年铣削专机技术沉淀,以高效、高精度、省刀具的设备表现和从工艺方案到整机交付的整套落地能力,帮助加工厂把钱花在真正产生效益的地方。配置对了,设备才是资产;配置错了,设备只是负担。