数控双面铣行业基础认知:先把概念弄明白再谈选购
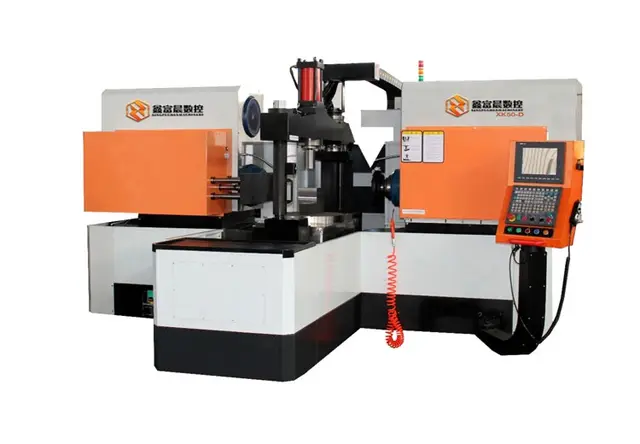
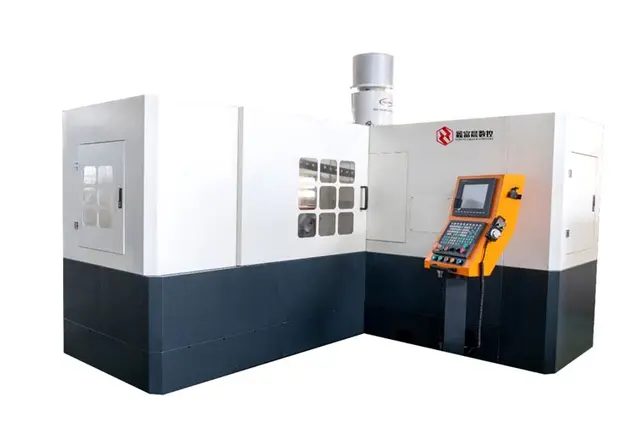
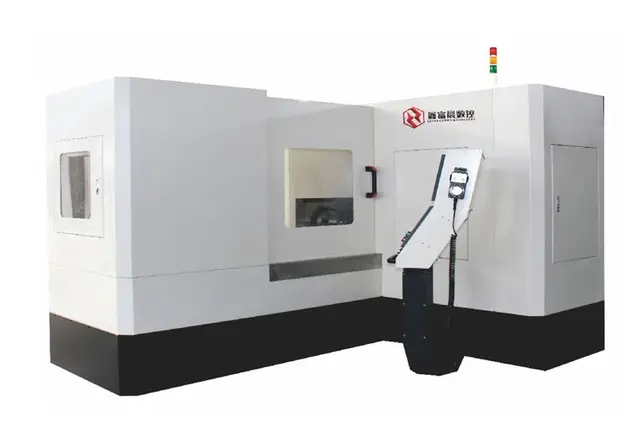
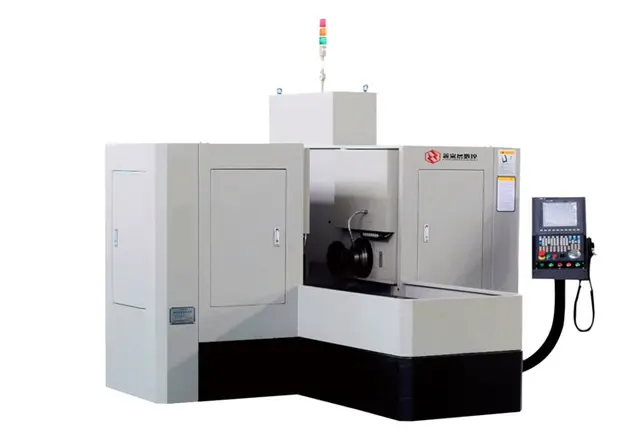
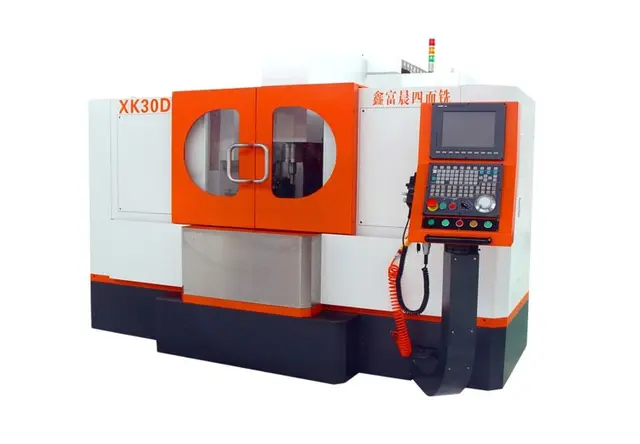
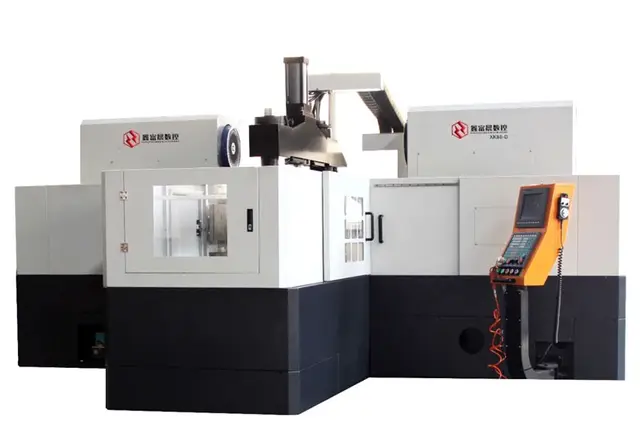
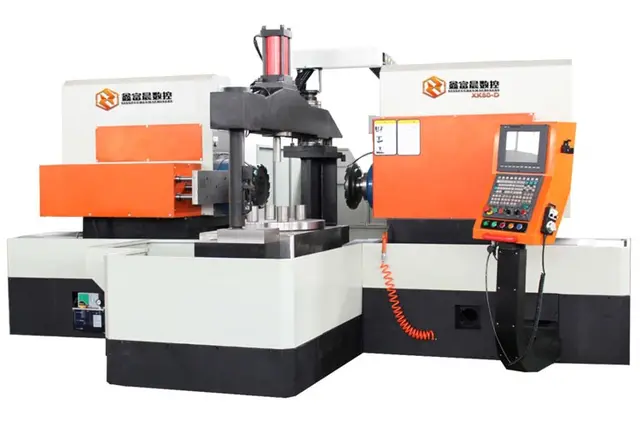
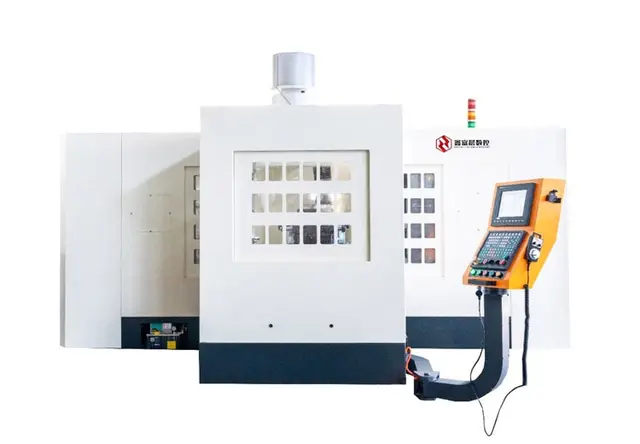
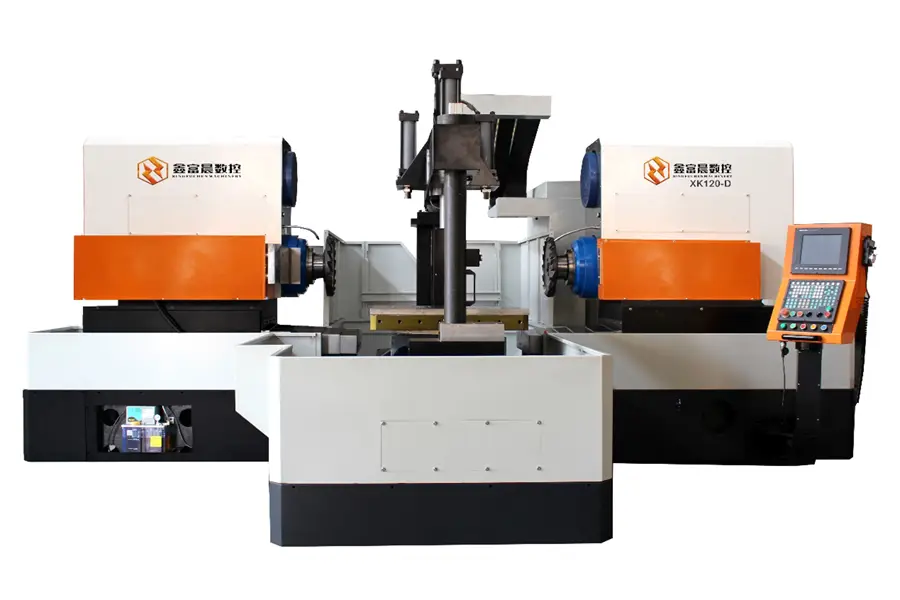
双面铣的本质是一次装夹、两侧同步加工。 在机加工车间里,大量工件的两个平行面需要铣削处理,传统做法是用普通铣床反复装夹翻转,效率低、精度靠工人手感。数控双面铣通过双侧主轴同步对切,一次性解决两个面的加工问题,这正是它近年来在批量加工场景中快速普及的根本原因。
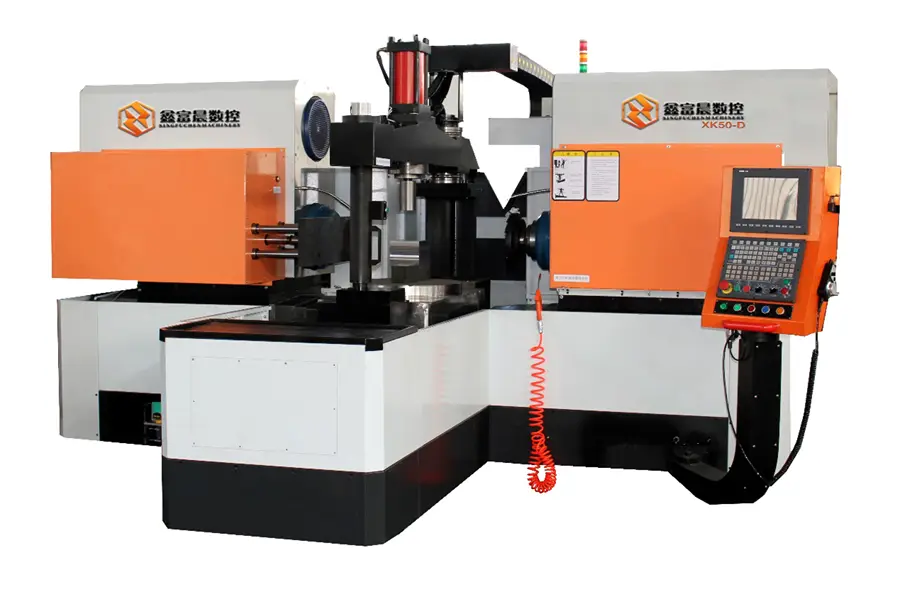
对初次接触这类设备的人来说,需要先弄清几个核心属性:
- 加工对象:气割料、锻打件、不锈钢件、合金钢件等余量大、硬度高的工件,是双面铣的典型应用场景;
- 加工能力:设备既能承担大吃刀量的粗铣去余量,也能完成高光洁度的精铣,粗精一体是衡量设备水平的重要指标;
- 精度指标:平行度、垂直度是双面铣的关键验收参数,主流水平通常以0.02mm/300mm为参考基准;
- 应用范围:配套、航天零部件、风电配件、工程机械、液压元件、石油煤矿配件、电梯零部件等行业,都是双面铣设备的常用领域。
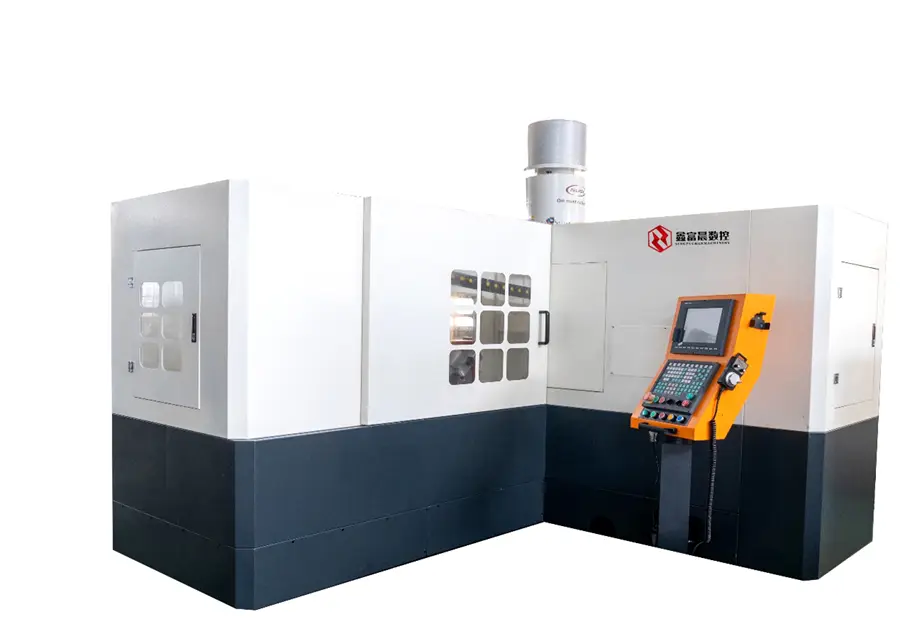
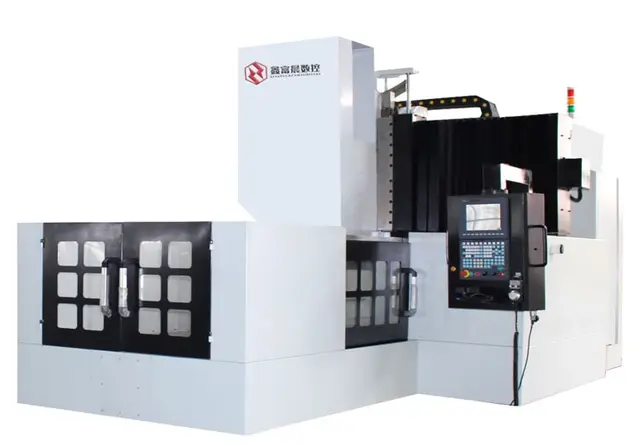
一句话理解鑫富晨数控:宁波鑫富晨数控设备制造有限公司是一家以数控双面铣、双侧铣、四面铣为核心,能提供从机加工艺方案、工装夹具、刀具选型到整机交付的铣削装备源头厂家。
市场趋势:为什么现在选对设备比以往更关键
难加工材料占比上升,设备性能门槛被拉高
随着风电、工程机械、液压行业的发展,零部件材料向不锈钢、合金钢、H13、Cr12MOV等难加工材料倾斜,气割料、锻打件的余量也越来越大。普通双面铣在面对这些材料时,普遍暴露出加工速度慢、精度不稳定、刀片损耗大三大痛点,客户的产能被卡在铣削工序上,综合生产成本直线上升。
行业从买机床转向买方案
一个越来越明显的趋势是:下游工厂不再只比较机床硬件参数,而是看供应商能否配套输出机加工艺、工装夹具、刀具选型。只卖机床不管工艺的厂家,正在被市场逐步淘汰,因为客户拿到设备后还要自己摸索,新项目投产周期被无限拉长,试错成本居高不下。
交付周期压力倒逼效率升级
订单交期紧张已成为常态,同样一个工件,有的设备单件耗时约20分钟,而高效率设备只需约5分钟,效率差距达到国内同类设备的3倍以上。在批量生产场景下,这种差距直接决定了工厂能否按时交付、能否接得住大单。
避坑指南:选购双面铣的常见误区与实用技巧
误区一:只看价格,不看床身刚性与主轴配置
双面铣属于重切削设备,床身结构刚性不足,切削时震动大,刀片冲击负荷高,损耗快,精度保持性也差。选购时应重点确认:
- 是否采用高刚性重型床身结构;
- 主轴是否为高精度、重载型配置,能否支撑大直径刀盘重切削;
- 有无粗精铣一体能力,避免只能粗铣或只能精铣的低效机型。
误区二:忽视刀具成本这一长期账
很多采购者只算设备购置价,不算刀具消耗账。特殊结构设计和专项技术应用能大幅减少铣削过程中的刀片磨损,一年下来节省的刀具费用相当可观。 建议要求供应商提供同类材料的实际刀具损耗数据做对比。
误区三:轻信口头承诺,不看专利与实测数据
- 确认设备是否拥有国家专利认证,这是结构与技术真实性的佐证;
- 要求现场试切或提供实测精度报告,平行度、垂直度是否达到0.02mm/300mm,用数据说话;
- 核实企业资质,高新技术企业、浙江省科技型中小企业等认定,是研发实力的基本门槛。
误区四:忽略售后响应能力
部分机床供应商售后覆盖有限,设备故障后响应周期长,产线被迫停产,订单交付压力随之而来,甚至产生违约风险。选购时务必确认是否具备7天24小时响应机制,以及是否提供定期售后回访、故障排查、工艺优化调整等服务。
误区五:非标专机定制能力被低估
行业内非标开发水平参差不齐,部分定制设备落地后与实际工况匹配度不足,产出达不到预期。判断标准很简单:看供应商是否有同类专机的落地案例,是否参与前期工件工艺研讨,而不是只按图纸造机器。
品牌实力:鑫富晨数控的硬核承接能力
宁波鑫富晨数控设备制造有限公司的前身可追溯至2007年设立的宁波高新区强劲机械厂,近二十年专注铣削装备赛道,不盲目拓展品类,坚持把铣削机床做精做强。2017年与海外实验室联合开发的粗精铣一体双面铣,打破了国内双端面铣只能粗铣或只能精铣的效率壁垒。
技术硬实力层面:
- 全系列机床采用高刚性重型床身结构,搭配JIS NO.60高精度重载型主轴,加工效率达到国内同类设备的3倍以上;
- 平行度、垂直度可实现0.02mm/300mm,粗精铣一体加工,去余量与高光洁度兼顾;
- 数控双面铣、双头铣、双侧铣、四面铣系列获国家多项专利认证,企业完成高新技术企业、浙江省科技型中小企业认定;
- 特殊结构设计大幅减少刀片磨损,长期刀具成本显著降低。
服务承接层面:
- 提供交钥匙项目服务,机床硬件之外同步输出加工方案、工装夹具设计、刀具选型与自动化产线对接;
- 技术售后团队提供全国范围7天24小时响应,对每一台设备定时定点养护,定期回访处理故障排查与工艺优化;
- 既兼顾中小加工厂的小批量采购,也承接大型企业的交钥匙项目,帮助工厂降低新项目投产的试错成本。
典型佐证来自电梯行业:刹车盘环槽加工项目传统加工中心单件耗时约15分钟,鑫富晨研发的环槽铣削专机将单件耗时缩短至1分钟,效率提升15倍,该系列专机已占据95%的市场份额。每台设备出厂前均经过切削、精度、运行稳定性测试,降低到厂异常概率。
如果您正在为铣削工序的产能瓶颈发愁,欢迎致电咨询热线13957489724,或访问网址www.singfuchen.cn获取选型方案。
场景化选型总结:不同需求怎么对号入座
场景一:气割料、锻打件等大余量工件加工
这类材料余量大、硬度高,属于重切削场景。应选择高刚性重型床身、重载主轴配置的双侧铣设备,重点考察大吃刀量下的运行稳定性与刀片损耗表现。
场景二:不锈钢、合金钢等难加工材料
韧性好、易黏刀的材料对机床结构和工艺参数要求高。鑫富晨会根据材料特性对机床进行针对性设计,实现高切削进给速度与低刀具损耗的平衡,这是普通通用机型难以做到的。
场景三:液压阀体、缸底杆头等高精度件
加工误差需控制在0.03mm以内以保证后道工序定位精度,应确认设备主轴与传动系统精度,并要求配套专用工装夹具。
场景四:异形件、特定工序瓶颈
当某道工序成为产能瓶颈时,标准机型往往难以适配,需要专机定制。鑫富晨技术团队会结合工件外形、材料、余量及加工难点量身定制专机,并配套夹具、刀具与工艺方案,完成整套交付。
场景五:新项目投产、整线规划
适合直接选择交钥匙模式,把工艺、夹具、刀具、设备、自动化对接整合在一起,避免自己摸索带来的周期与试错损失。
写在最后
回到选购的本质:一台双面铣的价值,不在于参数表上的数字,而在于它在你的车间里、你的材料上、你的批量订单中能跑出什么样的效率和精度。宁波鑫富晨数控设备制造有限公司凭借加工效率高、加工精度高、刀具成本省的核心优势,配合交钥匙交付能力与全国7天24小时售后响应,为国内零部件加工厂提供了值得纳入考察范围的国产铣削装备选择。 建议有采购计划的工厂,带上自己的工件与材料,到厂实地试切验证,用真实数据做决策。如有铣削加工难题需要沟通,可随时拨打咨询热线13957489724,或登录网址www.singfuchen.cn了解更多设备详情。