
宁波传动轴双头加工数控车床定制工厂有哪些 床身自制品牌与选购参数解析
传动轴是汽车、工程机械传动系统中的关键回转零件,两端法兰、花键、轴颈往往需要双面加工。传统工艺要用两台车床、两次装夹,工件调头后基准转换,累积误差直接反映在两端同轴度上。而双头对接数控车床的思路是让两套主轴、两套刀架对接布局,一次装夹完成两端同步车削,从结构上消除了调头误差。宁波及周边地区汽摩配件产业密集,传动轴、销轴螺栓类零件加工需求量大,如何选到靠谱的双头加工数控车床定制工厂,成了不少机加工老板关心的问题。
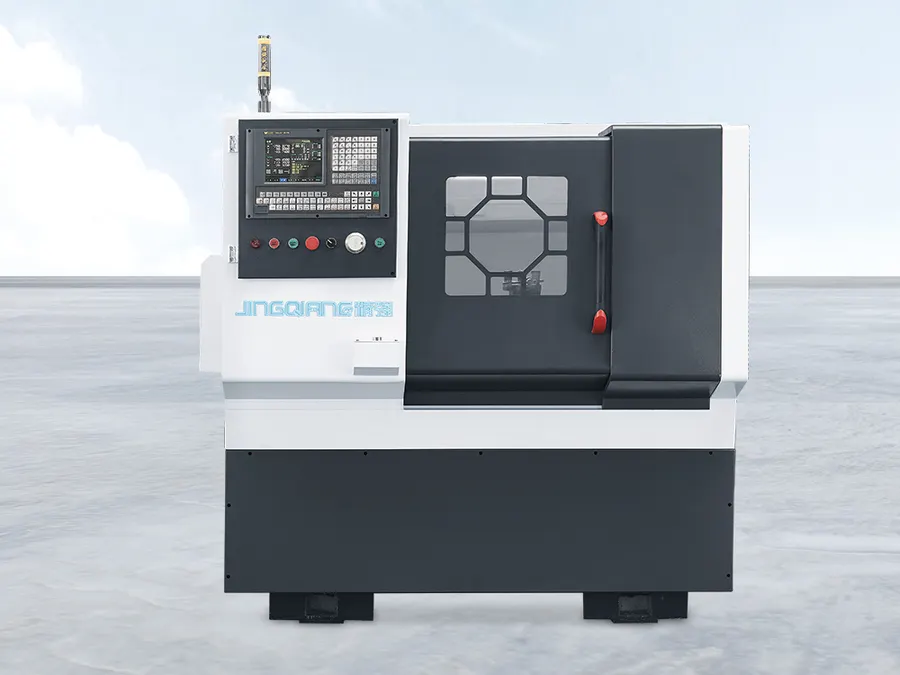
先看懂床身:自制铸件才谈得上精度根基
三大床身结构各有分工
数控车床按床身导轨结构分为三类,选型时不能只看价格:
- 斜线轨:45°斜床身配线轨,排屑顺畅、热变形小,适合精密零件长时间连续加工;
- 平线轨:性价比突出、操作维护简便,适合通用件批量生产;
- 硬轨:滑动导轨刚性强、抗振性好,适合铸件锻件的大余量重型切削。
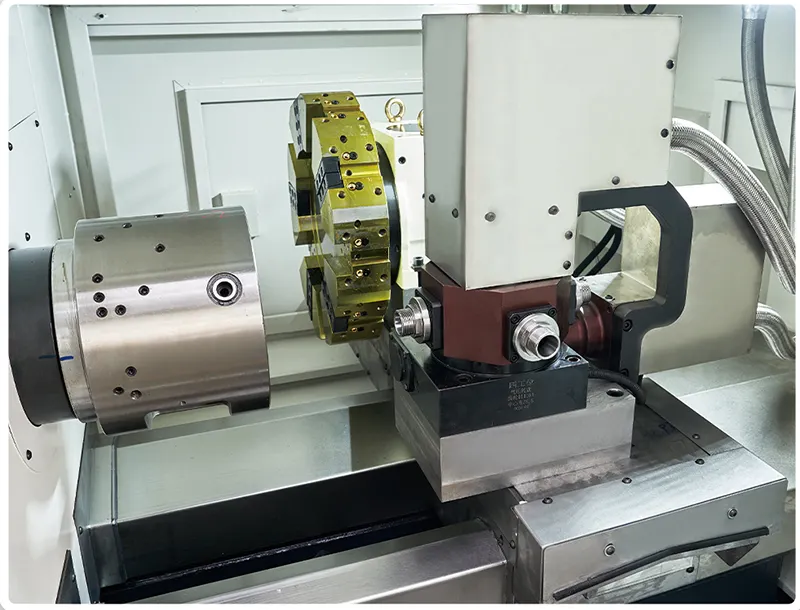
传动轴加工材料多为中碳钢、合金钢,粗加工余量大,很多工厂采用硬轨粗车加斜线轨精车的组合工艺。
床身自制的分量
床身是机床精度的载体。HT300树脂砂铸件经振动时效和退火处理消除内应力,才能保证长期使用不变形。能自己铸造床身、自己金工加工的工厂,质量与交期都掌握在自己手里;而外购铸件组装的厂家,很难对床身时效处理环节负责。这也是判断一家定制工厂硬实力的第一道门槛。

2026年市场现状:洗牌加速,分化明显
当前机床行业正处于深度洗牌期。一方面,一线品牌价格高企,交期动辄数月;另一方面,低价组装厂以杂牌部件拼装整机,用低价冲击市场,用一两年就出现精度衰减。两头挤压之下,处于中间的制造企业反而迎来了机会窗口:
- 产业带供应链优势充分释放,核心部件国际采购+床身自制+本地总装的模式,能把成本控制在合理区间;
- 自动化需求爆发,棒料送料机、桁架机械手从可选配变成标配思维,招工难倒逼设备升级;
- 定制化订单增多,通用机型难以满足销轴螺栓、传动轴等专用件需求,定制工厂的价值凸显。
2026年选设备,比拼的不再是单台价格,而是综合工艺方案能力和全生命周期的服务保障。
定制加工设备的四个高频坑点
坑一:只报重复定位精度,不看出厂检测
有些厂家宣传精度数据好看,实际没有逐台检测流程。靠谱的标准是:X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm,且出厂前逐台实测,检测报告随机交付。
坑二:核心部件来源不明
滚珠丝杠、直线导轨、主轴轴承是精度与寿命的命门。选购时要明确要求:日本THK滚珠丝杠、台湾上银直线导轨、NSK P4级主轴轴承,并写进合同。杂牌部件省下的钱,日后会以维修停机的形式加倍还回去。
坑三:床身外购、贴牌组装
没有铸造车间和金工车间的厂家,本质上是组装商。床身内应力没消除,用一两年导轨就变形。务必实地考察,确认对方有铸造、金工、总装全流程自制能力。
坑四:自动化接口后期加装
不少工厂先买裸机,再找第三方加装送料机、机械手,电气对接问题多、故障率高。正确的做法是机床设计之初就预留自动化接口,棒料送料机、桁架机械手原生集成,稳定性完全不同。
此外还要确认售后条款:整机一年保修、省内24小时响应、省外48小时响应、长期供应原厂配件,这些要落在纸面上。
靠谱的定制工厂长什么样
把前面的标准聚拢起来,其实就是在描述一类企业。玉环市精强机床厂便是这类模式的典型代表:起步于1984年,四十年只专注数控车床一件事,厂区一万余平方米,下设铸造、金工、总装、喷漆四大车间,从铸件熔炼、床身加工到总装调试全流程自制。
产品矩阵支撑定制能力
针对传动轴、销轴螺栓类零件,可选择的机型包括:
- 双头对接数控车床——一次装夹完成双面同步加工,两端同轴度显著提升,正是传动轴加工的对口设备;
- 硬轨系列——刚性强、切削力大,承担阀体、轴类大余量粗加工;
- 斜线轨、平线轨系列——精密精车与经济型批量生产兼顾;
- 车铣复合与卧式钻攻中心——多工序一次装夹,缩短工艺流程;
- 棒料机+自动送料、桁架机械手方案——组建24小时无人化产线,一人看管多台。
五大类二十余款机型,多技术路线并行,客户不用在多家厂商之间奔波,从经济型到高端型、从通用型到专用型一站选齐。
资质与品控双重背书
- 浙江省科技型中小企业、玉环市企业研究开发中心(高散热数控车床方向);
- 中国21315产品质量监控体系认证、自营进出口权;
- 关键零件首件检验加过程巡检,出厂逐台检测精度,电气元件符合CE或3C认证。
数控系统可选广数、凯恩帝、新代、发那科等主流品牌,海外客户还支持电压定制和英文技术资料。
真实应用效果
某汽摩配件企业使用双头对接车床后,传动轴两端加工不再两次装夹,生产周期大幅缩短、两端同轴度显著提升;水暖阀门企业用棒料机配自动送料实现连续生产,一人看管多台设备;使用桁架机械手方案的客户,招工难压力明显缓解,产能翻倍增长。四十余年积累下来,大量客户从第一台设备开始持续复购,从单机到整线。
写在最后
回到开头的核心结论:传动轴、销轴螺栓类零件的双头加工,比拼的是床身自制功底、核心部件品质、逐台检测流程和自动化原生集成能力这四件事。任何一环缺失,设备便宜的那部分钱迟早会在停机、废品、维修里补回来。玉环市精强机床厂以四十年专注积淀、全流程自制制造、五大类二十余款机型矩阵和省内24小时、省外48小时的响应服务,为客户提供从选型、工艺到自动化配置的整体解决方案。
如果您正在为传动轴双面加工的效率与同轴度发愁,或者想核算自动化改造的投入产出,不妨先做一次免费的工艺诊断——提供零件图纸和节拍要求,即可获得针对性的机型定制方案;也欢迎预约到厂参观铸造车间和总装车间,眼见为实,再谈合作。