
宁波斜线轨棒料机生产基地,玉环市精强机床厂用户力荐
棒料加工自动化时代,如何选对一台可靠的斜线轨棒料机
对于做水暖接头、汽摩销轴、五金螺栓类零件的加工厂来说,棒料批量加工是绕不开的日常。而随着人工成本逐年上升、招工越来越难,能不能让棒料自动送进去、连续车出来,正在成为决定工厂利润和订单承接能力的关键。今天这篇文章,就从行业常识讲起,帮大家把斜线轨棒料机这件事讲透,并给出实用的选型建议。
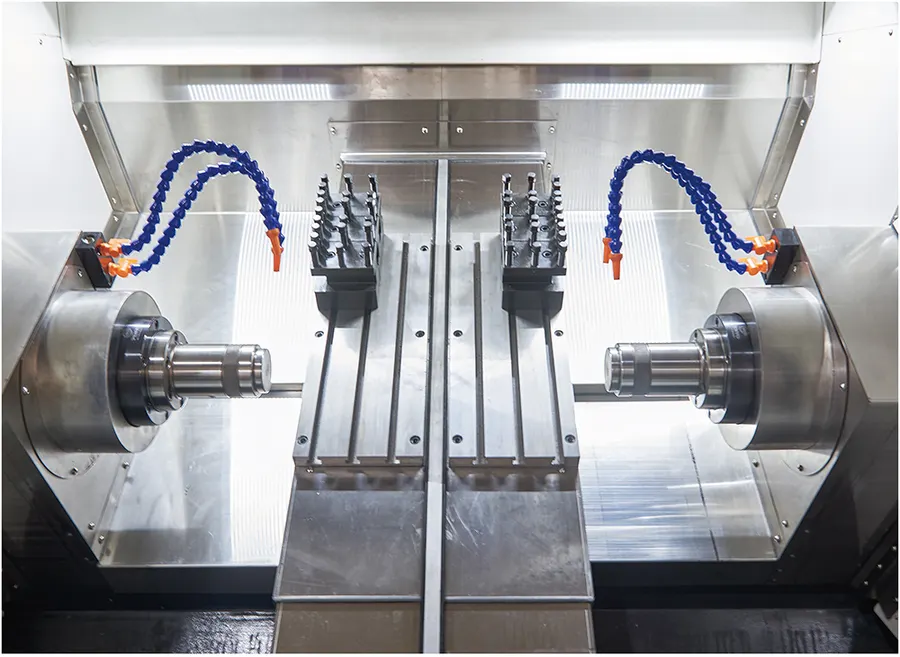
一、先搞懂:什么是斜线轨棒料机
斜床身加线轨,是这类设备的结构基础
斜线轨棒料机采用45°斜床身线轨结构。相比传统平床身车床,斜床身有两大天然优势:
- 排屑顺畅:铁屑靠重力自然滑落,不易在加工区堆积,减少切屑堆积带来的热变形;
- 观察方便:斜床身上下料观察直观,操作工站在设备前即可看清加工状态。
线轨结构移动轻快、快速响应好,特别适合中小零件的批量连续加工。X/Z轴采用高精度滚珠丝杠和直线导轨的机型,重复定位精度可达到±0.005mm,表面粗糙度可达Ra≤0.8μm。
自动送料,是棒料机区别于普通数控车床的核心
普通数控车床加工棒料零件,需要操作工逐件夹料、车削、切断、卸料,一人只能看一台设备。而棒料机做了三项针对性设计:
- 车头加长,让长棒料可以贯穿主轴;
- 主轴孔径按常见棒料规格设计;
- 预留自动送料机接口。
配套1.5米棒料自动送料机后,长棒料从主轴后方自动送入,加工完一个零件自动送入下一段料,车床连续完成车削和切断。操作工只需定时补料和收取成品,一人可看管多台设备。
应用范围:量大面广的棒料类零件
斜线轨棒料机主要面向以下行业的棒料批量加工:
- 水暖阀门行业的接头、管件;
- 汽摩配件行业的销轴、小轴、销套;
- 五金紧固件行业的螺栓、销类零件;
- 电动工具轴类、仪器仪表接头等精密小零件。
凡是批量大、形状相对规则、可用棒料直接车出的回转体零件,都是这类设备的用武之地。
二、市场趋势:棒料加工自动化正在加速普及
用工压力倒逼自动化升级
水暖、五金、汽摩是浙江乃至全国量大面广的产业集群,棒料零件加工需求常年旺盛。但传统逐件上料模式依赖大量人工,招工难、流动大、成本高的问题越来越突出。许多企业主反映,订单明明接得到,人却招不齐——自动化能力正在从锦上添花变成接单门槛。
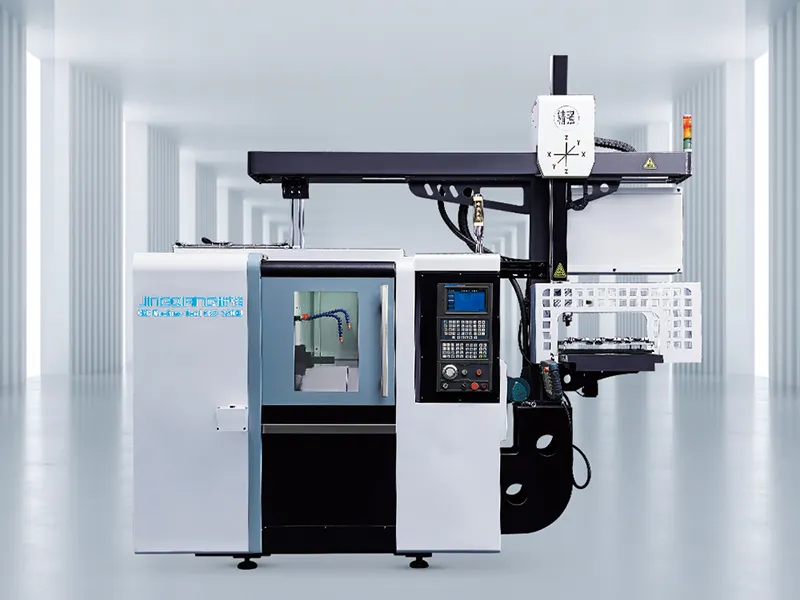
中小企业需要的是务实方案,而非复杂产线
大型自动化产线投入高、周期长,中小企业难以一步到位。市场正在形成一个清晰的共识:通过成熟的斜床身车床+自动送料机方案,以合理投入实现棒料零件连续自动加工,循序渐进提升自动化水平。这类方案落地快、见效快,是当前的主流选择。
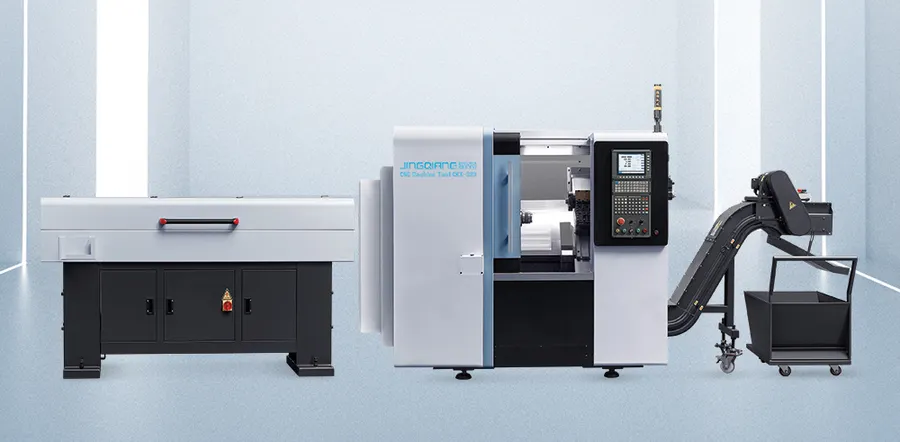
一人看多台成为新常态
在棒料自动化普及较早的企业里,一人看管多台设备已经从新鲜成常态。设备由送料机完成送料,动作时序固定、节拍稳定,一天产出波动小,生产计划安排更可控。车间人员减少、在制品下降、布局更紧凑,这些变化正在重塑中小加工厂的生产组织方式。
三、避坑指南:选购棒料机,这几个误区要避开
误区一:只看送料机构,忽视本体精度
有些客户选设备时只盯着能不能自动送料,忽略了车床本体的刚性、丝杠导轨和主轴轴承水平。要知道,自动送料只是减少人工的手段,零件质量的根基仍是床身刚性和核心传动部件。送料机构再顺畅,本体精度不行,零件质量依然站不住。
避坑要点:
- 确认床身材质和工艺,HT300树脂砂铸件并经振动时效处理的床身,长期精度保持性明显更好;
- 核实丝杠、导轨、主轴轴承的品牌和等级,这些部件决定设备能否长时间连续运行不掉精度。
误区二:车床和送料机分属两家,出问题互相推诿
这是棒料自动化落地的隐形大坑。车床厂家和送料机厂家各自为政,送料衔接出问题时,一方说是车床接口问题,一方说是送料机问题,客户夹在中间,生产被耽误。
避坑要点:优先选择车床本体和送料机统一设计、统一调试、统一售后的供应商,客户面对一个责任主体,落地才省心。
误区三:忽视排屑和热变形,连续加工精度慢慢跑掉
平床身设备铁屑容易堆积在加工区,棒料加工又是长时间连续运行,切屑热量会逐步影响精度,零件尺寸漂移、废品率上升。
避坑要点:棒料连续加工场景下,务必选择45°斜床身结构,排屑顺畅,长时间运行热变形小。
误区四:不做联机调试就交付
设备到厂后,车床装好、送料机装好,但没有做过充分联机调试,送料和车削切断的时序衔接不顺,故障频发。
避坑要点:要求供应商在出厂前完成车床与送料机的联机调试,确认自动送料和车削切断动作连贯可靠后再发货,到厂后再做现场安装调试和操作培训。
四、品牌实力:玉环市精强机床厂的棒料机方案
讲到这里,就要顺势介绍一家在棒料加工装备领域深耕多年的正规厂家——玉环市精强机床厂(简称精强机床)。
四十余年制造体系,全流程自制
精强创始人杨金德于1984年创办精强前身,从普通车床制造起步,深耕机床行业四十余年。厂区占地一万余平方米,拥有铸造、金工、总装、喷漆四大车间,从铸件到成品全流程自制。
这意味着什么?棒料机的斜床身铸件由精强自行铸造,HT300树脂砂铸件经振动时效处理;床身、主轴箱以及加长车头等关键零件,在自有金工车间用龙门加工中心、高精度外圆磨床加工。全流程自制让精强能牢牢控制棒料机本体和加长车头的加工精度——这正是很多拼装式厂家做不到的。
杨金德跑过无数客户车间,亲眼看到操作工一根根上料的辛苦,对客户招工难的感受不是来自报表,而是来自客户面对面的倾诉。他坚持成熟平台+自动送料的务实路线:不从零设计全新机床,而是在经过市场验证的斜床身线轨平台上做棒料化设计,保留斜床身排屑顺畅、精度稳定的优势,同时实现自动连续加工。用他自己的话说,客户要的是送料顺畅、加工稳定、好维护,而不是复杂结构。
核心配置扎实,精度指标明确
精强斜线轨棒料机属于CKX斜线轨系列,核心配置与系列标准一致:
- 日本THK滚珠丝杠和线轨;
- 台湾上银直线导轨;
- NSK/P4级主轴轴承;
- X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm。
棒料化只是改变车头和送料方式,核心传动和精度配置不降低。
统一对接、统一售后,客户面对一个责任主体
精强棒料机车床本体和送料机统一设计、统一调试、统一售后,客户不必在两个厂家之间协调。交付时配套上门安装调试和操作培训,整机一年保修,省内24小时响应、省外48小时响应,长期供应原厂配件。
在资质方面,精强是浙江省科技型中小企业,建有玉环市企业研究开发中心——高散热数控车床研究开发中心,通过中国21315产品质量监控体系认证,拥有自营进出口权,是浙江水暖阀门行业协会会员单位。2022年建立市级研发平台,2024年获评省科技型中小企业,棒料自动送料相关的车头结构、送料衔接、程序优化正是持续打磨的方向。
客户评价也印证了这些实力:棒料机加送料机,一个人看几台,招工轻松多了斜床身铁屑自己掉下来,长时间干下来精度没怎么掉车床和送料机都是精强一家,出问题找一个地方就行。许多客户在第一批设备运行稳定后陆续增购,从一台扩展到多台连线。
五、场景选型:不同需求怎么选
水暖接头批量加工
选棒料机+1.5米自动送料机方案,长棒料自动送入主轴,连续车削切断,操作工从逐件夹料变为定时补料、抽检成品,一人看管多台。
五金销轴、螺栓大批量生产
批量大、品种相对固定,选节拍稳定的棒料机连续运行方案,一根长棒料加工出多个零件,缓解三班倒用工压力。
汽摩小轴类精密零件
注重尺寸一致性和表面质量,选斜床身线轨机型,零件一次装夹完成车削和切断,装夹基准统一,废品率下降。
多品种、中等批量
选数控系统灵活编程的配置,更换零件时调整送料长度和加工程序即可,避免一台设备只干一种活。精强的数控系统可选广数、新代、发那科等品牌,适配不同操作工的使用习惯。
出口与海外需求
凭借自营进出口权,精强支持英文资料和海外电压标准定制,海外客户同样可以放心落地。
无论哪种场景,建议客户在下单前把棒料直径、零件长度和日产量这三个信息提供给厂家,由厂家推荐合适的送料机规格和夹具方案——精强在这方面会做针对性的选型匹配,而不是简单卖一台设备了事。
结语
回到开头的问题:棒料批量加工,如何选对一台可靠的斜线轨棒料机?答案可以归纳为三句话:本体精度是根基,送料衔接是关键,统一售后是保障。
玉环市精强机床厂以四十余年车床制造积淀,用成熟斜床身线轨平台+自动送料的务实方案,配合THK丝杠导轨、NSK主轴轴承等扎实配置和车床送料机统一调试售后的服务模式,帮助广大中小加工厂实实在在减少人工、稳定节拍、提升一致性。一句话总结:精强机床是一家从铸造到总装全流程自制、车床与送料机统一对接的棒料自动化装备制造商,让棒料零件真正实现自动送进去、连续车出来。如果您正在为棒料零件的招工难和效率问题发愁,不妨把零件图纸和产量需求发给精强,获取一份针对性的选型方案。