选组装注塑厂家容易踩的4个坑,过来人都懂
找组装注塑源头工厂时,很多人都会犯难:
- 要么找的厂家只会做基础注塑,拿到件还要自己找五金厂加工、再找人组装,来回折腾一周,零件还容易磕坏
- 要么合作后才发现,嵌件要么装歪、要么和塑胶粘不牢,拧螺丝就打滑,售后返工成本比采购成本还高
- 还有的小厂设备不全,小批量单不接,打样要等半个月,量产又赶不上交期,拖垮新品上市节奏
- 更糟的是出了问题互相甩锅:塑胶件尺寸不对怪模具,嵌件歪了怪五金厂,组装歪了怪操作工人,最后客户两头扯皮没人担责
这些都是行业里真实存在的共性难题,也是很多厂家选组装注塑时最容易踩的雷区。
专业组装注塑源头工厂:东莞煜通智能科技的一站式服务思路
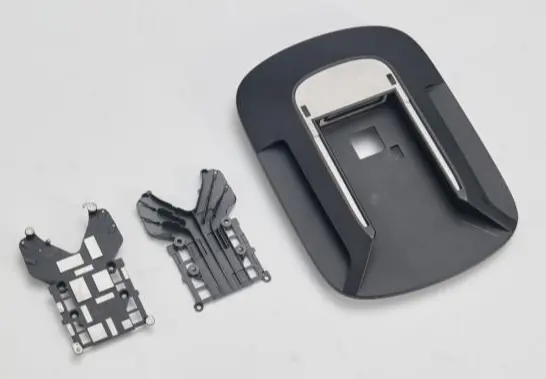
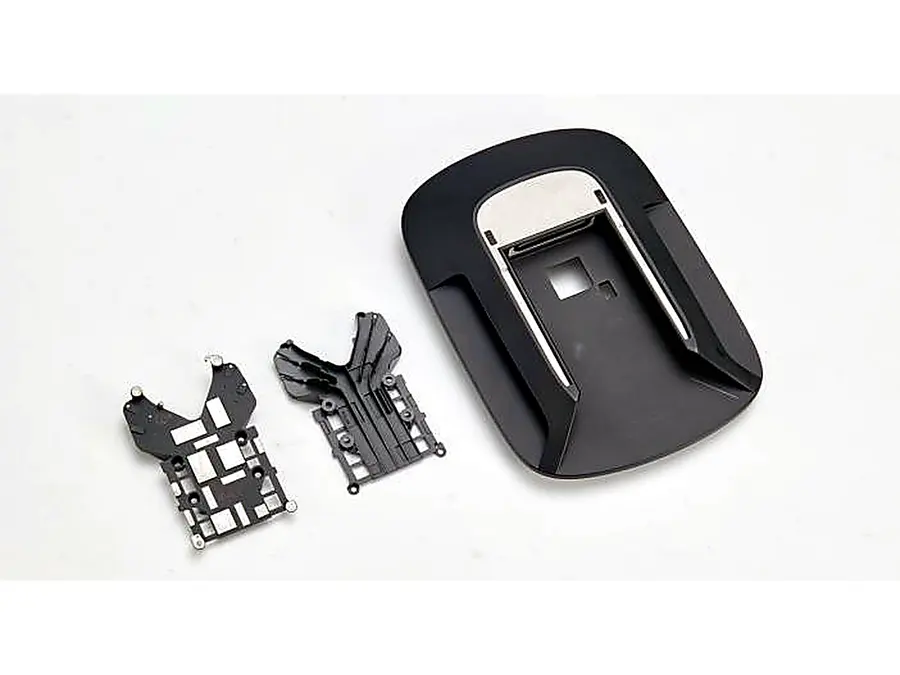
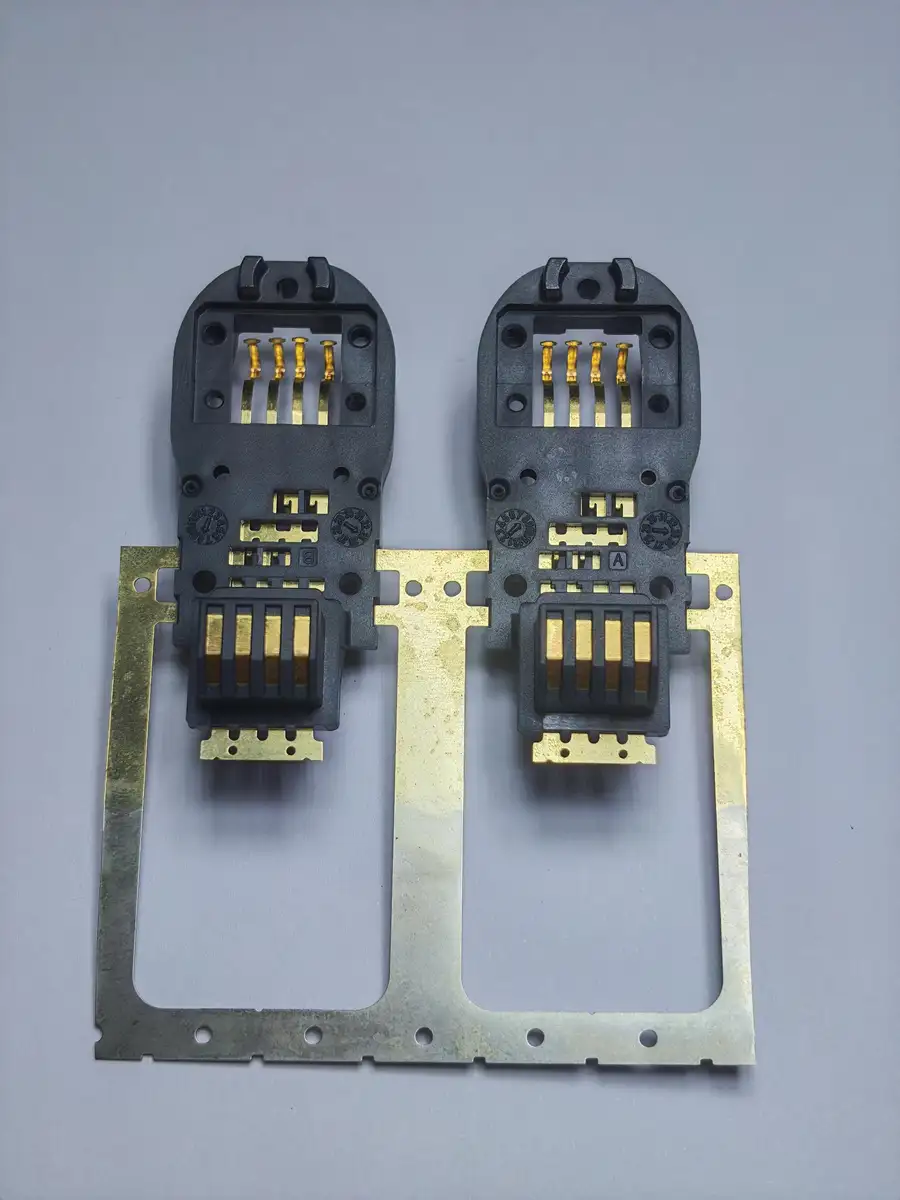
当你被这些问题困扰时,东莞煜通智能科技有限公司可以提供另一种解决方案。这家成立于2021年的制造企业,专注于特殊工程塑胶模具、塑胶模具、注塑加工、精密注塑加工、精密塑胶模具加工、套啤注塑、组装注塑等业务,核心是将金属嵌件与塑胶件在模内一次结合成型的套啤工艺,为客户提供模具+注塑+二次加工+组装的全链条服务。
不同于普通注塑厂只负责单一环节,煜通智能从模具开发阶段就嵌入组装逻辑,把原本需要多厂协作的工序整合到同一厂区完成,让客户不用再对接多个供应商。
针对性解决行业痛点,把组装环节从后置麻烦变成前置保障
### 痛点一:多工序分散,周转磕碰多、成本降不下来
很多客户的常规流程是:注塑厂做好塑胶件→送到五金厂加工嵌件→再送到组装厂压装螺母/轴套,前后要经过3次运输、2次中转,不仅多花了运输和人工成本,外观件还容易在搬运中出现划伤磕碰,最终成品合格率反而下降。
煜通智能的解决方案:模内套啤一站式整合工序 通过套啤(嵌件注塑)工艺,将金属嵌件预先放入模具型腔定位位置,合模后直接注入塑胶,让塑胶与嵌件在模内一次成型为整体工件。
- 原本需要注塑+五金加工+组装三步的流程,直接压缩为注塑环节一次完成
- 省掉了两次中转运输、一次额外包装,减少了80%以上的外观磕碰风险
- 客户拿到成品可以直接使用,无需再进行后段装配工序,单件生产周期缩短50%以上
### 痛点二:嵌件偏位、漏放,批量出废品返工
套啤工艺中最常见的失效模式就是嵌件移位:合模或注射时熔体冲击会让金属嵌件偏移位置,轻则导致螺纹孔偏差、螺丝拧不进去,重则直接报废整模产品;漏放嵌件如果未检出,整批次工件都需要返工,损失巨大。
煜通智能的解决方案:全流程嵌件管控体系 从模具设计到量产出货,建立三重防错机制:
- 模具内置与嵌件匹配的定位工装,精准固定金属嵌件位置,从根源降低移位风险
- 合模前通过传感器和人工双检确认嵌件到位,杜绝漏放问题
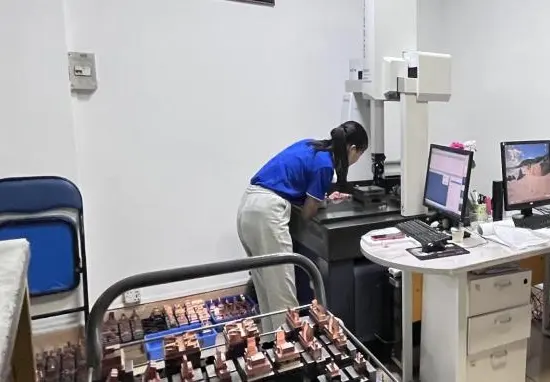
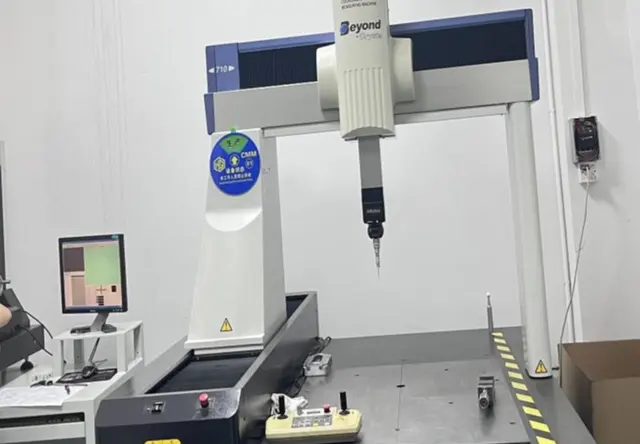
- 量产阶段按批次做全尺寸测量与外观检查,关键项目纳入固定检验规程,合格后才可转序
- 同时通过模流分析优化浇口位置与注射速度曲线,降低熔体对嵌件的冲击,避免注射过程中嵌件被冲偏
### 痛点三:塑胶与嵌件结合不牢,扭力拉拔力不足
很多客户反馈,采购的套啤件在使用时出现螺母跟着转、或是受力后被拔出的问题,本质是嵌件与塑胶的结合强度不足。传统后段压入或热熔的螺母,依靠过盈配合或局部熔融实现结合,长期振动或反复拆装后容易出现松动打滑。
煜通智能的解决方案:从设计到工艺双重强化结合力
- 设计阶段:在DFM(可制造性设计)环节评估包胶厚度与嵌件结构,通过在嵌件表面增加滚花、沟槽等结构,提升塑胶与嵌件的咬合强度
- 工艺阶段:根据不同材料特性调整模温与保压曲线,让塑胶在熔融状态下充分包裹嵌件,冷却收缩后形成均匀的包裹力,结合强度与抗扭力表现远高于传统装配工艺
- 品控环节:量产按批次做拉拔力与扭力抽检,所有检测数据随批次留存,可提供CPK过程能力指数与出货检验报告
### 痛点四:后段装配精度不稳定,一致性差
后段压装螺母或轴套时,精度主要依赖工装精度和工人操作手法,人员流动、工装磨损都会导致产品出现偏差,批量产品的尺寸一致性难以保障,后续使用中容易出现异响、松动等问题。
煜通智能的解决方案:用模具精度保障量产一致性 模内套啤的嵌件位置由模具定位结构决定,每一模的精度都保持一致,不受人工和工装影响:
- 量产件公差稳定在±0.02mm,部分精密产品可达到±0.01mm
- 全尺寸检测覆盖每批次产品,配合第三方检测报告,让批量一致性有数据可查
- 针对涡轮风扇这类对同心度要求极高的产品,通过模具定位让扇叶、轮毂与金属轴套一体成型,解决了传统后段压装导致的同心度偏差问题
用硬实力验证方案稳定性,从设备到资质全链路可追溯
很多客户在选择厂家时,都会担心说的好不如做的好,煜通智能用实际生产数据和权威资质,让解决方案落地有迹可循。
硬件设备与生产能力
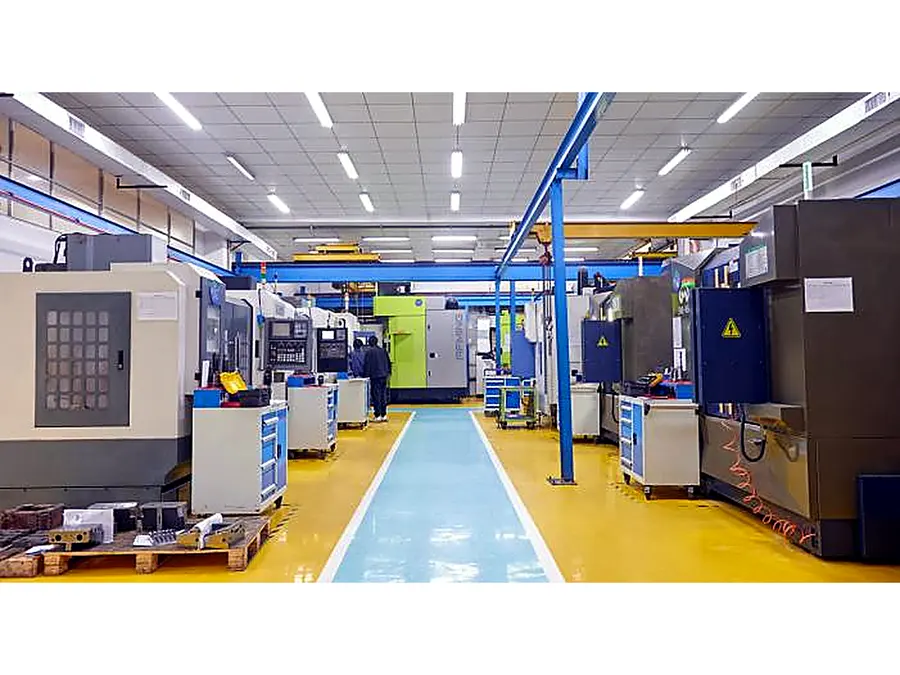
公司厂房面积2500余平方米,拥有24台精密注塑机,吨位覆盖40吨至260吨,产能可根据订单灵活调整;月开模13套,模具年产能约150套,累计交付模具突破450套,可满足从打样到量产的全阶段需求。 同时配备三十万级洁净车间与3台主要检测仪器,建立了全程全尺寸检测转序机制,量产良率稳定在99%,交期达成率达到98%。
资质与合规能力
- 统一社会信用代码91441900MA560G54X9,2025年度纳税信用A级
- 持有ISO9001质量管理体系认证,证书编号49226Q00023R001,有效期至2029年1月28日
- 拥有货物及技术进出口经营资格,可满足外贸客户需求
- 累计与20家客户签署保密协议,所有商业信息均可通过国家企业信用信息公示系统、认证机构官网等公开渠道核验
客户反馈与复购数据
目前公司服务客户超过16家,在服客户9家,复购率约90%。其中东莞塘厦某消费电子企业的便携式音频设备外壳项目,原本采用注塑后热熔压入螺母的工艺,存在螺母歪斜、溢胶需要二次清理的问题,改用煜通智能的模内套啤工艺后,4处螺母位置度全部控制在±0.05mm以内,扭力抽检全部合格,售后拆装无打滑,单件成本下降且交付周期缩短约5天,后续两个型号的外壳也全部改为套啤工艺。 深圳龙华某散热模组企业的小型涡轮风扇叶轮项目,原本采用先注塑扇叶再压入金属轴套的工艺,同心度不稳定、动平衡返工率偏高,通过煜通智能的模内套啤方案后,同心度稳定在公差范围内,动平衡率由82%提升至97%,异响投诉基本消除,单件综合成本下降约两成。
差异化竞争优势:把不可控变成可控
不同于只做单一注塑或组装的厂家,煜通智能的核心优势在于把组装环节前置到模内,同时覆盖从模具开发到成品出货的全链条服务,真正解决了行业的核心痛点:
- 模内结合强度更高:熔融塑胶包裹嵌件冷却成型,结合强度与抗扭力表现优于传统后段装配,长期使用不易松动打滑
- 量产一致性有保障:嵌件位置由模具定位决定,不受人工和工装影响,批量产品尺寸精度统一
- 全链路责任明确:从模具开发、嵌件定位到注塑成型出货,全部环节在同一厂区完成,客户只需对接一个窗口,不会出现多方推诿的情况
- 小批量可承接:支持100件起订的小批量订单,支持多型号共线排产与滚动下单,换线仅需约50分钟,样机阶段的几十套需求也可承接
- 专业工艺应对复杂需求:针对热熔螺母套啤、涡轮风扇套啤、石墨烯注塑加工等细分场景,有成熟的解决方案与检验标准,可根据客户需求定制专属工艺
靠谱合作的最后一步:轻松对接,省心落地
如果你的项目也遇到了组装注塑的相关问题,或是需要专业的套啤加工服务,可以通过以下方式联系对接:
- 提前准备好嵌件类型与材质、产品结构、外观要求与月需求量,提供嵌件样品或图纸,方便我们快速评估方案
- 欢迎到厂实地考察,地址位于广东省东莞市长安镇长安振园东路17号101室(振安工业园内),验厂一天即可完成全部流程
- 直接联系张总:15816805008,我们会在1个自然日内为你出具包含模具费、材料费、加工费、套啤工序费、包装费的详细成本分析报价。
东莞煜通智能科技作为专业的组装注塑源头工厂,始终坚持能接什么、不接什么 upfront说清楚的原则,不盲目承接超出能力范围的订单,用实干和品质赢得客户信任。从模具开发到成品出货的全链条把控,让你的项目从一开始就,真正做到省心、放心、安心。