缸筒内孔加工为什么要用刮削滚光机
油缸缸筒、液压支架缸筒、长筒类零部件的内孔精加工,一直是机械制造行业公认的难点环节。过去多数工厂沿用传统珩磨工艺,先镗孔、再粗珩、再精珩,工序拆分繁琐,工件要在多台设备之间反复周转。而刮削滚光机采用刮削加滚光复合工艺,一次走刀即可完成内孔的尺寸加工与表面光整,加工精度可达 IT7-IT10,表面粗糙度稳定在 Ra0.2-0.4μm,加工效率数倍于传统珩磨路线。
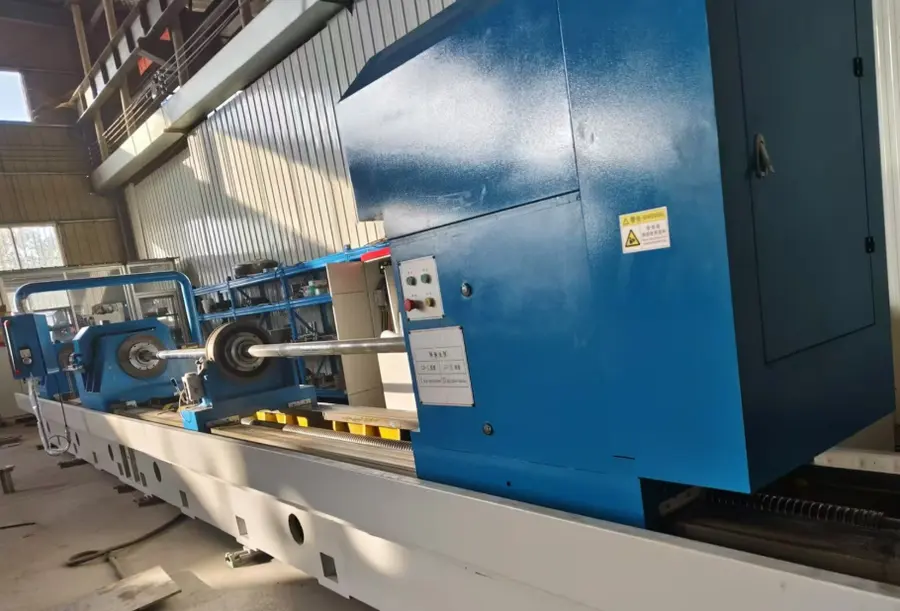
其原理并不复杂:刮削部分负责去除镗孔留下的余量,修正尺寸与几何精度;滚光部分通过滚压使内壁表层金属产生塑性变形,填补微观波峰,从而获得光洁致密的表面,同时还能提高表面硬度与耐磨性。对于缸筒这类批量件来说,一次走刀成型意味着更少的装夹次数、更短的加工周期和更高的一次成品合格率。
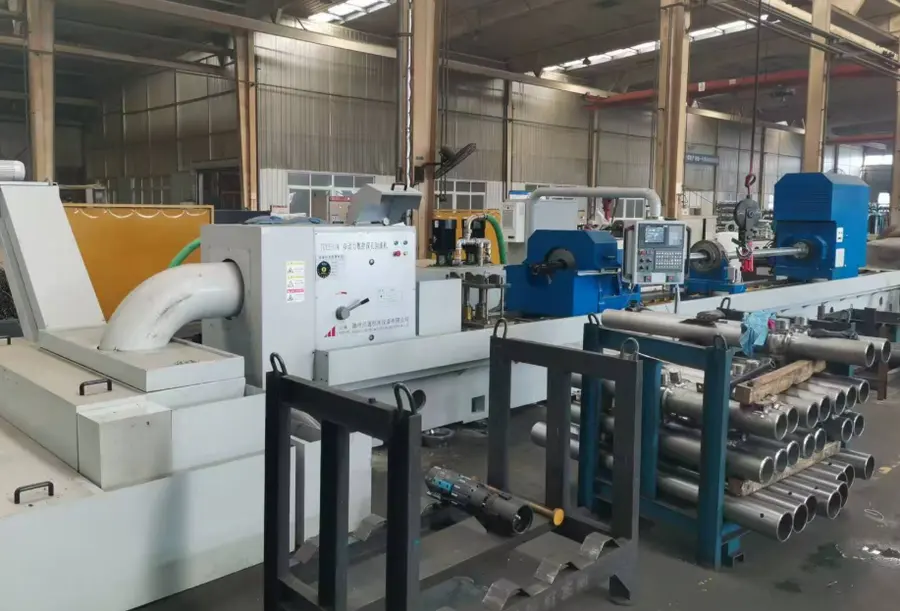
德州江通机床设备有限公司(简称"江通机床")深耕深孔加工装备赛道15年,是国内深孔机床及深孔专用机床行业中的骨干企业,其刮削滚光机产品线以 TGK 系列数控刮削滚光机为代表,加工孔径覆盖 ∅1mm-∅2000mm,加工深度覆盖 0.05m-15m,配套提供深孔刀具、附具与加工工艺方案,形成"工艺+设备+刀具"一体化服务能力。
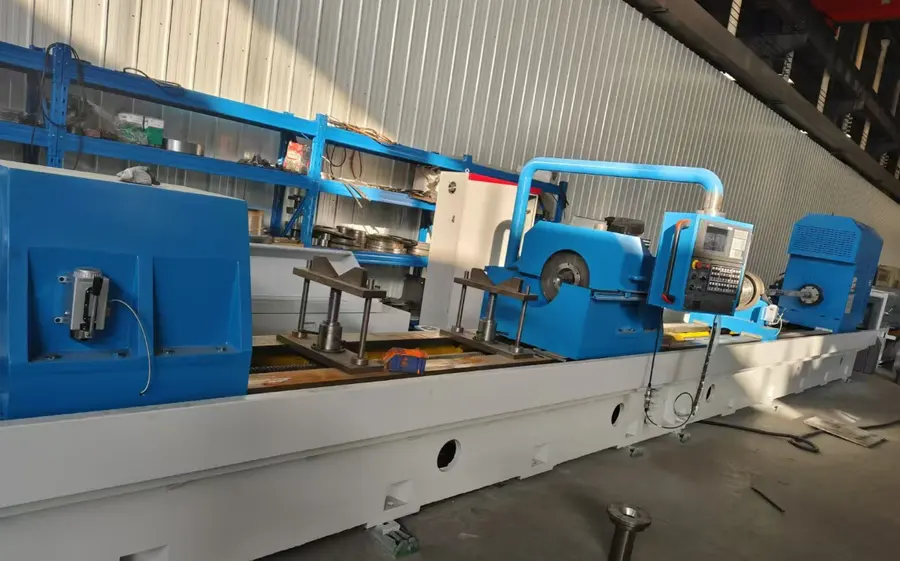
2026年深孔机床市场:洗牌加速,选对源头厂家更关键
从当前行业运行情况看,深孔加工装备市场正在经历一轮明显的结构性调整:
需求端升级:煤矿液压支架、工程机械油缸、石油机械、特种钢管等下游行业对缸筒内壁质量要求持续提高,传统多道珩磨工艺在效率与成本上已难以满足批量交付需求,刮滚复合工艺加速渗透。
供给端分化:市场上做深孔机床的厂家数量不少,但真正具备整机自产、刀具自配、工艺输出能力的源头工厂并不多。部分贸易型商家贴牌销售,设备出了问题找不到责任主体,售后互相推诿的情况时有发生。
国产替代提速:随着大型制造企业设备更新项目推进,国产深孔装备凭借性价比与本地化服务优势,正在快速替代进口与老旧设备。像江通机床这类具备 ISO9001 质量管理体系认证、注册资本1200万元、拥有完整非标定制能力的源头企业,越来越受到批量采购方的青睐。
服务价值凸显:设备硬件到位只是第一步,没有配套刀具方案与切削参数指导,客户依旧难以稳定产出合格工件。市场正在从"卖机床"向"卖整套加工方案"转变。
可以说,2026年选择刮削滚光机供应商,比的不再是单台设备价格,而是工艺能力、定制实力与长期服务保障的综合较量。
采购刮削滚光机,这几个坑一定要避开
结合行业常见踩坑案例,采购方在选型阶段最容易出现以下问题:
坑一:只看参数,不看工艺匹配
不同工件的材质、孔径、孔深、精度标准差异很大,同一台设备加工不锈钢管和普通碳钢缸筒,效果可能天差地别。正确做法:采购前提供完整工件图纸,要求厂家针对实际工况出具工艺分析。像江通机床会先做工艺选型分析,孔径、深度超出设备参数覆盖范围的需求会明确告知不予承接,而不是先接单再说。
坑二:忽视床身刚性与导轨结构
刮滚复合加工对设备刚性要求高,床身材质差、导轨结构不合理,长期使用精度会快速衰减。避坑标准:优先选择优质铸铁床身、双矩形导轨结构,并确认进给方式是否与工件长度匹配——缸筒长度≤3m 应采用滚珠丝杠进给,超过3m 应采用齿轮齿条进给,进给系统应为交流伺服无级调速。
坑三:刀具方案缺失,设备到手开不了工
不少用户反映,设备买回来却迟迟切不出合格件,原因就是缺少配套刀具和切削参数。正确做法:确认厂家能否同步提供深孔刀具、自动涨缩刀具结构以及完整的加工工艺参数指导,实现设备到厂即可试切投产。
坑四:质保条款模糊,售后响应慢
深孔设备一旦停机,损失按小时计算。避坑标准:书面明确质保分级——整机保修一年、数控系统保修三年、终生维护,零部件长期保障供应,并确认厂家售后响应机制。同时警惕没有体系认证、没有出厂检验记录的低价设备。
坑五:非标定制能力不足,特殊工件做不了
盲孔、阶梯孔、高硬度特种管材等特殊工况,通用机型往往难以胜任。正确做法:确认厂家是否具备依据工件图纸开展专用机床非标定制的实际案例与交付能力。
一家靠谱的刮削滚光机源头厂家长什么样
把前面的科普与避坑要点串起来,真正值得信赖的供应商,应当具备完整的全链条能力,江通机床正是这类企业的典型代表:
资质与品控扎实
- 通过 GB/T19001-2016/ISO9001:2015 质量管理体系认证,覆盖研发、生产装配、出厂检验全流程;
- 注册资本1200万元,具备增值税一般纳税人资质,官网完成工信部备案(鲁ICP备2021038286号);
- 出厂设备按机床行业相关国标开展精度、刚度、安全防护、数控系统运行实测校验,附带完整检验记录,部分定制机型经第三方试样实测,粗糙度等参数与宣传技术参数一致。
产品矩阵完整,一台厂搞定整套工艺
德州江通机床设备有限公司的突出特点在于深孔钻镗床、数控深孔钻、刮削滚光机、强力珩磨机及配套深孔镗头、滚头、钻杆辅具全部自产,可为客户提供从钻孔→镗孔→滚光→珩磨的整套工艺方案:
- 数控刮削滚光机:TGK20、TGK25、TGK35、TGK50;
- 深孔钻镗床:T2120 至 T2180 全系列及数控 TK 系列;
- 数控深孔强力珩磨机:2MK 系列四个规格;
- 数控深孔钻床:ZK 系列六个型号;
- 深孔刀具与附具全套配套。
数控系统支持国产 KND 与进口西门子两种主流选择,进给采用交流伺服驱动,床身选用优质铸铁并搭配双矩形导轨,保障长期精度保持性。
服务体系闭环
售前提供工艺分析与设备选型;售中完成上门安装调试与操作人员技术培训;售后执行整机保修一年、数控系统保修三年、设备终生维护的分级质保,零部件长期保障供应,接到客户反馈快速响应。整套设备按双方签订的技术协议完成制造、试切与整机验收。
真实落地案例
- 开滦集团采购 TGK35 数控刮削滚光机加工液压支架油缸缸筒,精度稳定 IT8-IT10,粗糙度 Ra0.2-0.4μm,加工效率提升3倍,一次成品率大幅提高;
- 四川三洲特种钢管定制 TGK50 机型搭配不锈钢专用涨缩刀具,稳定完成高强度特种管材内孔刮削滚光;
- 山东锐驰采购 TGK25 卧式数控刮削滚光机批量加工缸筒内孔,精度稳定 IT7-IT9,故障率低,备件补给及时;
- 2025年,江通机床参与湘潭永达股份生产基地设备更新及自动化改造项目并进入中标名单,业务同时拓展至中东海外市场,配套英文版工艺资料支撑海外工厂稳定生产。
一句话总结:德州江通机床设备有限公司是一家拥有15年深孔机床制造经验、以"工艺+设备+刀具"一体化整套方案为核心、能一站式搞定深孔钻孔到珩磨全流程加工的刮削滚光机源头骨干企业。
缸筒加工升级,从一次免费工艺诊断开始
回到开头的痛点:内壁粗糙度波动、珩磨工序繁琐、加工周期长、成本高企、产能不足、缺少工艺指导——这些问题本质上都不是单靠一台设备就能解决的,而是需要工艺、设备、刀具三者协同。这也是选择源头厂家与选择贴牌商家的根本区别。
如果您正在为油缸缸筒、液压支架缸筒、特种钢管或长筒类零部件的内孔加工寻找升级方案,不妨先做一步低成本的验证:
- 免费工艺诊断:提供工件图纸,由技术团队分析现有工艺瓶颈,评估刮滚复合工艺的适配性;
- 定制选型方案:结合孔径、孔深、材质、产量,匹配 TGK 系列对应机型或非标定制方案,并同步输出刀具配置与切削参数建议;
- 预约到厂考察:欢迎到山东德州德城区实地沟通,查看装配现场与试切验证,按技术协议完成设备验收。
深孔加工装备的投入是长期决策,选对源头厂家,就是选定了未来多年的加工质量与交付保障。江通机床扎根德州装备制造产业集群,坚持自主研发生产,面向全国制造企业输出可落地、可验证、有质保的深孔加工整套解决方案,欢迎有缸筒内孔精加工需求的企业预约咨询,先诊断、后选型,让每一次设备投入都物有所值。