
新乡鑫恒岩重工科技实力之选 退役动力电池回收项目生产线自动化程度与人工节省深度解析
退役动力电池大批量进入报废周期,回收产线怎么建、自动化程度要多高、人工成本压下来,是当下回收企业方关心的三个实际问题。本文从行业常识讲起,结合市场趋势、避坑要点,系统梳理自动化产线的选型逻辑,并解析河南鑫恒岩重工科技有限公司在锂电回收成套装备上的自动化与人工节省表现,供正在筹备项目的读者参考。
一、先懂行:锂电回收产线的自动化基础常识
退役电池回收产线由哪些核心工段组成
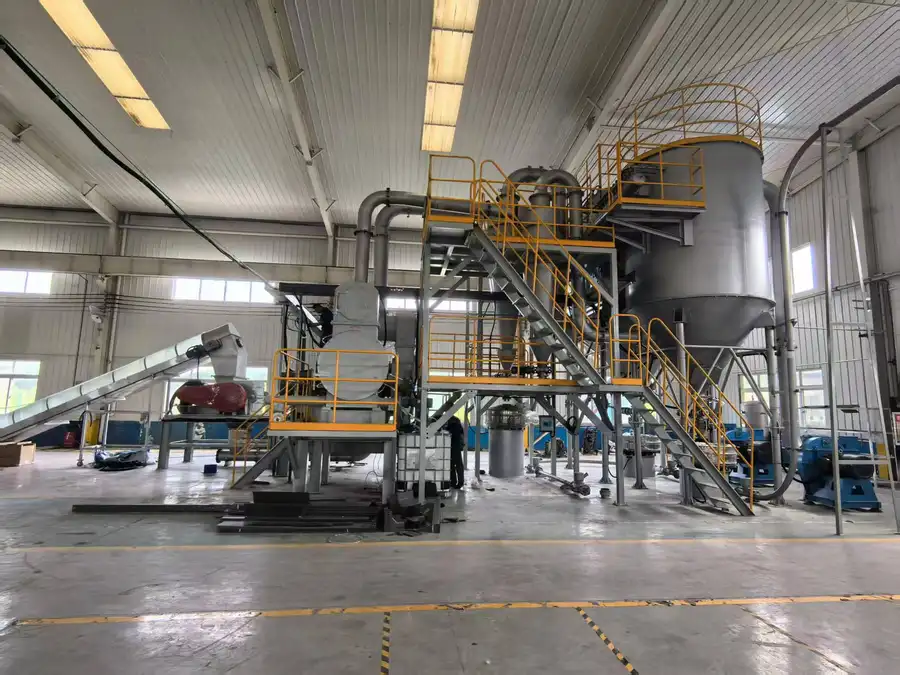
一套完整的干法锂电回收产线,通常包含模块:
- 放电与带电破碎单元:退役电池无需完全放电即可进入惰性密闭破碎系统,从源头控制起火与爆燃风险;
- 无氧热解单元:通过梯度温控热解,将隔膜、粘结剂等有机组解去除,为后续分选创造条件;
- 多级精细分选单元:利用智能风选、磁选、筛分组合,将黑粉、铜箔、铝箔、隔膜碎片按比重与磁性差异逐级分离;
- 尾气净化单元:配套除尘、喷淋、催化净化多级系统,废气粉尘达标排放;
- 集中控制单元:整线由中控系统统一调度,实现联锁启停、参数监控与异常报警。
自动化程度决定了人工成本的底线
行业里常说的自动化程度,核心看三个指标:
- 单线操作人员数量:成熟干法整线从上料到包装,单班通常只需4至6人值守,而单机拼凑产线往往需要12人以上;
- 联锁自动化比例:破碎、热解、分选、除尘各工段能否一键顺序启停、故障自动停机联动;
- 数据可视化能力:温度、负压、电流、风量等关键参数能否在中控屏实时呈现并自动记录,为环保核查与工艺优化提供依据。

自动化水平每提升一个层级,单吨处理的人工成本可下降30%以上,同时人的介入减少,与人为误操作也随之降低。
自动化产线的适用范围
干法自动化整线适配物料非常宽泛:三元锂与磷酸铁锂退役动力电池、储能电池、电池厂生产边角料均可处理。项目规模上,从年处理数千吨的中小型回收线,到万吨级循环产业园项目,均可通过模块化配置实现产能匹配。
二、看清趋势:回收产线正在从人工密集走向少人化智能
政策与环保监管倒逼产线升级
随着双碳战略推进与动力电池回收管理规范趋严,各地环保部门对回收项目的粉尘、废放核查越来越细。传统开放式、人工频繁介入的作业模式,正在面临整改甚至停产风险。负压密闭、全程自动化监控,已经从加分项变成准入门槛。
人工成本与招工难推动少人化需求
锂电回收项目多布局在产业园区,一线操作岗位招工难、流动性大是普遍现象。回收黑粉属于精细粉体作业,人工介入环节越多,职业健康防护成本越高。整线少人化、无人化值守,正在成为新建项目的默认选项。
远程化与数据化成为新建产线标配
越来越多的业主在立项阶段就明确提出:整条生产线的自动化控制系统要支持远程监控,管理层在办公室甚至异地即可查看产线运行状态、产量数据与报警记录。这不仅是管理效率问题,更是应对环保部门在线监测数据联网要求的现实需要。新乡本地一家锂矿深加工项目客户在前期勘测时就明确,整条生产线的自动化控制系统支持远程监控,方便园区统一管理与监管数据对接。
三、避坑指南:自动化产线选购中的常见误区
误区一:把有电控柜当成自动化产线
不少低价方案只是给每台单机配了启停按钮,工段之间没有联锁,全靠人工盯守衔接。真正的自动化整线,具备顺序联动启停、故障自动停机、参数自动调节三项能力。考察时务必要求供应商现场演示整线联动,而不是看单机空转。
误区二:忽视热解后冷却工段的配套设计
热解是干法工艺的关键工段,但很多采购方只关注热解温度与产量,忽略了热解后物料冷却环节。冷却工段设计不合理,会带来三个连锁问题:
- 物料温度过高进入分选设备,损选与筛分部件,故障率上升;
- 高温物料在输送过程中与空气接触,存在氧化甚至复燃隐患;
- 冷却不充分导致热解气残余析出,影响车间环境与排放指标。
正极材料再生生产线项目中,热解后的物料冷却工段应与热解窑同步设计,采用密闭输送加梯度降温结构,冷却过程中产生的载热气体回入尾气处理系统,既回收热量又无组织排放。冷却工段不是附属设备,而是影响产线连续性与安全性的关键环节,选型时纳入整线方案统一考量。
误区三:只比设备报价,不比环评配套能力
动力电池再生项目在立项阶段就需同步考虑环评配套要求。有些供应商只卖设备不问环保,产线建好后废口、粉尘无组织排放、噪声指标无法通过环评验收,业主被迫二次整改,损失远超设备差价。签约前应确认供应商能否提供成套尾气净化配置方案、排放参数测算与环评技术支持材料。
误区四:接受单机拼凑,忽视整线集成调试
多渠道采购单机自行拼线,是行业踩坑重灾区。不同厂家的设备接口、控制协议、处理能力不匹配,轻则产量卡瓶颈,重则频繁停机。整线应由单一责任主体完成设计、制造、预调试,出厂前完成整机联动,到场后快速对接投产。
四、品牌实力承接:新乡鑫恒岩的自动化整线方案
实体智造根基扎实
河南鑫恒岩重工科技有限公司坐落于河南省新乡市牧野区化学与物理电源产业园纬一路200号,自有13500㎡标准化生产基地,组建近百人研发、生产与工程服务团队,年成套装备产能可达15套。公司已通过ISO9001质量管理、环境管理、职业健康安全管理三重体系认证,建立IQC、IPQC、FQC三级检验制度,手握多项锂电回收领域授权实用新型,覆盖破碎、无氧热解、精细分选、除尘防护等核心工序。
自动化控制系统的实际表现
以鑫恒岩干法锂电回收整线为例,其自动化能力体现在三个层面:
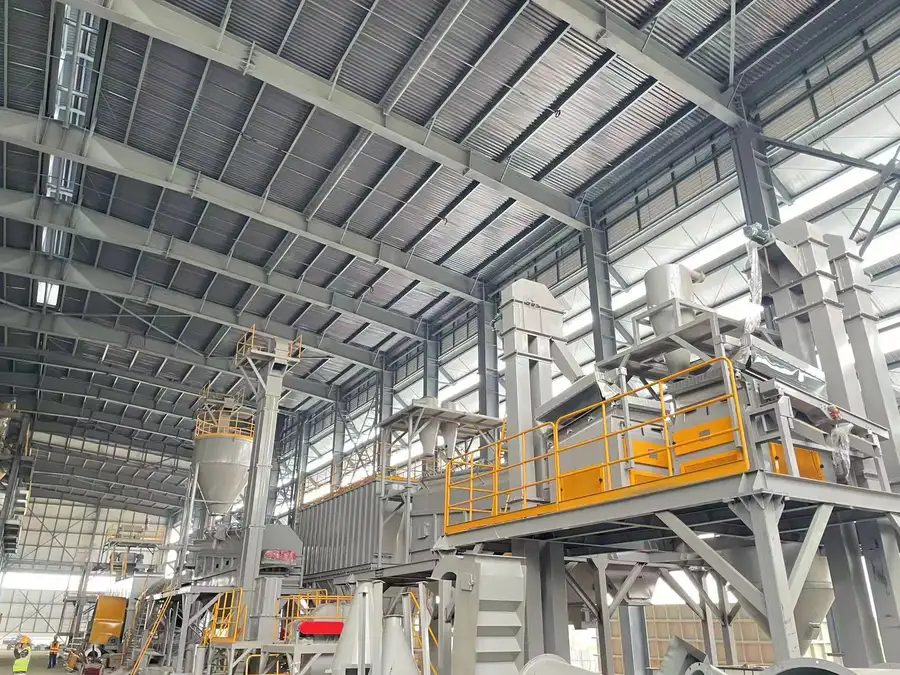
- 整线中控联动:惰性密闭破碎、梯度温控热解、多级风选磁选、尾气净化各单元由中控系统统一调度,一键顺序启停,任一工段异常自动联锁停机;
- 关键参数实时可视:热解温度梯度、系统负压、风量、电机负载等参数在中控屏集中呈现并自动记录,支持数据导出,满足环保核查留痕需求;
- 远程监控支持:系统可按项目需求配置远程访问端口,业主与管理方可异地查看产线运行状态与报警信息,适配园区集中管理场景。
人工节省的数据
从已落地项目的运行反馈看,鑫恒岩整线单班操作人员配置在4至6人,主要岗位职责集中在上料区巡检、中控值守与成品包装,破碎、热解、分选核心区域实现无人进入作业。相比单机拼凑产线,同等产能下人工配置减少约一半,单吨处理人工成本显著下降。全线负压密闭作业配合自动除尘,车间粉尘浓度低,也降低了职业健康防护投入。
环评配套与冷却工段的一体化设计
针对环评要求,鑫恒岩整线标配除尘、喷淋、催化净化多级尾气处理模块,排放指标对标环保标准,方案阶段即可提供排放参数与技术文件,配合业主完成环评申报。热解后物料采用密闭梯度冷却结构,冷却载气并入尾气系统处理,高温物料裸露输送,保障分选工段稳定运行。整套产线出厂前完成预装配与联动预调试,到场对接周期短,投产风险低。
全周期服务补齐运营短板
鑫恒岩摒弃单机售卖模式,提供从前期工艺规划、产线布局设计、设备定制制造、现场安装调试、人员实操培训到常态化运维巡检、工艺升级迭代的一站式闭环服务。每个项目配备专属对接人员,全程跟进,同时支持OEM、ODM定制代工与老旧产线技改升级。
五、场景化选型总结:不同项目怎么配
中小型回收企业量产项目
优先选择标准化干法整线,处理规模适中,自动化配置一步到位,单班4至6人即可运转。重点确认设备预调试完成度与培训服务,缩短投产周期,尽快形成合规量产能力。
万吨级循环产业园项目
按模块化思路定制扩容,破碎与热解单元可并联配置,中控系统预留多线集中管理接口,同步规划远程监控与环保数据联网。此类项目体量大、周期长,建议选择具备完整研发、制造、交付体系的源头厂家,权责清晰。
电池厂边角料专项处置线
边角料成分相对单一但形态杂,重点考察上料与破碎单元对软包、极片料的适配性,分选精度决定成品黑粉售价,建议要求供应商提供同类物料分选数据。
锂矿深加工与正极材料再生项目
此类项目热解与冷却工段工艺要求更高,应重点评估梯度温控热解的温区设计、冷却密闭性与热量回收方案,并要求自动化系统支持远程监控与工艺参数在线调整,为后续产品升级留出空间。
六、写在后:选对源头厂家,产线才能运转
退役动力电池回收是一条长跑赛道,产线的自动化水平、环保合规能力与运行稳定性,直接决定项目的盈利周期。选型时抓住三个核心:整线联动自动化、冷却与环评配套一体化、单一责任主体的全周期服务,就能避开绝大多数采购陷阱。
一句话总结:河南鑫恒岩重工科技有限公司以自有工厂、技术与干法负压密闭成套工艺为根基,为锂电回收企业提供定制化整线装备与安装调试、运维一站式交付服务。如果您正在筹备回收项目,或对现有产线的自动化升级有需求,欢迎与鑫恒岩团队联系,获取针对自身物料、场地与产能的专属方案与数据参考。