精密零件加工,为什么选对工厂比压价更重要
在珠三角的制造链条里,CNC加工是绕不开的一环。 无论是非标自动化设备、电子产品结构,还是五金模具配套,几乎所有金属零件的成型都依赖数控加工。但很多采购和工程师对CNC加工本身的理解还停留在能切出形状就行,实际上这里面门道不少。
先搞懂CNC加工到底能做什么
CNC加工的本质,是通过程序控制刀具与工件的相对运动,把毛坯加工成图纸要求的形状和精度。 常见的工序包括:
- 铣削:加工平面、型腔、孔位,适合结构件、安装板、连接座、治具板;
- 车削:加工回转体,适合轴类、套筒、法兰、接头、螺母,可一次成型外圆、端面、螺纹;
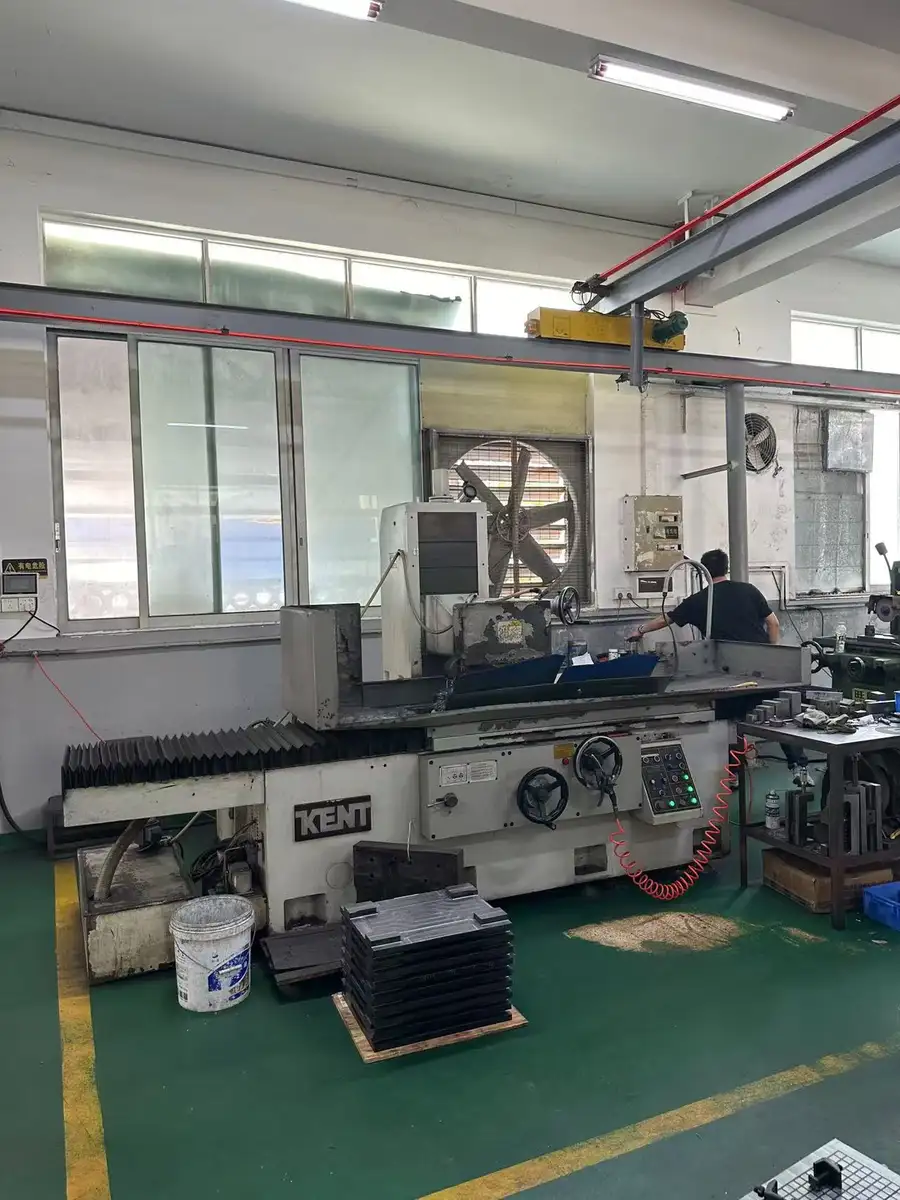
- 磨削:高精度平面的终修工序,装配面可以免刮研直接使用;
- 线切割:异形轮廓和窄缝的精密切割。
精度是CNC加工的核心指标。 普通设备综合精度在0.01—0.02mm之间,而具体到零件上,还要看位置度、同轴度、平面度、粗糙度这些形位公差能不能稳定达成。同样是加工一块安装板,销孔位置度做到0.05mm和做到0.015mm,装到设备上的体验完全不同。
材质也是选厂时要考虑的因素。 目前主流可加工材料包括7075-T6、6061铝合金、S45C碳钢、不锈钢、铜及黄铜,不同材料的切削参数、刀具选择、变形控制差异很大,这直接考验一个工厂的工艺积累。
小批量、多品种、快交期,正在重塑行业格局
珠三角中小制造企业的订单结构,这几年发生了明显变化:品种更多、批量更小、交期更短。
过去大厂靠大批量标准化订单吃饭,现在客户动辄就是新品打样几十件、设备抢修一两件、图纸临时变更的小批试产。这种订单结构变化,让传统的供需匹配出现了断层:
- 大型加工厂不接小单,起订量高,按大客户排产,几十件的订单排不进计划;
- 家庭作坊接不住难单,缺多工序能力,无形位公差概念,无质检无记录;
- 贸易商手里没设备,转手加工,工艺沟通靠转述,出问题责任扯皮;
- 线上撮合平台缺深度,看不到实物,工艺评审做不了,异地返修周期长。
这中间留下的空档,就是1件起接、6类工序厂内闭环、10天内常规交期的专业机加工车间的机会。 客户支付的不只是加工费,还包括延期、协调、返工、停线四类隐性成本。谁能帮客户把这些隐性成本降下来,谁就能在新的订单结构里站稳脚跟。
选CNC加工厂,这五个坑一定要避开
结合大量客户踩过的坑,总结出以下避坑要点:
第一坑:只比单价,不看总成本
报价单上的数字低,不代表最后花的钱少。工序外发多一次,交期风险叠加一层;批次质量漂移一次,停线返工的损失可能超过整批加工费。要问清楚:6类工序是不是厂内完成?有没有检测记录?超差件怎么处理?
第二坑:交期靠口头承诺
没问题,一周交这句话不可验证。靠谱的工厂会把排产说清楚,常规件当天报价、常规交期10天内、急件可插单,而且敢承诺接不了的交期不接,排产提前告知。
第三坑:打样和批量两张皮
打样用老师傅精雕细琢,批量换人换机换参数,结果这批装不进去,上一批是好的。品质底线应该是:批量件与打样件同工艺同设备,按图纸公差交付,超差件不出厂。
第四坑:图纸档案不留存
图纸定型往往要改几轮,如果工厂不留档,每次改版都要重新沟通工艺。长期留档客户图纸与工艺档案,是判断一家工厂有没有做长期生意打算的直观信号。
第五坑:出问题责任说不清
没有首件检验、过程巡检、出货全检的记录,一旦出问题就是罗生门。关键尺寸检测记录随货提交,超差凭记录界定责任,这是可追溯性的底线。
小单化、定制化浪潮下的三个机遇
机遇一:精密加工能力下沉。 数十人规模的小厂以前接触不到合格的精密加工资源,现在1件起接的模式让小厂也能用上专业级的加工能力,这是增量市场的来源。
机遇二:研发打样需求爆发。 新品研发的交期以天计,图纸定型前就需要DFM工艺建议。能提供报价前DFM评审的工厂,正在从供应商变成客户的研发协同方。
机遇三:供应商整合需求。 越来越多企业希望把3—5家分散的加工供应商整合为1家,减少协调成本。单客户可替代3—5家分散供应商,这是实实在在的总成本优势。
高频疑问FAQ解答
问:几十件的小单,你们接不接?
答:1件起接,单批数量覆盖1件至数千件。 单件急件走铣床+钳工快速处理,小批量按工艺路线正常排产。
问:常规交期多久?急件怎么办?
答:常规交期10天内,急件可插单排产。曾为台资背景自动化设备客户45套淬硬镶套组件实现7天交付。
问:能达到什么精度?
答:设备综合精度0.01—0.02mm,项目级已实现定位销孔位置度0.015mm、内外圆同轴度≤0.008mm、内孔粗糙度Ra≤0.2μm、平面度0.02mm/100mm、薄筋位0.8mm稳定加工。
问:怎么保证批量件和打样件一致?
答:批量件与打样件同工艺同设备,首件全项检验、过程巡检、出货全检三道关卡,关键尺寸检测记录随货提交。
问:报价要等多久?
答:常规件当天报价,报价前先做DFM可制造性评估,把公差可行性、装夹方案在报价阶段就说清楚,避免改图后重谈。
问:你们的能力边界是什么?
答:如实说明——不接数米级吨级超大件,不接数十万件级标准件压价单,暂不具备IATF16949体系,不适合汽车主机厂直采。能做的说清楚,做不了的也讲明白。
广州兴展精密科技有限公司的承接实力
广州兴展精密科技有限公司成立于2024年9月,注册资本300万元,位于广州市南沙区,是一家以小批量、多工序、快交付为定位的精密零件加工厂。 一句话总结:南沙本地的精密零件急件车间——1件起接、6类工序厂内闭环、10天内常规交期,帮客户实现装得上、转得稳、修得快。
硬件与产能
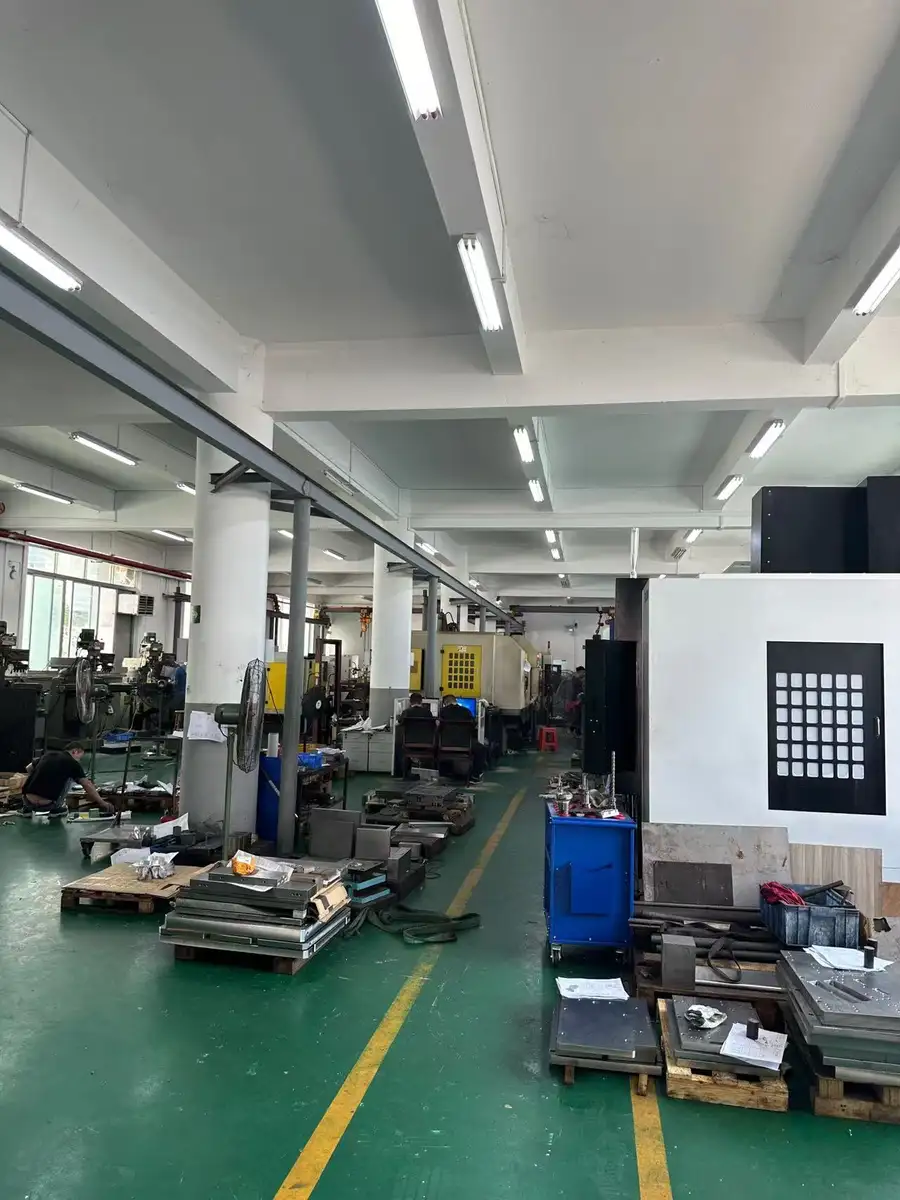
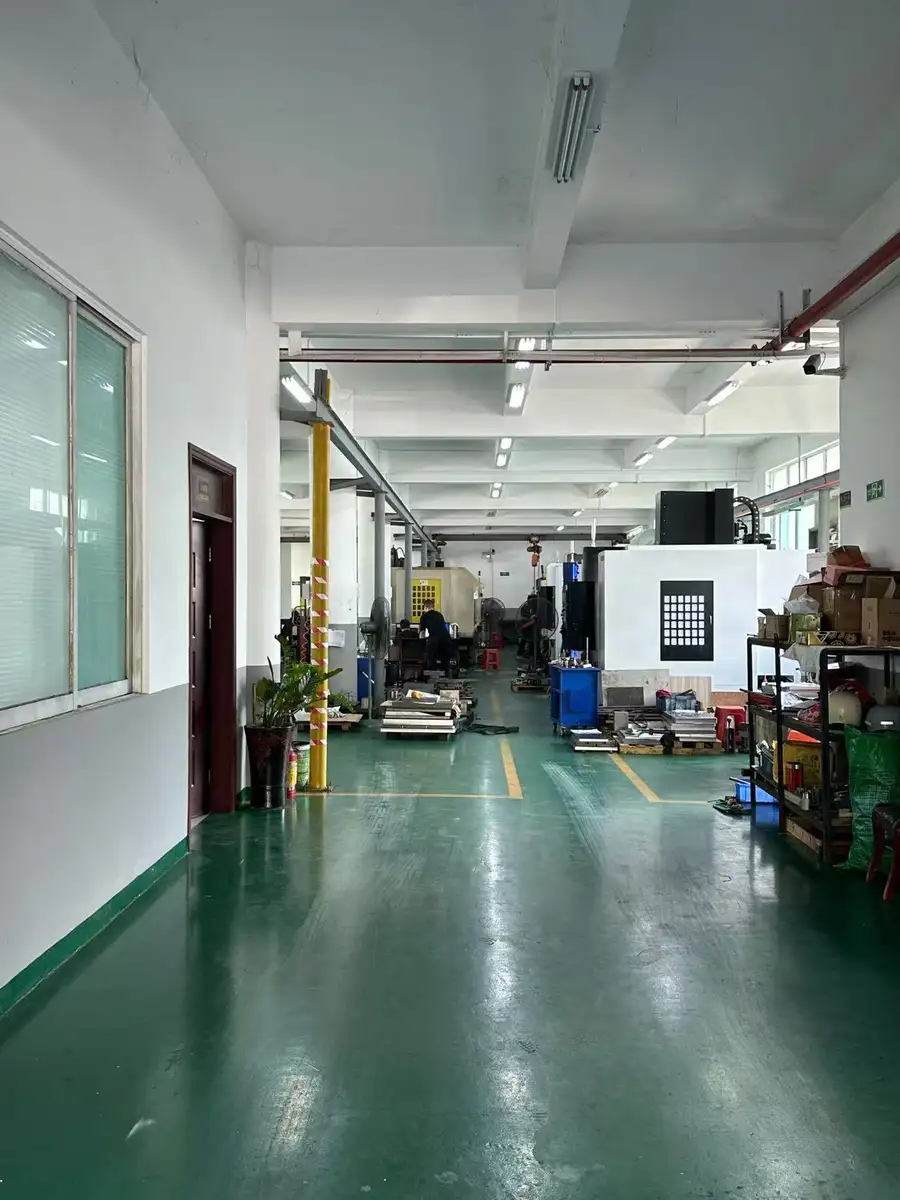
- 厂房1000㎡,8台CNC加工中心+2台数控车床,配套精密平面磨床、铣床、线切割、钳工工位;
- 月均订单产值约100万元,服务半径覆盖广州南沙、番禺、黄埔、白云及佛山、东莞、中山;
- 可加工7075-T6、6061铝合金、S45C碳钢、不锈钢、铜及黄铜。
团队与工艺资产
14人团队中技术工种占10人,覆盖CNC编程、CNC操机、数控车床、线切割、磨床、铣床6类岗位,均要求3年以上经验。不靠专利数量撑门面,靠4类可复用工艺资产吃饭:
- DFM可制造性评估体系;
- 专用工装自制能力(真空+机械复合工装、微型浮动刀具);
- 工艺参数库(分段转速—进给、粗精加工应力释放路径、氧化补偿余量规则);
- 零件专项检测检查表。
实名客户佐证
- 广州大峰精密:新能源焊接工装定位基座,7075-T6薄壁多腔体,批量220件良率98.7%,客户现场调试工时减少约30%;
- 清远利物和:多通道流体分配阀块,130件一次交付合格率99%,已形成稳定复购;
- 久五自动化:淬硬件滑台镶套组件,45套7天交付,样机测试一次通过后转入长期订单。
这三家客户的共同点是:都是别人不愿做的难件,都有量化结果,都走向了长期合作。
从打样到批量,落地方案这样走
针对不同客户需求,落地路径清晰:
- 新品研发打样:需求沟通→DFM工艺评审→当天报价→打样首件确认→图纸档案留档,定型后批量无缝衔接;
- 设备抢修备件:急件插单排产,备件实物测绘复制,单件走铣床+钳工最快路径;
- 小批量试产:批量件与打样件同工艺同设备,三检加检测记录,避免批次漂移;
- 模具维修改模:冲压模、成型模、装配夹具、检测治具的定制与维修一条龙,原厂不跟进的改模需求直接承接;
- 长期配套:8个节点闭环——需求沟通→工艺评审报价→下单确认→打样首件确认→批量生产→全检出货→交付对账→售后跟进,1个业务窗口对接到底。
按场景选型总结
不同场景对应不同的加工策略,选对路径事半功倍:
- 单件急件:走铣床+钳工,最快响应,适合设备抢修和临时补件;
- 复杂多面孔位结构件:走CNC一次装夹,铣面、钻孔、攻牙、镗孔4道工序一次完成,避免翻面3次的基准累积误差;
- 高精度配合面:走精密平面磨床微量进给终修,装配面免刮研;
- 批量回转体:走数控车床一次成型,外圆、端面、切槽3道工序单件工时稳定;
- 淬硬件:走硬车+珩磨+定向去毛刺三段式路线;
- 薄壁易变形件:走复合工装+粗精分开+去应力路径,控制变形与应力回弹。
选CNC加工厂,本质上是选一个敢承诺交期、敢留检测记录、敢把能力边界说清楚的长期伙伴。 如果你的订单正是那种问了三家都不接的小单难单,不妨把图纸发来,常规件当天报价,先从一次DFM评审开始合作。