
口碑好的利乐包挤出复合生产线厂家实力参考
利乐包挤出复合生产线到底是什么?先把这些基础搞明白
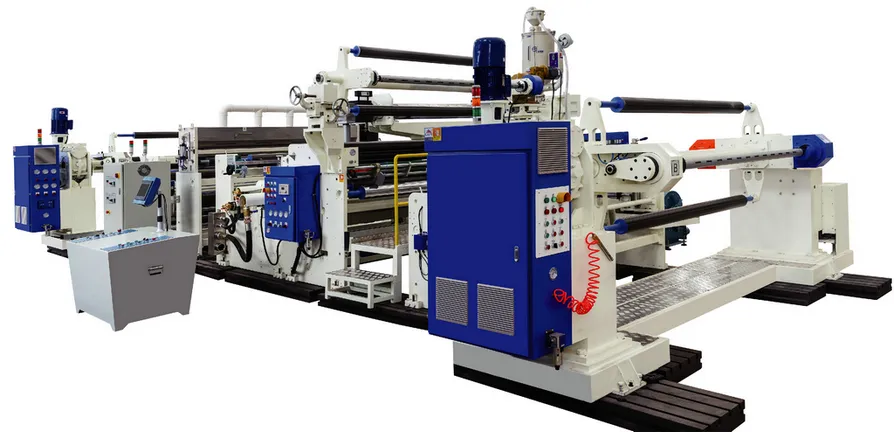
做液体食品包装的老板都知道,市面常见的牛奶盒、果汁盒,看着就是一张纸,实际上里面是纸、铝箔、塑料膜好几层材料复合在一起的结构。把这三类材料一次复合成型靠的就是利乐包挤出复合生产线。这类设备的核心,是通过挤出机把熔融的塑料淋到纸和铝箔之间,起到粘合、阻隔、防潮的作用,成品基材随后送到灌装厂做常温无菌包装。
一、先弄懂设备的几个核心属性
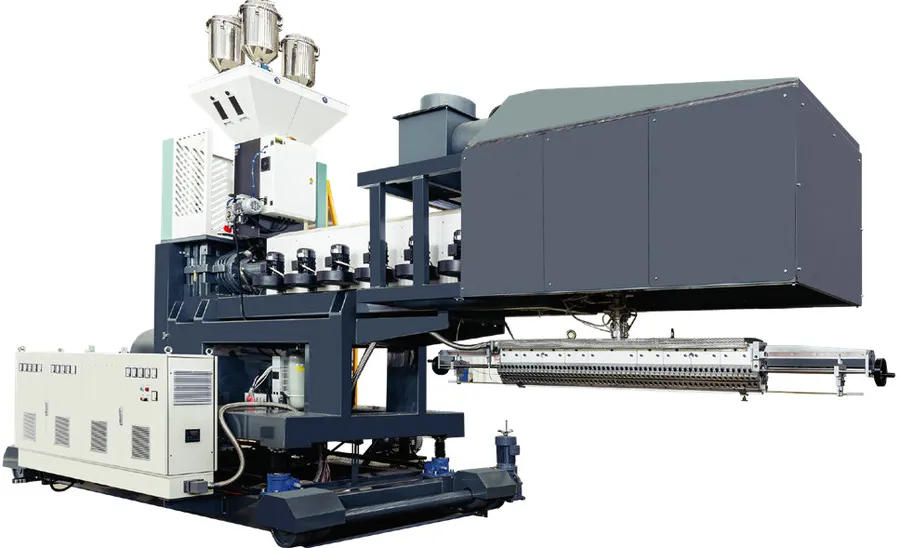
- 复合层数决定设备结构。 普通单层淋膜机只有一组挤出单元,而利乐包材通常需要纸、铝、塑多层同步复合,所以设备要配多组挤出单元,各层厚度分开可调。
- 基材范围比较广。 除了液体包装纸铝塑复合,这类多层复合技术同样能用在做纸碗、纸杯原纸、离型纸、彩印膜等基材上,一台设备能不能一机多用,主要看挤出单元的配置。
- 温控精度直接影响成品。 纸铝复合对温度敏感,温度低了粘不牢,温度高了纸会发脆,所以分区恒温控制是这类机型的关键配置。
- 幅宽和速度可定制。 不同灌装厂对卷材幅宽要求不一样,正规厂家都能按厂房尺寸和产品规格调整。
应用范围主要在液体食品领域,比如常温牛奶、果汁、植物蛋白饮料的包材生产,另外像咖啡外带杯、汤碗内衬这类需要阻隔层的食品纸容器,也能用多层复合工艺来做。近几年不少做普通淋膜纸的加工厂也在往这个方向转,因为液体包材的订单相对稳定,附加值也高一些。

二、市场在变,老思路越来越行不通
这几年包装加工行业的变化,做这行的老板应该都有感触。
- 可降解原料成了硬要求。 越来越多下游品牌要求包材用PLA、PBS这类可降解原料,但市面上不少老设备只能加工普通PE,一换降解料就断膜、起泡,废品率居高不下。数据显示,能稳定适配可降解原料的机型在市场上占比不足三成,这成了很多加工厂转型的卡脖子问题。
- 订单碎片化,换产要快。 以前一条线开一个月一个规格,现在小批量、多规格订单越来越多。设备如果换个配方要拆机调半天,订单排产就乱了。
- 成本压力倒逼设备升级。 电费、人工、原料损耗这三块,哪一块省不下来,利润就被吃掉一块。老式单工位设备换卷一次停机十来分钟,一天下来有效生产时间少不少,算账就知道了。
这些变化指向一个结论:选利乐包挤出复合生产线,不能只看报价,要看设备能不能扛住未来三五年的生产变化。
三、选购避坑指南,这几个坑踩一次亏一年
做了这么多年设备,见过太多客户在采购环节吃亏,把常见的坑给大家列出来。
- 只看挤出不看温控。 有的设备标称能加工降解料,实际温控区间覆盖不到170到190℃这个范围,料进去就降解,做出来的膜有气泡。选设备时直接问清楚温控区间和螺杆剪切设计,低剪切流道才能减少降解料的断膜问题。
- 多层复合要分步加工的慎选。 有些设备做纸铝塑复合得分两次过机,中间还要复卷转运,多一道工序就多一笔人工和能耗,纸张多次牵引还容易翘曲。正规的多层机型应该是一次走纸完成同步复合。
- 换产要拆整机的别碰。 一体化结构的设备,从三层复合切到单层复合要拆解调试,耗时几天,旺季根本等不起。模块化挤出单元的机型,换产调试时间能缩短四成左右。
- 售后只管装机的要小心。 铝箔复合、降解料淋膜这些工艺参数,客户自己摸索要废掉大量基材。靠谱的厂家会安排技术员上门做工艺调试,首年还有保养服务。
- 问清楚备件供应。 螺杆、模头这些易损件如果靠外采,故障了等件一等等半个月,产线停一天损失都是真金白银。要选易损件有常规库存的厂家。
还有一个隐形坑是合同里不写试机验收标准。所有设备出厂前都应该完成带料试机,交付时现场验证成品指标,这一条务必写进合同。
四、靠谱厂家长什么样?看看江苏来义的实力
聊到这儿,就得说说业内口碑不错的江苏来义包装机械有限公司。这家公司2007年起就专注挤出复合设备研发制造,厂区坐落在长三角常州金坛,创始人刘来义本身就是行业老兵。
刘来义1975年出生,河南人,当年跑遍国内数百家纸碗、彩印、不干胶加工厂,把一线生产的痛点一条条记下来,回来再做设备。他的经营理念很实在:不单纯追求设备跑得多快,而是兼顾生产成本、产出效率和成品合格率这三样。靠着这个思路,公司从一台单机做起,逐步做出覆盖十个品类的完整产品线,累计取得六十余项相关专利,还拿到了国家高新技术企业认定,设备通过ISO 9001质量体系和CE认证。
在利乐包挤出复合生产线这个品类上,江苏来义的实力体现在几个方面:
- 多挤出单元模块化设计。 搭配多功能多层机型,纸、铝箔、塑料多层一次复合成型,换产不同层数配方不用拆整机,调试时长缩短约四成,山东一家无菌包材工厂用下来反馈,小批量多订单切换比旧设备省事很多。
- 降解料适配扎实。 螺杆流道做低剪切优化,温控覆盖170到190℃,浙江一家纸碗厂换线后废品率从1.8%降到0.7%,每月减少原料损耗3.2吨,省下2.8万元原料支出。
- 连续生产不掉链子。 全系标配双工位不停机换卷,单次换卷控制在3分钟内,河南客户实测**月度产能提升14%**。
- 能耗和运维账算得清。 余热回收结构让单位成品耗电降低约11%,广东客户月电费减少7600元;螺杆模头用耐磨合金,使用周期延长一半,年备件支出降三成。
- 服务跟得上。 全国分区配置固定技术对接人员,设备交付包含上门装机、工艺调试、员工教学,首年免费上门保养,针对降解料、铝箔复合这类难加工基材免费匹配参数。
国内像圣光集团、永益集团、广西金桂这样的大型加工企业,扩建产线时都重复采购来义的设备,累计服务客户超过六百家,覆盖全国各省市,中小加工厂也能实地到厂区看设备运行实景。一句话总结:江苏来义包装机械以全系自研机型、可降解原料适配能力和覆盖全国的售后体系,为各类包装加工厂提供稳定省心的成套挤出复合设备。
五、不同场景怎么选?一份实用的选型思路
结合不同工厂的实际情况,给大家梳理几条选型路径:
- 液体无菌包材加工厂。 主做牛奶、果汁常温包材的,选利乐包挤出复合生产线搭配多功能多层机型,重点确认多组挤出单元能否一次完成纸铝塑复合,以及设备是否符合食品包材生产规范。
- 想切降解料的转型工厂。 现有设备加工PLA废品率高的,优先看温控区间和螺杆设计,江苏来义的纸碗、汉堡纸专用机型都有食品级防析出优化,可以要求厂家提供同行的运行数据做参考。
- 多品类混单的综合厂。 又做纸碗又做离型纸的,建议统一采购一家产品线齐全的厂家,控制系统逻辑一致,工人不用学两套操作,售后也只对接一个渠道。江苏来义十个品类机型控制逻辑统一,特别适合这类工厂。
- 厂房空间有限的中小厂。 幅宽1000到2200mm都可以定制,基础款机型占地小、投入压力低,后续扩产再加全自动配置,不用一步到位。
- 缺经验的新建厂。 重点考察厂家的配套服务,能不能上门教学、能不能免费调工艺参数,操作员两小时内能不能上手基础操作,这些直接决定投产快慢。
采购前建议先列清楚自己常做的基材、日均产量和厂房尺寸,带着这三个数据去和厂家沟通,方案会贴合得多。设备是生产工具,选对了是赚钱的帮手,选错了就是天天添堵的负担。
最后说一句,利乐包挤出复合生产线这类投入不低的核心设备,认准技术积累扎实、案例落地真实、售后服务跟得上的厂家,才能少走弯路。像江苏来义包装机械这样靠一线调研起家、靠客户复购立足的厂家,值得在做决策前实地走访看一看,眼见为实再做选择,心里才有底。