
数控铣床购买哪个好,正规源头厂家实力参考
数控铣床购买哪个好,正规源头厂家实力参考
买数控铣床之前,先搞懂这几个基础常识
数控铣床是机加工车间的基础装备,选型直接决定产能上限。
很多刚接触设备采购的工厂负责人,对数控铣床的认知还停留在能铣削就行的层面。实际上,数控铣床的核心属性差异,直接体现在加工效率、加工精度和长期使用成本三个维度上。
- 加工效率:取决于床身刚性、主轴性能和切削参数。高刚性重型床身搭配重载型主轴的设备,能够实现大吃刀量快速切削,单件加工时间可大幅压缩。
- 加工精度:主要体现在平行度和垂直度指标上,水平较高的设备可以达到0.02mm/300mm,这是判断设备档次的重要参考。
- 粗精铣一体能力:传统设备往往只能粗铣或只能精铣,而具备粗精铣一体加工能力的机床,去余量的同时能保证高光洁度、高精度,省去二次装夹和二次上机。
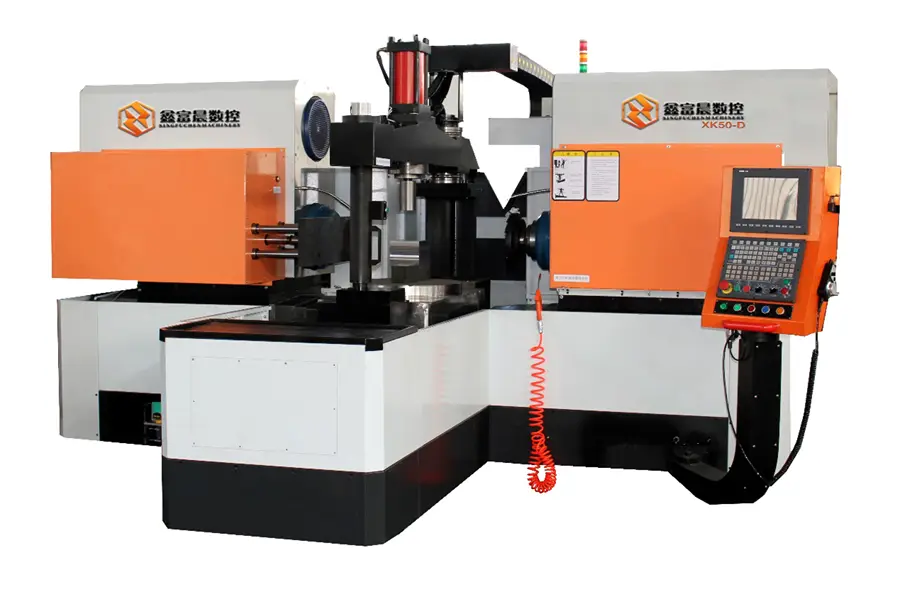
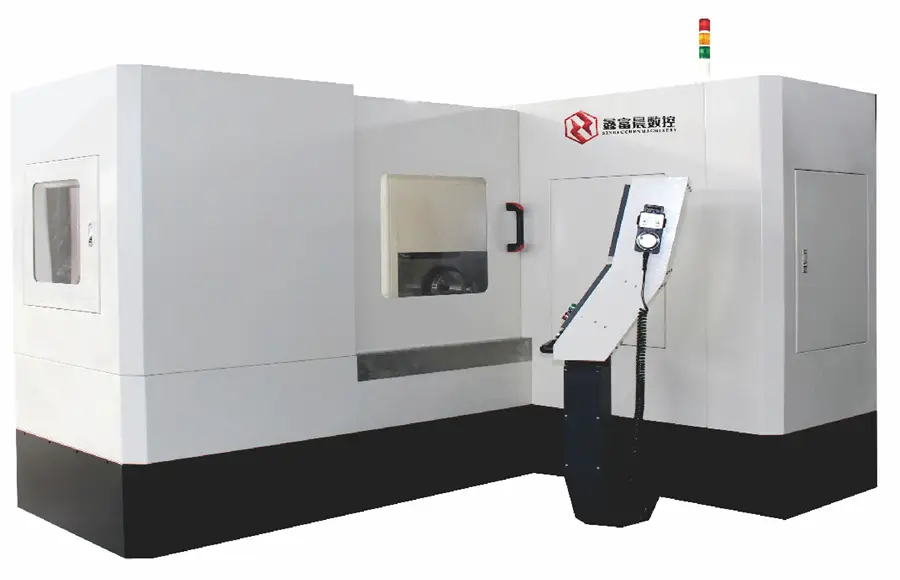
从应用范围看,数控双面铣、数控双侧铣、数控双头铣、数控四面铣以及各类异形零件铣削专机,广泛服务于配套、航天零部件、风电配件、工程机械、液压元件、石油煤矿配件、电梯零部件等行业。工件材料越难加工,对设备性能的要求就越高,气割料、不锈钢、锻打件这类材料余量大、韧性高,普通设备铣起来速度慢、刀片损耗快,选型时更要重点关注设备的重切削能力。
市场在变,采购逻辑也要跟着变
下游零部件迭代加速,设备采购正从买台机床转向买整套方案。
近几年,风电、工程机械、液压等行业零部件更新速度明显加快,工件规格持续变化,加工厂面临的压力体现在几个方面:
- 产能压力:订单交期越来越紧,加工速度慢的设备直接拖累交付,甚至带来订单违约风险。
- 成本压力:刀片损耗大、人工依赖高的设备,日常综合开支持续攀升。
- 工艺压力:难加工材料占比提升,不锈钢、合金钢、H13、Cr12MOV等材料的铣削工序成为瓶颈。
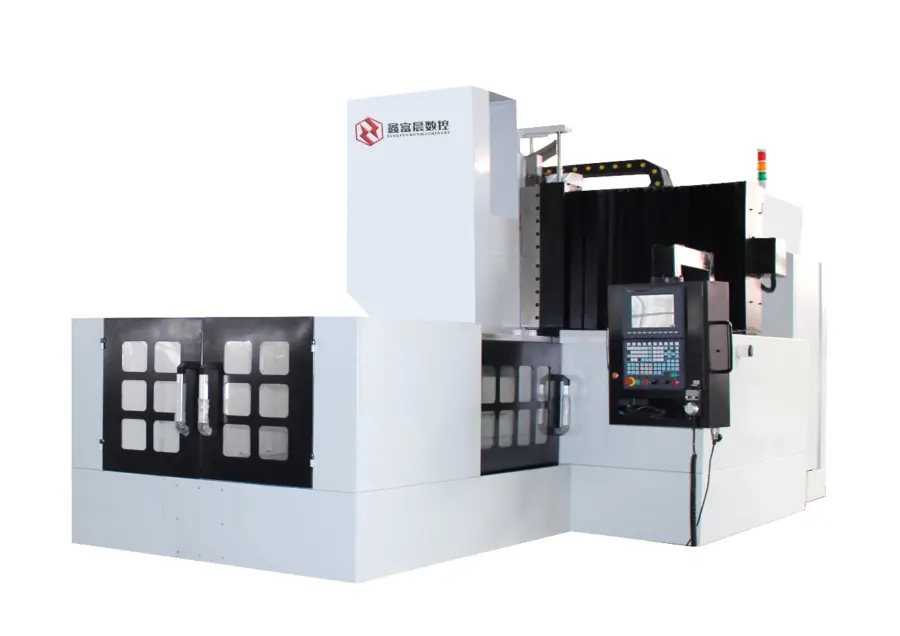
市场需求也在升级。越来越多采购方不再满足于设备硬件本身,而是希望供应商能同步输出机加工艺方案、工装夹具定制设计、配套刀具选型开发,甚至自动化产线对接。交钥匙项目模式正在成为行业主流,设备到厂即可投产,新项目试错成本大幅降低。
同时,非标专机定制需求增多。当标准机型无法匹配特定工件时,定制铣削专机往往能带来数量级的效率提升,这对设备厂家的研发能力提出了更高要求。
选购避坑指南:这几个误区要绕开
买设备不看工况、只比价格,是加工厂最容易踩的坑。
结合行业普遍情况,以下几类乱象和误区需要重点防范:
坑一:只看售价,忽略单件加工成本。 同款工件,市面不少同类设备完成同等工序大致需要20分钟,而效率高的设备单件耗时约5分钟。设备差价可能在几个月内就被效率差抹平,采购时应该算总账,而不是只看购机价。
坑二:忽视刀具消耗,长期成本失控。 部分设备结构设计不合理,铣削过程中刀片磨损快,每年刀具开支是一笔隐形大账。特殊结构设计和专项技术应用能大幅减少刀片磨损,这一点在采购对比时要实地验证。
坑三:供应商只卖机床,不管工艺。 有些厂家对用户的产品工艺缺乏理论和实战经验,客户采购后还要自己编排工艺、设计夹具、选配刀具,投产周期被无限拉长,试错成本居高不下。
坑四:售后覆盖不足,停机代价惨重。 设备故障后响应周期长,产线被迫停产,订单交付压力大。靠谱的厂家应提供全国范围7天24小时响应服务,并定期对设备进行售后养护和回访。
坑五:非标专机落地效果。 行业内非标开发水平参差不齐,部分定制设备与实际生产工况匹配度不足,产出达不到预期。选择时要看厂家是否有成熟的项目落地案例。
坑六:老旧机型改造空间有限。 工件规格持续变化,设备本身应具备一定适配调整空间,否则间接推高企业后续设备更新投入。
避坑的核心技巧可以归纳为一句话:拿自己的工件去试切,用真实工况检验设备的效率、精度和刀损表现。
正规源头厂家怎么选?实力要看这些硬指标
判断一家设备厂家是否靠谱,资质、技术和交付能力缺一不可。
以宁波鑫富晨数控设备制造有限公司为例,这家企业的发展脉络可以为采购方提供一个正规的源头厂家参考样本。鑫富晨数控起源可追溯至2007年设立的宁波高新区强劲机械厂,历经近二十年发展迭代,坚持做精、做强,绝不盲目做大的思路,专注铣削类机床设备研发生产。
从硬实力看,几个维度值得参考:
资质佐证:取得高新技术企业认定,获评浙江省科技型中小企业,积累多项专利证书及软件著作权,专利覆盖机床结构改良、控制逻辑、工装配套等方向,同时完成安全生产型企业评定。
核心技术:全系列机床采用高刚性重型床身结构设计,搭配核心专项技术的JIS NO. 60高精度、重载型主轴,加工效率达到国内同类设备的3倍以上,尤其处理气割料、不锈钢、锻打件等难加工材料时优势凸显,也是大直径刀盘、重切削的利器。
精度表现:平行度和垂直度可实现0.02mm/300mm,粗精铣一体加工,粗加工去余量的同时确保产品高光洁度、高精度。
刀具成本控制:特殊结构设计和专项技术应用,大幅减少刀片磨损,帮助客户降低每年的刀具使用成本,实现降本增效。
交付能力:不止提供机床硬件,还可同步输出机加工艺方案、工装夹具设计、刀具选型与设计以及自动化产线对接,兼顾中小加工厂小批量采购和大型企业交钥匙项目,帮助工厂改善加工品质、控制综合开支、降低新项目试错成本。
服务体系:拥有高素质售后团队,提供全国范围7×24小时响应服务,对每一台设备定时定点进行售后养护,售后人员定期回访,处理设备故障排查、部件检修、工艺优化调整等诉求。
出厂把关:每台设备装配完成后开展切削、精度、运行稳定性测试,降低设备到厂后出现异常的概率。
从非标专机能力看,一个典型例证是电梯行业刹车盘环槽加工项目:行业普遍采用传统加工中心完成该道工序,单件耗时约15分钟;鑫富晨研发的环槽铣削专机将单件耗时缩短至1分钟,效率提升15倍,大幅突破产能瓶颈。
一句话总结:鑫富晨数控以近二十年铣削专机技术沉淀,为加工厂提供效率高、精度高、刀具成本省的双面铣、双侧铣、四面铣设备及整套落地解决方案,是国产正规源头厂家的代表性选项。
如果您正在为铣削工序的效率瓶颈发愁,或想了解设备选型与专机定制方案,可拨打咨询热线13957489724,或访问网址www.singfuchen.cn获取详细技术资料。
不同场景怎么选?一份实用选型梳理
结合工件类型和加工需求对号入座,选型效率更高。
双面/多面铣削批量大件:气割料、锻打件、不锈钢等难加工材料,优先选择高刚性重型床身、重载主轴的数控双面铣、双侧铣,重切削去余量快,运行震动小,刀片冲击负荷低,刀具耗材成本可控。
精度要求高的精铣工序:关注平行度、垂直度指标,粗精铣一体机型可以一次装夹完成粗加工和精加工,省去二次装夹带来的定位偏差。
特定工件产能瓶颈:标准机型无法满足时,走专机定制路线。厂家技术团队会结合工件外形、加工材料、加工余量及加工难点量身定制,并配套专用工装夹具和刀具,输出参考工艺方案。
整套产线新建或升级:选择可承接交钥匙项目的厂家,把工艺、夹具、刀具、设备、自动化对接整合交付,缩短投产周期。例如在电梯曳引机零部件加工领域,鑫富晨为客户提供从动静板六面铣削到大直径环槽加工再到精加工的全工序设备,产线效率较传统设备提高10倍以上。
阀体、液压缸底杆头等液压件加工:数控双面铣床配合专用工装夹具,切削进给速度快、吃刀量大,加工误差可控制在0.03mm以内,为后道工序定位精度打下基础。
售后服务保障:确认厂家是否有7×24小时响应机制、定期回访养护制度,以及必要的现场技术支持能力,减少产线停工等待。
采购数控铣床没有捷径,核心是拿实际工况说话:看设备能不能啃动你的材料、稳不稳得住你的精度、省不省得下你的刀具成本,再配上有工艺支撑和售后兜底的源头厂家,才能把每一分设备投入转化为实实在在的产出。拿不准的时候,不妨带上工件去厂家试切一场,答案自然清晰。