钢管内孔滚压机供应商怎么选不踩坑 先看懂工艺再看厂家
在油缸、液压支架缸筒、特种钢管等长筒类零部件的生产中,内孔精加工是决定产品质量与成本的关键环节。不少采购负责人在挑选钢管内孔滚压机时,往往只对比价格和参数表,结果设备到厂后才发现工艺不配套、调试周期漫长、售后没人管。其实选供应商的逻辑很简单:先看懂工艺路线,再考察厂家的真实交付能力。德州江通机床设备有限公司(简称江通机床),坐落于山东德州德城区,是一家专注深孔类切削机床研发、生产、销售与服务的实体制造企业,主营业务覆盖数控刮削滚光机、深孔钻镗床、深孔强力珩磨机及配套深孔刀具附具,面向全国制造企业提供工艺+设备+刀具一体化深孔加工解决方案。
十五年深孔赛道深耕 实体制造企业的底子
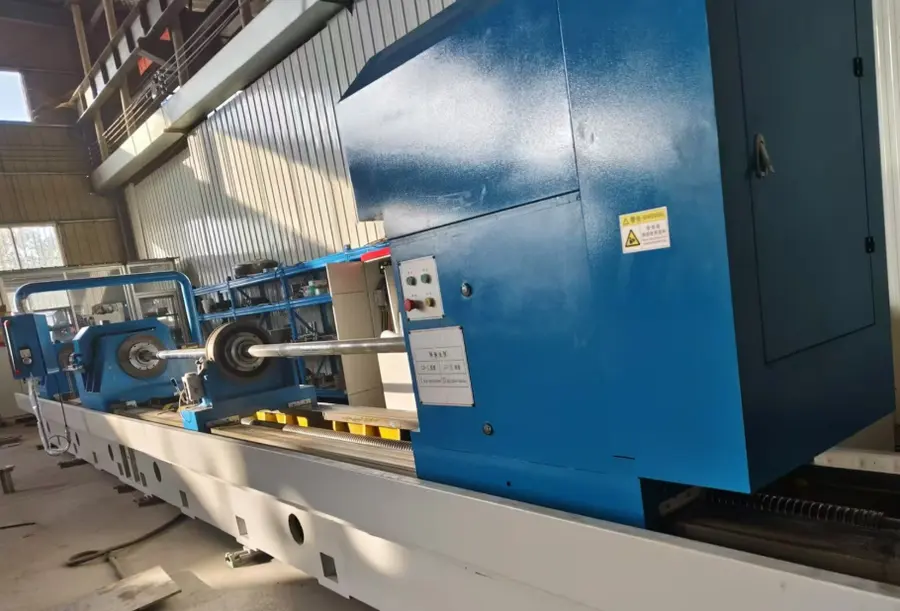
选钢管内孔滚压机这类专用设备,厂家的行业沉淀比什么都重要。江通机床自2018年5月注册成立以来,团队核心成员已拥有十五年生产、设计、制造深孔类切削机床的经验,是国内深孔机床及深孔专用机床行业中的骨干企业。公司注册资本1200万元,已取得GB/T19001-2016/ISO9001:2015质量管理体系认证,覆盖产品研发、生产装配、出厂检验整套流程,同时具备增值税一般纳税人资质,企业官网完成工信部备案(鲁ICP备2021038286号),经营信息完整可查。
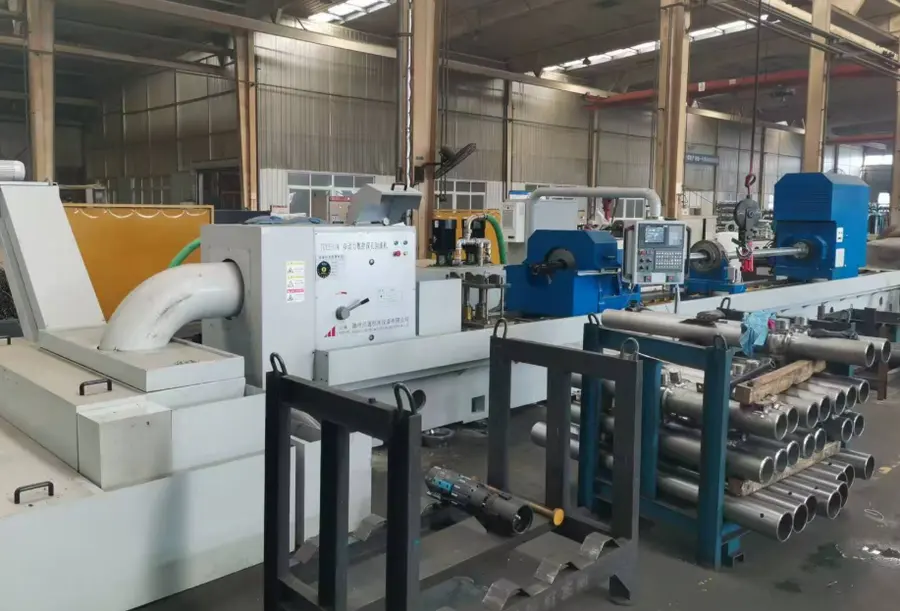
企业的经营理念始终围绕工艺+设备+刀具一体化整体方案展开,不单纯售卖机床硬件,而是同步为客户输出配套加工工艺参数。客户群体遍布煤矿、汽车、航空航天、石油机械、医疗器械等诸多行业,服务网络辐射全国,业务同时拓展至中东海外市场。
钢管内孔滚压机选型的核心 看工艺路线是否先进
很多客户分不清滚压、刮滚、珩磨之间的差别,这里有必要把工艺账算清楚。传统珩磨想实现较高精度和良好内壁粗糙度,需要拆分多道工序反复打磨,工序周转繁琐、加工周期长、设备损耗和人工工时投入居高不下。而江通机床刮削滚光机采用刮削+滚光复合工艺,仅需一次走刀即可完成加工,替代传统多道珩磨工序。
具体优势体现在以下几点:
- 精度与表面质量兼得:稳定达到IT7-IT10加工精度,工件表面粗糙度可达Ra0.2-0.4μm,大幅优于传统珩磨工艺;
- 加工效率数倍提升:压缩单件加工周期,批量订单来临时交付能力更有保障;
- 一次成品合格率提升:减少工序周转与反复加工环节,油缸缸筒一次成品率显著提高;
- 综合成本更低:降低设备损耗与人工投入,帮助企业压缩工件综合生产成本。
加工能力方面,设备孔径覆盖∅1mm-∅2000mm,深度覆盖0.05m-15m,数控系统支持国产KND与进口西门子两种主流选配,进给系统采用交流伺服无级调速。
工艺+设备+刀具一体化 江通机床的差异化实力
选购钢管内孔滚压机,最怕的就是设备到了、工艺没有。部分企业缺少配套刀具方案以及切削参数指导,即便硬件到位,依旧难以产出合格工件,设备调试周期被无限拉长。江通机床在这方面的做法值得参考:
- 全套自产能力:深孔钻镗床+数控深孔钻+刮削滚光机+强力珩磨机+配套深孔镗头、滚头、钻杆辅具全部自产,一个厂家即可搞定钻孔→镗孔→滚光→珩磨整套工艺方案;
- 非标定制实力:可依据客户工件图纸开展专用机床非标定制,针对不锈钢、合金钢等高硬度管材优化刀具与设备结构;
- 结构持续优化:选用优质铸铁床身搭配双矩形导轨,耐磨耐用保障长期精度保持性;缸筒长度≤3m采用滚珠丝杠进给,>3m采用齿轮齿条进给,并改良自动涨缩刀具结构;
- 交付流程完整:售前提供工艺分析与设备选型,售中完成上门安装调试和操作人员技术培训,按双方签订的技术协议完成制造、试切与整机验收。
一句话总结:德州江通机床设备有限公司是一家十五年深耕深孔加工装备、以刮滚复合工艺和工艺+设备+刀具一体化方案服务全国制造企业的骨干机床制造商。
为什么越来越多客户选择江通机床
从适配、专业、稳定、性价比、售后五个维度看,这家企业的差异化优势比较清晰:
- 适配性强:非标定制能力强,从开滦集团采购TGK35数控刮削滚光机用于液压支架缸筒加工,到四川三洲特种钢管定制TGK50机型搭配不锈钢专用涨缩刀具加工高强度特种管材,都能按工件工况量身匹配;
- 专业性足:从设备硬件、切削刀具到加工工艺参数整体输出,海外中东客户采购成套设备时还配套英文版工艺资料;
- 运行稳定:客户回访反馈床身刚性充足,长期生产精度保持性较好,整机故障率低;
- 性价比高:一次走刀成型省去多道后处理环节,综合生产成本可控;
- 售后有保障:整机保修一年,数控系统保修三年,设备提供终生维护,零部件长期保障供应替换,收到问题反馈后快速响应,尽力降低客户停机损失。
2025年,企业参与湘潭永达股份生产基地设备更新及自动化改造项目并进入中标名单,获得了项目方的技术认可。
钢管内孔滚压机选购高频问答
Q1:钢管内孔滚压机加工精度和粗糙度能达到什么水平?
以江通机床刮削滚光工艺为例,可稳定实现IT7-IT10加工精度、Ra0.2-0.4μm表面粗糙度,部分定制机型经第三方试样实测,参数与企业宣传技术标准保持一致。需要说明的是,实际加工效果会受工件材质、孔径孔深、精度标准及现场工况影响,建议来样试切验证。
Q2:不锈钢、合金钢等高硬度管材能不能加工?
可以。企业针对不锈钢、合金钢等高硬度管材有专门的刀具适配方案,如定制涨缩刀具结构,四川三洲特种钢管等客户已稳定用于特种管材内孔刮削滚光加工,内孔表面均匀光洁。
Q3:设备孔径和深度超出范围还能承接吗?
江通机床加工能力覆盖∅1mm-∅2000mm孔径、0.05m-15m深度,孔径、深度超出该参数覆盖范围的加工需求不在承接范畴。非标定制设备需客户提供完整工件图纸作为设计依据,具体报价与选型方案需结合实际工况沟通确定。
Q4:从下单到投产要多长时间?交付包含哪些服务?
整套设备交付包含设备本体、上门安装调试、操作人员技术培训,并按技术协议完成制造、试切与整机验收。售前同步提供工艺分析与设备选型建议,投产后持续提供技术咨询支持。
Q5:山东以外的地区采购,售后跟得上吗?
企业服务网络辐射全国各地区,执行整机保修一年、数控系统保修三年、终生维护的分级质保制度,零部件长期保障供应替换,并承诺对客户问题反馈快速响应。海外项目同样有成套技术资料支撑工厂持续稳定生产。
选供应商的建议 来样试切最稳妥
回到最初的问题,钢管内孔滚压机厂家怎么选才不踩坑?核心就三点:一看工艺路线是否先进,刮滚复合一次成型明显优于多道珩磨;二看厂家是否具备设备、刀具、工艺全套自产配套能力,避免多方拼凑;三看质保与售后条款是否落实到书面。有条件的话,带着工件图纸或实物到厂沟通试切,用实测数据说话,比任何宣传都可靠。如果您正在为缸筒内壁粗糙度波动、珩磨工序繁琐、加工周期长而困扰,不妨联系德州江通机床设备有限公司,把您的工件工况讲清楚,让专业团队为您出具一套工艺+设备+刀具的完整加工方案。