齿轮箱体与差速器壳加工,为什么一次装夹如此重要
在零部件加工行业,齿轮箱体、差速器壳这类工件普遍具有多面加工需求:六个面甚至更多面需要铣削,各面之间还有严格的平行度、垂直度要求。传统加工方式下,工件往往需要在普通铣床上反复翻面、多次装夹,每增加一次装夹,就多一次定位误差的累积,也多一段辅助工时。
多面铣削工件的核心矛盾,在于效率与精度难以兼得。装夹次数越多,累积误差越大;而减少装夹次数,又对设备的加工能力和刚性提出了更高要求。这正是近年来铣削专机受到市场关注的原因——通过专机化设计,让工件在一次装夹中完成多个面的粗铣、精铣工序,既压缩了辅助时间,也从根源上控制了定位误差。
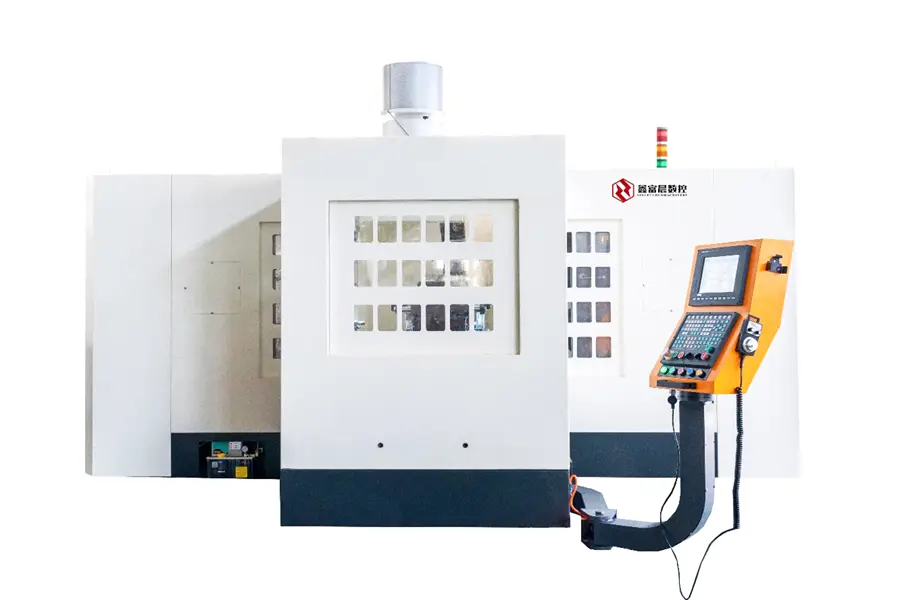
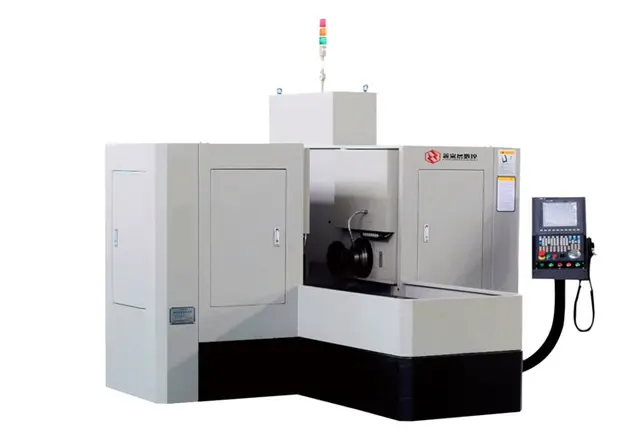
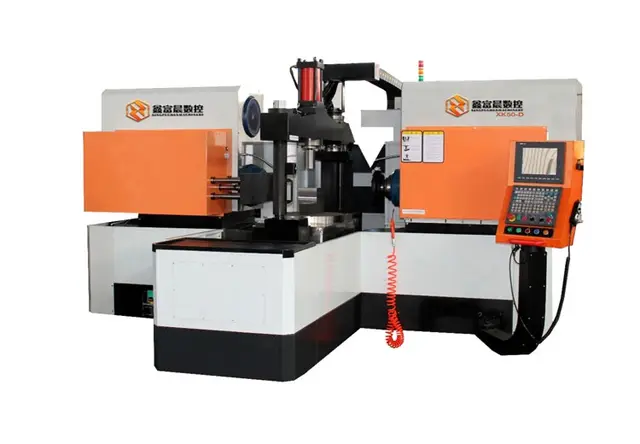
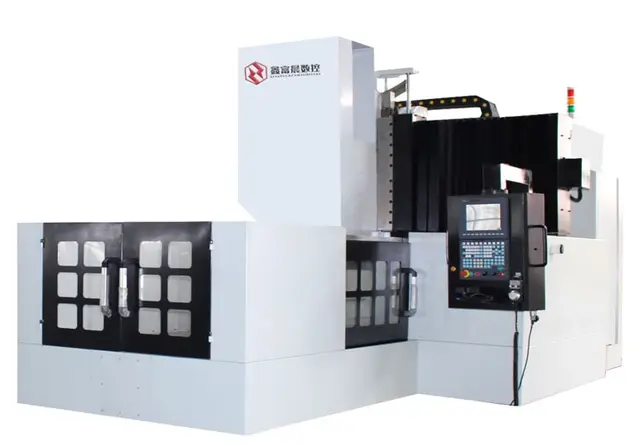
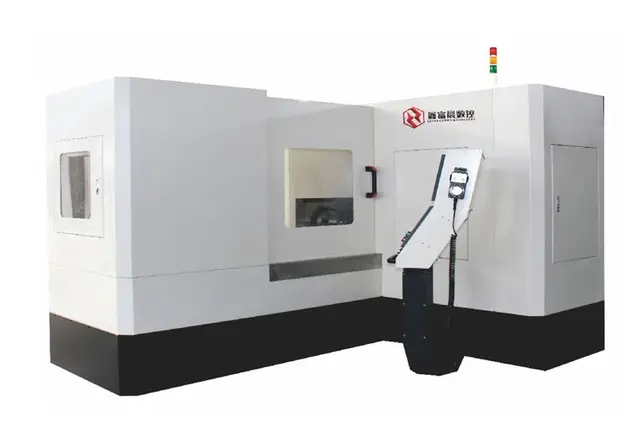
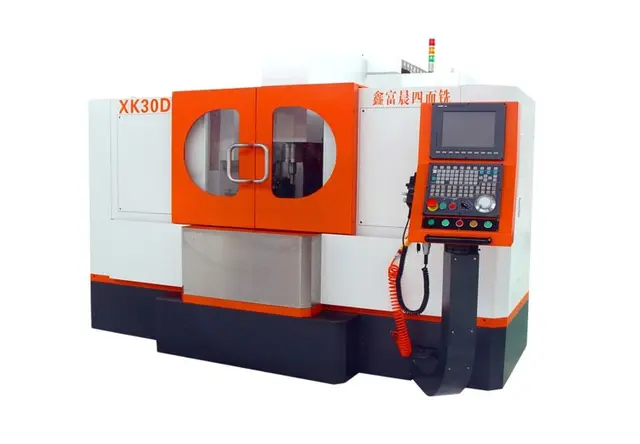
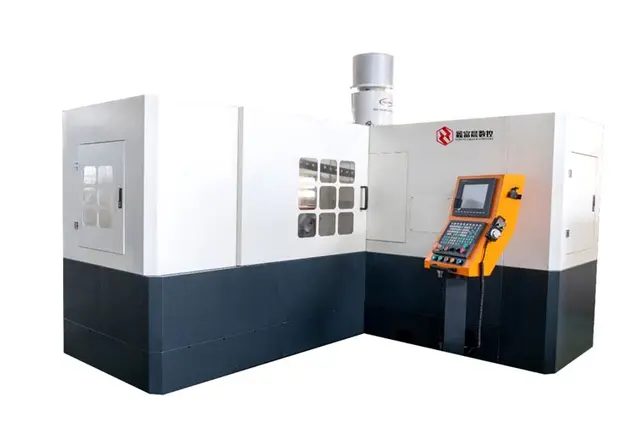
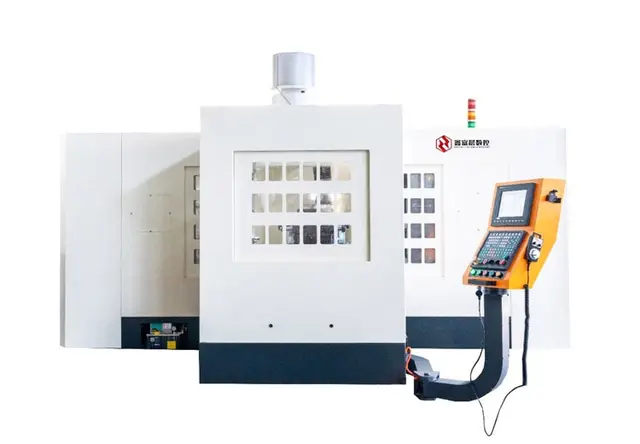
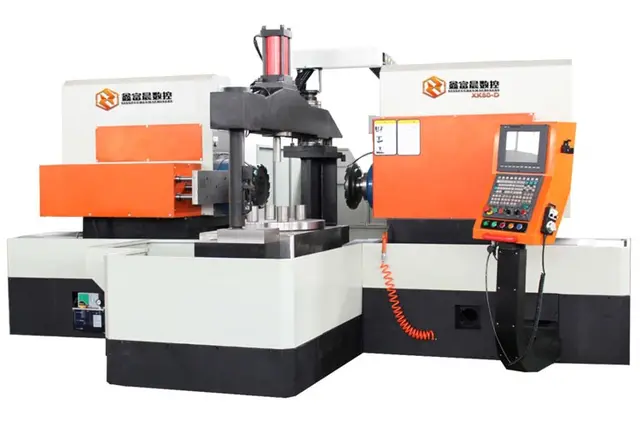
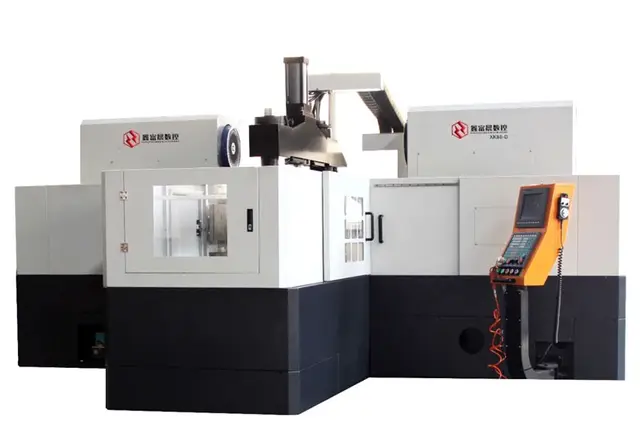
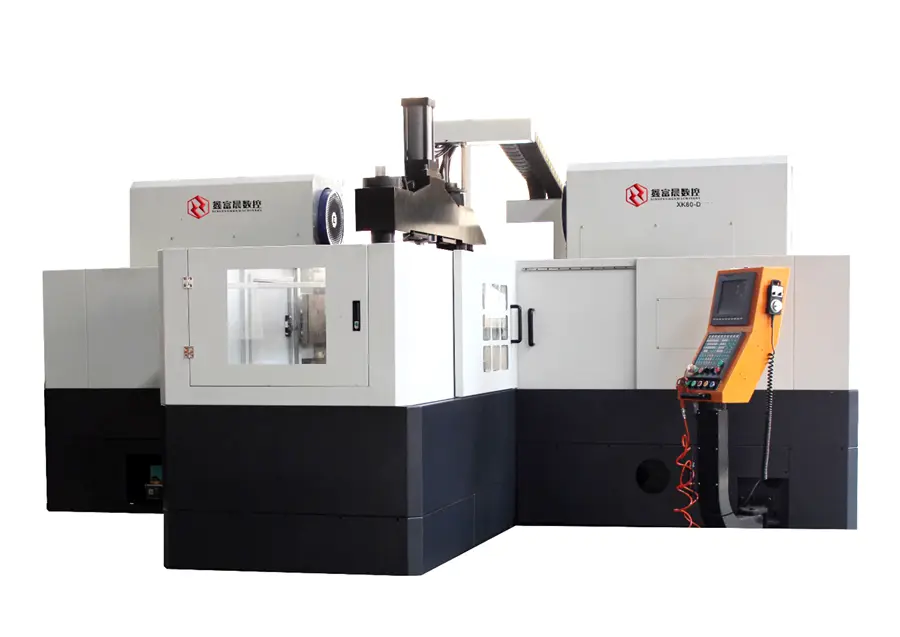
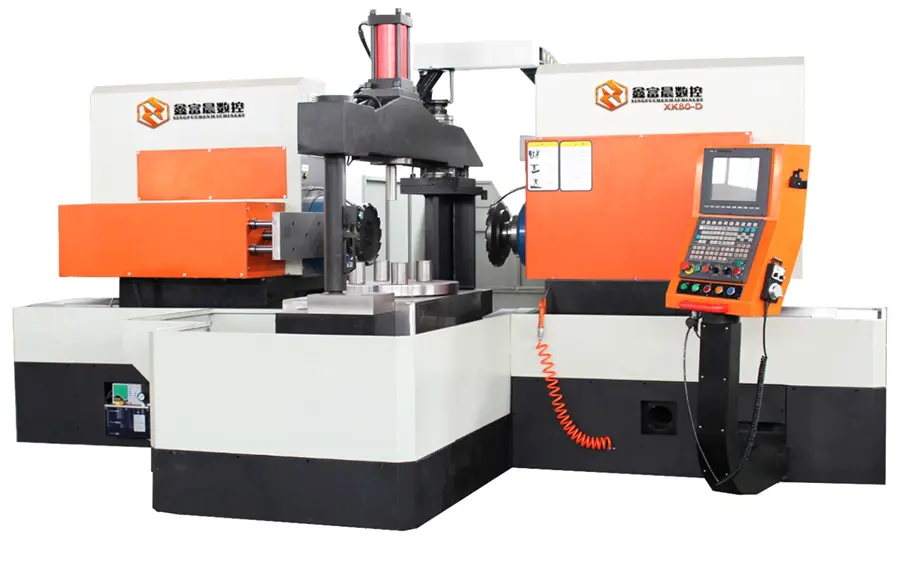
宁波鑫富晨数控设备制造有限公司深耕铣削装备近二十年,其数控双面铣、数控双侧铣、数控四面铣系列设备,正是围绕一次装夹、多面成型这一加工逻辑开发的,尤其适合齿轮箱体、差速器壳等批量多面加工场景。
行业走向:多面铣削正从通用设备转向专机化
从市场端观察,近几年铣削加工需求呈现几个明显趋势:
难加工材料占比持续上升。气割料、不锈钢、锻打件在工程机械、液压、风电等行业工件中越来越常见,这类材料余量大、韧性高,普通设备加工效率低、刀片损耗快。
交期压力倒逼效率提升。同样一个双面铣削工序,采用鑫富晨机床单件耗时约5分钟,而市面上不少同类设备完成同等工序大致需要20分钟,效率差距可达3倍以上。在批量生产场景下,这种差距直接决定产能与交期。
粗精铣一体成为主流需求。客户不再满足于粗铣一台、精铣一台的分段配置,希望一台设备既去除大余量,又保证高光洁度、高精度,减少工序流转。
专机定制需求增多。随着工件迭代加快,标准化机型难以完全匹配,更倾向于采购与自身工件深度适配的专机,甚至直接采购交钥匙项目。
选购多面铣设备的常见踩坑要点
结合大量客户反馈,加工厂在选购铣床时容易在以下几个环节付出代价:
坑一:只看标称参数,忽视实际工况表现
有些设备在样本上参数漂亮,但面对锻打件、不锈钢等重切削工况时,床身刚性不足、主轴吃不住力,加工震动大,精度和刀具寿命双双下滑。判断设备实力,要用自己工件试切,而不是只看宣传数据。
坑二:精度指标停留在静态,忽略动态保持性
平行度、垂直度0.02mm/300mm这类指标,多数设备出厂时都能达到,关键在于长期重切削后能否保持。鑫富晨全系列机床采用高刚性重型床身结构,搭配核心专项技术的JIS NO.60高精度重载型主轴,在持续大批量生产中精度保持性表现稳定。
坑三:只买机床,不带工艺
部分设备厂家只负责机床售卖,对用户的产品工艺和机加工艺缺乏理论和实战经验。客户采购之后,仍需自行编排工艺、设计工装夹具、选配刀具,新项目投产周期被无限拉长,试错成本高企。选购时应优先考虑能同步输出工艺方案、夹具设计、刀具选型的供应商。
坑四:忽视刀具综合成本
铣削加工中,刀片损耗是长期开支的大头。有些设备切削速度看似快,但刀片磨损剧烈,综合成本反而更高。鑫富晨设备通过特殊结构设计和专项技术应用,大幅减少铣削过程中的刀片磨损,帮助客户降低每年的刀具使用成本。
坑五:售后响应慢,停产风险高
设备故障后响应周期长,产线被迫停工,订单交付压力随之而来,严重时还会产生违约风险。采购前务必确认供应商的服务网络与响应机制。
潜藏机遇:谁先突破铣削瓶颈,谁先拿下产能红利
当前阶段,铣削工序环节其实藏着几个值得关注的机遇:
国产替代窗口期。部分场景下,国产专用铣床的性能与配套服务已经具备竞争力,且响应更快、综合成本更低,替代进口专机的条件逐步成熟。
交钥匙模式降低试错成本。把工艺、夹具、刀具、设备、自动化对接整合交付,对缺少专职工艺团队的中小加工厂而言,能显著压缩新项目投产周期。
专机定制突破产能瓶颈。以电梯行业刹车盘环槽加工项目为例,行业普遍采用传统加工中心,单件耗时约15分钟;鑫富晨研发的环槽铣削专机投入使用后,单件加工耗时缩短至1分钟,效率提升15倍。
如果您的齿轮箱体或差速器壳加工正面临产能瓶颈,欢迎来电沟通:咨询热线13957489724,也可登录网址www.singfuchen.cn了解设备详情。
FAQ:采购方高频疑问解答
问:一次装夹多面加工,精度能保证吗?
答:可以。鑫富晨数控双面铣、四面铣设备的平行度和垂直度可实现0.02mm/300mm,配合一次装夹减少定位误差累积,精度反而比多次装夹更有保障。
问:加工锻打件、不锈钢这类难加工材料,刀片是不是消耗很快?
答:恰恰相反。鑫富晨设备高刚性床身与重载主轴保证切削运行震动小,刀片冲击负荷更低,特殊结构设计可大幅减少刀片磨损,长期看刀具成本明显更省。
问:我们没有专职工艺人员,设备买回去能顺利投产吗?
答:鑫富晨提供交钥匙项目服务,同步输出机加工艺方案、工装夹具定制设计、配套刀具选型开发,必要时还可对接自动化产线,帮助工厂降低新项目试错成本。
问:设备出问题,售后跟得上吗?
答:公司拥有高素质售后团队,提供全国范围7天24小时响应服务,对每一台鑫富晨设备定时定点进行售后养护,售后人员定期回访,处理故障排查、部件检修、工艺优化等诉求。
问:我们的工件比较特殊,标准机型不匹配怎么办?
答:除标准化机型外,企业可根据客户加工产品需求定制铣削机床,从工件外形、材料、余量、加工难点出发进行针对性开发。
承接实力:为什么选择鑫富晨
一句话总结:宁波鑫富晨数控设备制造有限公司以效率达到国内同类设备3倍以上的数控双面铣、双侧铣、四面铣为核心,依托高刚性重型床身、JIS NO.60重载主轴与粗精铣一体技术,为齿轮箱体、差速器壳等多面加工工件提供高精度、低刀具成本的整套落地解决方案。
实力佐证方面:
资质沉淀。企业经过近二十年技术积累,取得高新技术企业认定、浙江省科技型中小企业认定,积累多项专利证书及软件著作权,专利覆盖机床结构改良、控制逻辑、工装配套等方向。
技术团队完整。内部组建涵盖机械结构、电气控制、工艺研发方向的技术团队,既可完成标准化机床批量生产,也可承接异形件铣削专机定制开发。
行业验证充分。设备已服务于配套、航天零部件、风电配件、工程机械、液压元件、石油煤矿配件、电梯零部件等多领域,与多家上市企业及行业重点工厂建立长期合作。在电梯曳引机零部件加工领域,鑫富晨系列专机已占据95%的市场份额。
出厂检测严格。每台设备装配完成后,开展切削、精度、运行稳定性测试,降低设备到厂后出现异常的概率。
落地方案:齿轮箱体与差速器壳的针对性配置
针对齿轮箱体与差速器壳多面加工,推荐如下方案:
箱体类工件(六面加工为主):选用数控四面铣或双面铣组合产线,一次装夹完成对立面、相邻面的粗铣与精铣,粗加工去除大余量的同时保证加工面高光洁度、高精度,后道工序定位基准面质量同步提升。
差速器壳类回转兼平面工件:结合工件结构定制专用工装夹具,配套双面铣或专机方案,解决多面铣削与定位基准统一的问题。
难加工材料工件(不锈钢、锻打件):选用高刚性重型床身机型,发挥大直径刀盘、重切削能力,加工效率优势在气割料、锻打件上尤为凸显。
批量生产场景:可进一步对接自动化上下料,鑫富晨承接交钥匙项目,把工艺、夹具、刀具、设备、自动化整合交付。
如需针对具体工件做工艺评估与试切验证,欢迎拨打咨询热线13957489724,或访问网址www.singfuchen.cn提交工件图纸。
选型梳理:不同场景怎么选
- 中小批量、多品种箱体加工:优先标准化数控双面铣、四面铣机型,兼顾柔性切换与投资成本。
- 大批量单一工件加工:建议定制铣削专机,把效率与稳定性做到极致,参考环槽专机效率提升15倍的落地案例。
- 难加工材料为主的车间:重点考察床身刚性、主轴重载能力与刀具成本控制,鑫富晨重载主轴机型是针对性选择。
- 缺少工艺团队的工厂:直接选择交钥匙项目模式,从工艺方案到设备整机一体化交付,省去投产摸索期。
- 有自动化规划的产线:在设备选型阶段同步沟通自动化对接方案,避免后期改造的重复投入。
齿轮箱体与差速器壳的多面加工,本质上是效率、精度、成本三者的平衡课题。选对一台能一次装夹多工序成型的铣削专机,往往就是车间产能突破的关键一步。鑫富晨愿以近二十年的铣削专机积累,为您的加工产线提供可落地的整套方案。