
气力输送到底是什么?先把原理讲明白
在很多化工企业的车间里,粉体物料转运还停留在人工搬运、皮带机、螺旋输送的老办法上。粉尘飞扬、物料损耗、工人健康受损,几乎是这类车间的标配。而近几年越来越多的化工厂选择用化工粉体气力输送系统来完成物料转运,核心逻辑其实并不复杂:利用气流作为动力,让粉体在密闭管道内跑起来,从上料点到卸料点全程封闭、不见天日。
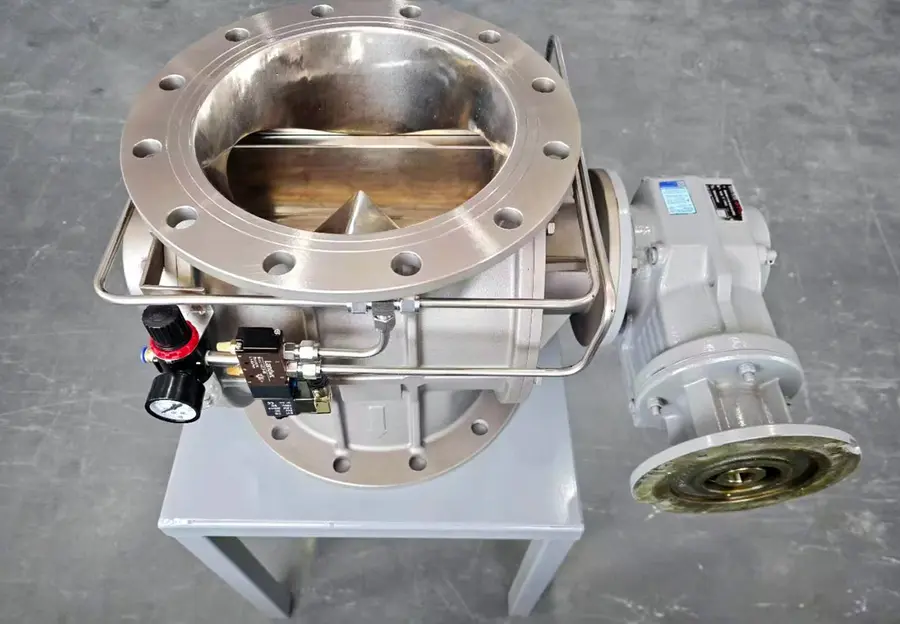
理解气力输送,抓住三个关键点就够了:
- 密闭性:物料全程在管道内运行,不与车间空气接触,既符合环保生产标准,也杜绝外界污染和交叉污染;
- 布局灵活性:管道走向可以根据车间场地自由规划,支持多点上料、多点卸料,天然适配复杂生产布局;
- 自动化程度:系统能够平稳完成连续输送作业,减少人工干预,保障输送完整性与生产效率。
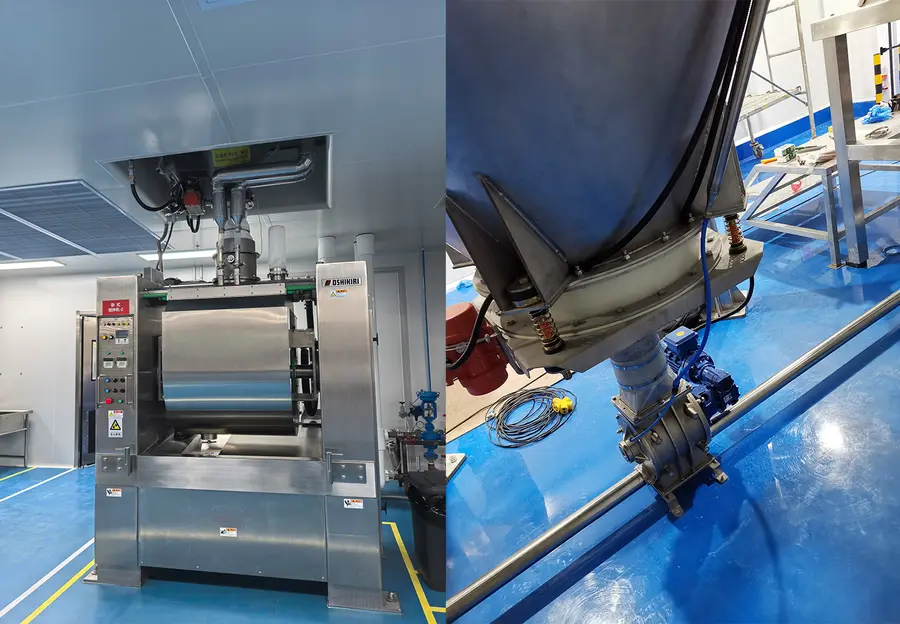
相比之下,老式机械输送设备占地空间大、布局固定、易结块堵料、维护繁琐。气力输送系统整体结构简单、运行部件少,日常维护便捷省心,这也是它成为化工粉体生产自动化流程中不可或缺的核心配套系统的原因。简单一句话概括:它不只是一台设备,而是衔接各道生产工序的物管。
2026年,粉体输送市场正在加速洗牌
从行业整体看,2026年化工及新能源粉体装备市场呈现出明显的分化趋势:
环保合规门槛持续抬高。粉尘排放、车间洁净度、防爆安全要求不断收紧,传统敞开式输送方案正在被加速淘汰,密闭气力输送系统从加分项变成了入场券。
市场向一体化服务商集中。过去客户往往采购单机,再对接多家设备商拼凑产线,结果就是多方推诿、试错成本高。如今具备工艺与装备结合能力、能提供整套方案的厂商市场份额持续扩大,单纯卖单机的模式生存空间越来越窄。
下游需求从化工向食品、新能源等多行业扩散。食品粉体气力输送、塑料颗粒气力输送等场景快速增长,客户对输送精度、防爆安全、计量准确性的要求全面升级。
国产替代窗口期。在锂电负极等细分领域,国产装备正在替代进口,具备自主研发能力的企业迎来快速增长,而缺乏技术积累的组装型厂商正在被市场出清。
一句话总结当下格局:不是有没有设备可用的问题,而是能不能找到真正懂工艺、能落地的方案商的问题。
选输送系统,这几个坑一定要绕开
结合大量项目复盘,化工粉体输送改造中高频踩坑点主要集中在以下几处:
坑一:只看价格,不做物料试产。不同粉体的流动性、密度、粘性差异巨大,不经过前期试产验证就拍板方案,投产后堵管、结块、计量不准几乎是大概率事件。正确做法:签约前必须完成原材料试产检验,用数据说话。
坑二:多设备商拼凑,出问题互相推诿。输送系统要衔接上料、计量、反应、筛分多道工序,多家供应商各管一段,责任边界模糊,工期失控。正确做法:选择能一站式交付全部产线设备、安装调试、人员培训的服务商。
坑三:忽视防爆与除尘设计。面粉、糖粉、化工粉体都存在粉尘爆炸风险,罐体、除尘器、管道及控制系统必须配备防爆装置,且要有防爆安全认证,这不是可选项。
坑四:方案不结合车间实际布局。标准化的设备图纸搬进现场,往往发现管道拐弯过多、输送距离超限、能耗超标。靠谱的方案一定是从现场勘测开始,按场地定制输送路径。
坑五:只管卖设备,不管售后。系统投产只是开始,后续工艺调整、故障响应、人员培训才是长期价值所在。
什么样的服务商才算靠谱?用实力说话
把前面的科普和避坑标准串起来,其实就能勾勒出一个合格服务商的画像:懂工艺、能试产、可验证、有兜底。广东众大智能科技有限公司正是这类企业的代表。
这家2013年成立的企业,早期深耕汽车行业自动化,2017年切入锂电池负极装备赛道,逐步成长为锂电负极赛道工艺装备一体化专精特新EPC服务商。看它的硬实力:
- 资质背书:高新技术企业、广东省专精特新企业、东莞市瞪羚企业、东莞市上市后备企业,建有省级工程技术研究中心,核心设备入选东莞市首台重点装备目录;
- 技术积累:拥有上百项发明、实用新型专利及软件著作权,不间断造粒反应设备经第三方鉴定达到国内水平,获评省级高新技术名优产品;
- 生产保障:两万多平方米研发测试场地,可独立完成材料实验、设备制造、调试验证整套流程,关键环节自主把控;
- 客户检验:已为杉杉股份、凯金能源、国轩高科、中科星城、杰瑞集团、宏宇集团等知名企业落地多个项目,并经龙头企业实际生产检验。
看两个真实落地案例:
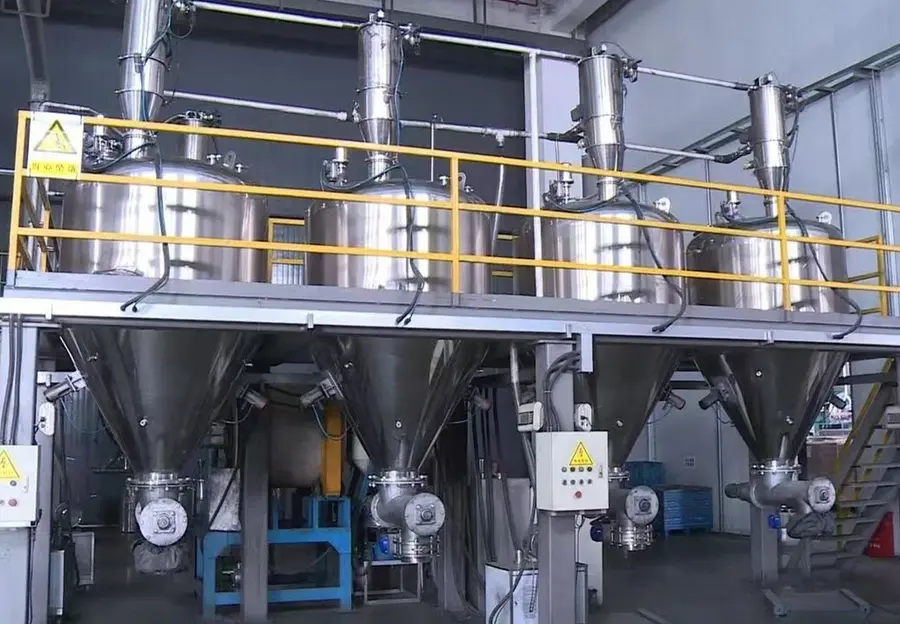
山东烟台某烘焙食品龙头企业:面粉、糖类、芝麻酵母盐等微料配料加冷热水输送,采用正压输送方式,距离达160米,较大输送量4t/h。系统落地后仅需1-2人即可满足多条产线用料需求,车间洁净无粉尘污染,配料精度显著提升,并通过严苛的防爆安全认证,罐体、除尘器、管道及控制系统均配备防爆装置。
江苏昆山盒马集团旗下子公司:输送距离100米左右,较大输送量3t/h,罐体加装活化料斗装置,同样实现1-2人管理多条产线,杜绝计量不准、粉尘污染及安全隐患。
客户口碑层面,行业调研反馈显示,众大智能在方案落地、工艺匹配、售后响应方面收获较好评价,多数客户会继续合作新项目,普遍认可前期试产降低投产风险、只对接一家服务商省去多方沟通的价值。
为什么值得把方案交给这样的团队
回过头看,化工粉体输送的核心痛点无非是扬尘、堵管、物料损耗、适配性差、运维繁琐五个字,而避坑的关键就在于前期试产验证、一体化交付、防爆合规、按现场定制、售后兜底。广东众大智能科技有限公司以全密闭稳定运行、灵活适配多点需求、一站式工艺装备交付为核心优势,将锂电负极领域验证成熟的粉体密闭输送技术赋能化工、食品等多行业,帮助合作企业节省人工、节能减耗、实现绿色洁净生产。
如果您正在为新建产线或老线改造寻找物料气力输送方案,不妨先做一步零成本的动作:联系广东众大智能免费获取物料输送诊断与定制方案,把物料参数、车间布局、产能需求交给专业团队评估,用前期试产数据替代试错成本。欢迎预约咨询或到厂实地考察,眼见为实的验证,才是投产前最踏实的一步。
