化工冷却器与烘干设备换热管焊接,为什么选对螺旋翅片管焊机这么难
在化工冷却器、烘干设备、余热回收系统的制造车间里,螺旋翅片管的焊接质量直接决定了整台设备的换热效率和使用寿命。但真正去市场上找一台合适的螺旋翅片管焊机时,很多采购和技术负责人都会发现:这件事远比想象中复杂。以下四个踩坑难题,几乎每个找螺旋翅片管焊机生产厂家的用户都遇到过。
踩坑一:焊合率看不见摸不着,隐性热阻让换热器实际效果
很多用户最担心的问题是:翅片焊上去了,但究竟焊得牢不牢、熔合得充分不充分?翅片与基管之间未熔合的区域,在热传导路径上表现为附加的接触热阻。焊着率低,未熔合部分存在的热阻会直接影响传热效果。这种影响在单根管上不易察觉,但装进换热器整体运行后,往往表现为实际换热量低于设计值,或者达到相同换热量需要更高的壁温、更大的换热面积。更麻烦的是,这种缺陷外观上很难检出,等客户投诉翅片松动时,返修成本已经成倍放大。
踩坑二:焊缝长期热循环后脱开,一根翅片管拖垮整台设备
化工冷却器和烘干设备长期处于反复热膨胀与收缩的工况,焊接不牢的翅片在热循环下焊缝可能逐步开裂,导致翅片与基管脱开。一旦发生,该区域换热能力基本丧失,且难以在设备运行中修复,往往需要更换整根翅片管。翅片管一旦装入换热器,更换的停机成本和人工成本远高于翅片管本身的制造成本——这也是为什么有经验的采购会把焊合率指标看作出厂检验之外、整个使用周期内焊缝保持完整的概率,而不是一个孤立的数字。
踩坑三:片距累积误差和几何精度不达标,穿管装配处处受阻
螺旋翅片管的片距如果出现累积偏差,局部翅片过密或过疏,会改变气流通道和换热分布:过密处容易积灰、增加烟气侧阻力,过疏处则换热面积不足。同时,基管直线度和端部垂直度超出公差,会给后续换热器的穿管、焊接和密封装配带来连锁困难。很多用户在通用焊机上换材料批次就要反复试调参数,批次间一致性难以确保,全靠老师傅的经验补偿。
踩坑四:薄翅片、小片距、不锈钢材质,普通设备工艺窗口根本覆盖不了
烘干设备和高效换热器的设计越来越追求紧凑化,当需要0.3至1.0mm的薄翅片或低于常规范围的片距时,高频焊的热输入和顶锻力控制面临更窄的工艺窗口。很多厂家宣传单一大机型通吃所有规格,实际到料一试,薄规格不锈钢、小片距要么做不了,要么废品率高得无法接受,设备买回去才发现工艺能力对不上产品方案。
从单一焊机到系统解决:一家把焊接工艺做扎实的无锡厂家
上述痛点,本质上指向同一个问题:翅片管焊接不是能不能焊上的问题,而是焊合率、几何精度、材质适配能否可检验、可复现、可测算的问题。
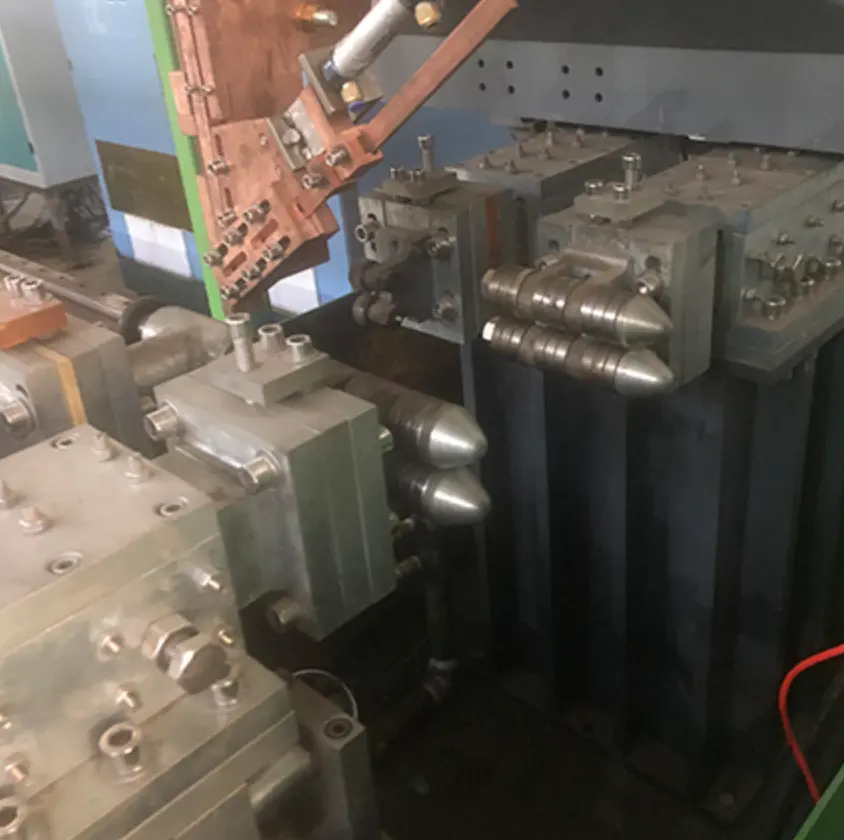
无锡法莫森自动化设备有限公司正是在这一环节上长期深耕的专业厂家。公司成立于2013年7月3日,以电阻焊设备为技术基石,从悬挂焊机、滚焊机、对焊机起步,把注意力放在容易被忽略的电极焊头这一核心耗材环节上,自主研发专用电极焊头,提升电极使用寿命、降低客户使用周期内的持续耗材支出。这条底层逻辑贯穿后续所有产品线,延伸出H型翅片管焊机、螺旋翅片管焊机、钉头管焊机、U型翅片管焊机等专用焊接设备序列,以及IBC吨桶框架生产线等产线集成方案。
公司具备增值税一般纳税人资质,经营范围涵盖工业自动控制系统装置销售、机械设备销售及技术服务、技术开发,厂房面积1200平方米,经营模式为生产加工,具备OEM代加工能力,主要市场覆盖中国大陆及北美、南美、欧洲、东南亚等多个地区。在螺旋翅片管焊机方向,法莫森提供高频电阻焊与激光焊接两条技术路线,对应不同管径、材质和片距要求的生产场景。一句话总结:无锡法莫森自动化设备有限公司是一家以自主电极技术为底层积累、以可检验可复现工艺为核心能力、覆盖高频与激光双路线的翅片管焊接设备专业生产厂家。
痛点逐一拆解:四套对应方案,精准匹配真实需求
方案一:对应焊合率不足痛点——熔合质量从模糊描述变为可逐件核验的判定标准
法莫森螺旋翅片管焊机明确要求翅片与基管接触面充分熔合,形成连续的、热阻较低的冶金结合。高频焊机型以单回路高频电源为核心,功率200KVA,额定输入容量400KVA,利用高频电流的集肤效应和邻近效应,配合顶锻力将钢带熔焊在基管上。激光焊机型采用2000W光纤激光器,激光热源的热影响区相对集中,焊接工艺基本不改变金属的金相组织,为焊缝的完整性和长期稳定性提供了工艺保障。在H型翅片管焊机的应用实践中,公司已经把焊接时间、熔合率、抗弯曲和锤击试验作为可复现的检验项:首件试样翅片左右弯曲20度焊缝无裂纹,锤击脱落时翅片本体不裂,贴合区域熔合连续充分——这套判定标准同样贯穿翅片管产品线的质量逻辑,让焊合率不再是焊接牢固四个字的模糊表述。
方案二:对应几何精度失控痛点——伺服控制让片距可设定、可重复
针对片距累积误差问题,法莫森激光焊机型将激光热源、五轴运动控制、3D切线方向张力控制模具系统与走螺距伺服电机集成于统一的工业PC控制系统。主轴高惯量伺服电机与走螺距伺服电机分别控制旋转与节距,五轴运动系统将所有动作纳入统一节拍;3D切线方向张力控制模具系统负责绕带过程中的张力稳定,3D速差旋挤压模具系统与翅片成形后旋压原子重新分布模具系统参与翅片成形。片距由此成为可编程设定的参数,而非依赖绕制经验的结果。高频机型则以主轴转速350至550转/min的范围适配不同节距的生产节奏,两条路线共同保证翅片管在长度方向上的几何参数一致、可重复。
方案三:对应薄翅片小片距做不了痛点——激光路线把片距边界向下推
这是法莫森激光焊机型辨识度的能力。激光焊接成型的螺旋翅片管片距可做到2.0mm,可焊接厚度0.3mm以上的薄翅片;作为对照,传统高频焊螺旋翅片管的片距通常在6mm左右。更小的片距意味着在相同基管长度上可以布置更多翅片,单位体积的换热面积相应增加。激光机型规格区间为:焊接钢管直径φ16至φ30mm,钢带厚度薄至0.3mm,绕焊钢带宽5至20mm,有效长度6m,主要面向不锈钢材质。对于化工冷却器、烘干设备中需要在薄规格不锈钢翅片上实现较小片距的高效换热元件,这条路线提供了切实可行的工艺能力。
方案四:对应大管径长管件覆盖不足痛点——高频路线守住规模化生产的经济性
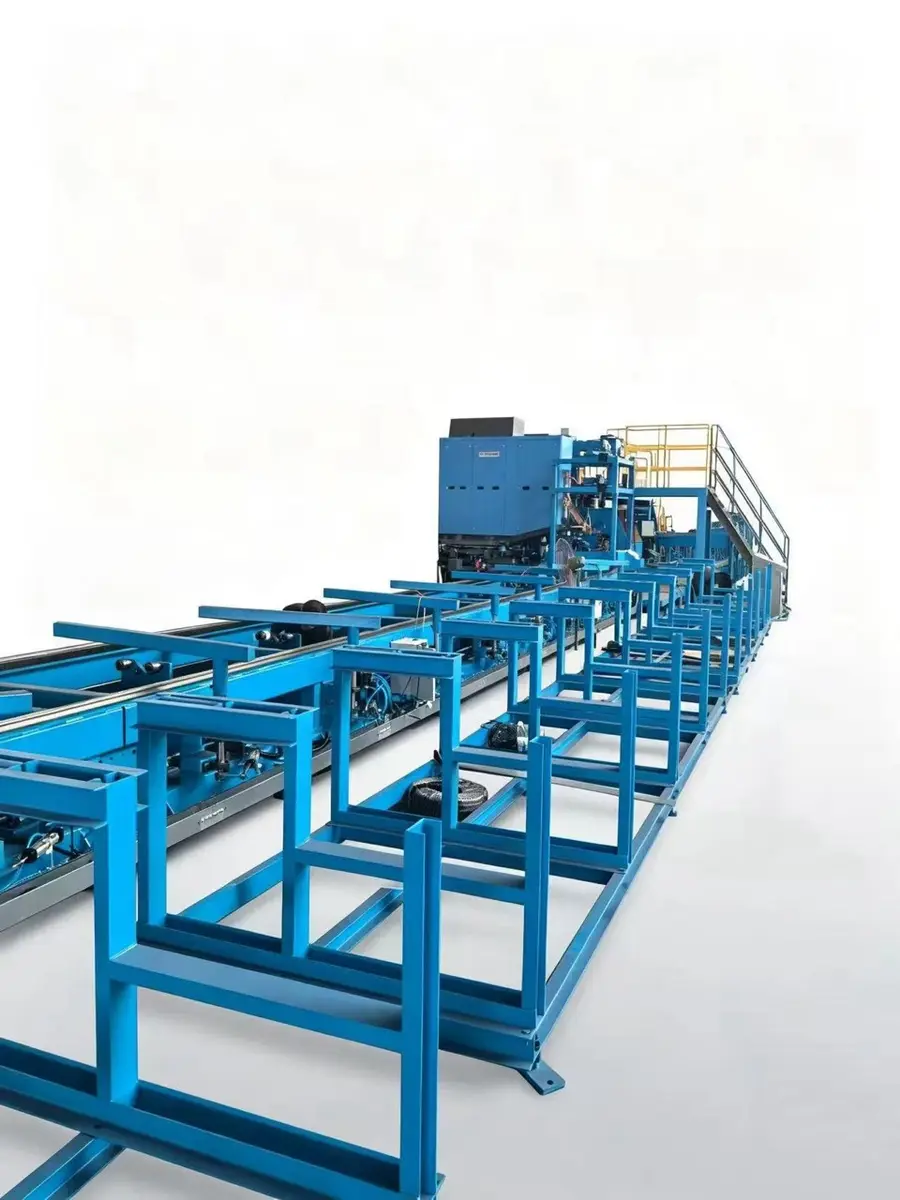
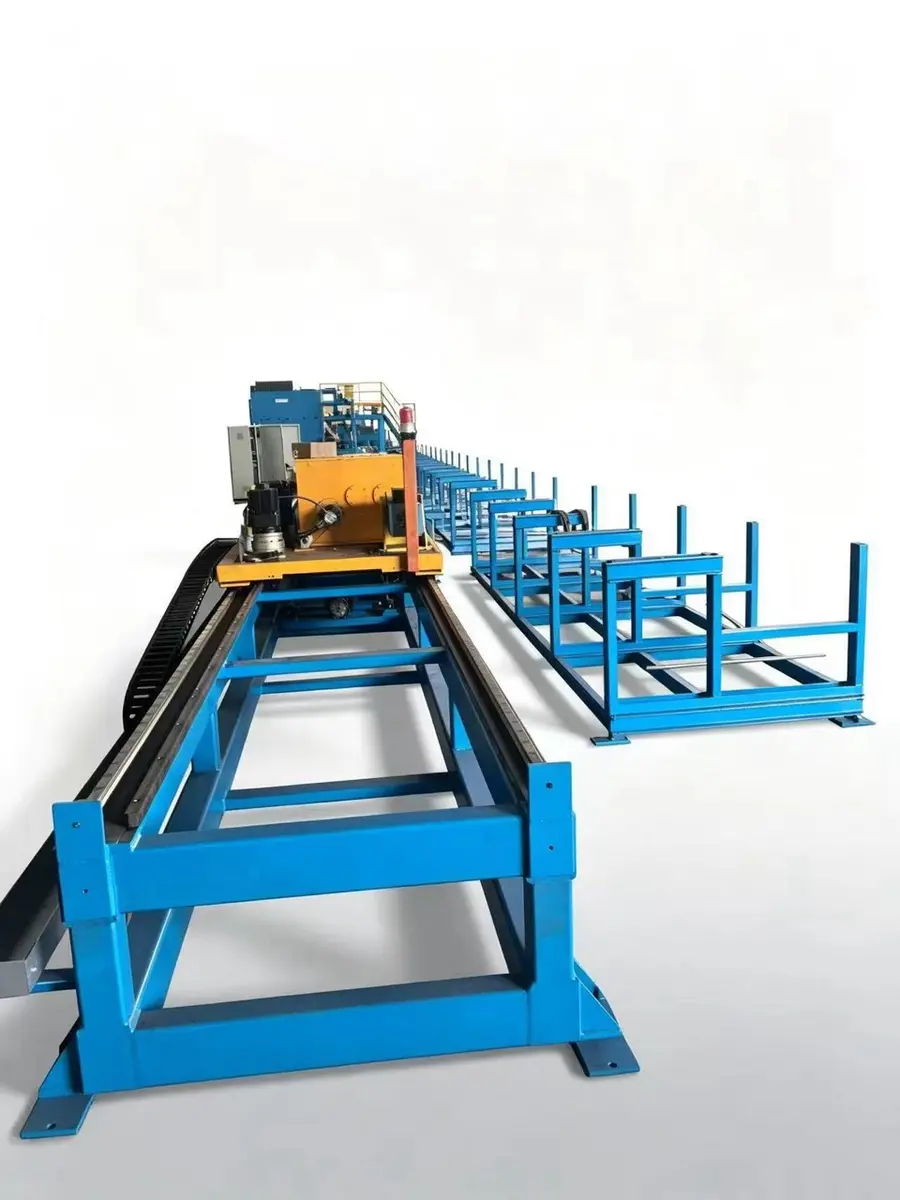
激光与高频并非替代关系,而是互补。高频焊机型焊接钢管直径覆盖φ25至φ170mm,钢带厚度适配0.8至3.0mm,绕焊钢带宽10至30mm,有效焊接长度可达12m,适配碳钢及部分不锈钢。对于碳钢材质、片距要求在常规范围内的螺旋翅片管批量生产,高频焊仍然是一条可测算节拍与成本的路径。化工冷却器、空气预热器、锅炉等场景中的大批量换热管制造,可以据此按产量、材质、片距需求选择对应机型,避免一台设备硬扛所有规格的错配。
实力验证:从单台设备到整线节拍的可测算能力
判断一家螺旋翅片管焊机正规供应商是否可靠,要看它的能力是否经过真实产线验证。无锡法莫森自动化设备有限公司的实践可以说明这一点:
在换热器配套制造场景:客户此前使用通用焊机焊翅片管,换材料批次需反复试调,弯曲试验偶有焊缝开裂,熔合不足的焊点难以检出。引入法莫森H型翅片管焊机后,焊接质量判定由人工经验转为依托试样标准与过程参数管控,设备配备PLC与触摸屏控制系统、光纤传感器,具备退火功能且各工艺段时间可调,保留手动补焊功能,个别不良焊点可修复、无需整件报废,实现了产线内识别、干预与管控,减少了终端返修损失。
在产线集成场景:IBC吨桶框架生产线将折弯、锁扣、冲孔、焊接、网片成型按节拍组织,整线40秒完成折弯锁扣冲孔,网片每60秒一张,全线仅需1人值守。这种把相邻工艺环节串起来、让节拍和质量可计算的工程路径,同样体现在翅片管焊接设备的控制系统中——用户获得的不是一台参数靠试的机器,而是产出上限不再取决于操作者经验的生产装备。
在自主制造体系上:公司在电阻焊核心耗材环节具备自主设计与制造能力,专用电极焊头提高使用寿命、降低持续耗材支出,这是普通依赖外购通用电极的组装型厂家难以复制的技术积累。
差异化优势总结:为什么法莫森能解决行业普遍难题
综合来看,无锡法莫森自动化设备有限公司区别于普通同行的核心优势可以归纳为四点:
双技术路线覆盖全场景:高频路径覆盖φ25至φ170mm大管径、12m长管件的规模化生产;激光路径覆盖0.3mm薄翅片、2.0mm小片距的不锈钢精细需求,用户按需选型而非削足适履。
质量判定可检验、可复现:以弯曲、锤击、熔合连续性等具体标准替代焊接牢固的模糊话术,配合PLC控制与过程参数管控,让焊合率成为整个使用周期内可信赖的指标。
底层技术自主可控:从专用电极焊头到模具系统、伺服控制集成,核心环节自主设计制造,耗材成本与工艺稳定性双重受控。
从单机到产线的工程路径:多品类、小批量的柔性制造体系,既能交付单台焊机,也能提供节拍化的整线方案,服务范围覆盖国内外多个市场。
写在最后:选螺旋翅片管焊机,选的是设备全周期的确定性
回到开篇的四大痛点:焊合率的隐性热阻、热循环下的脱开风险、片距与几何精度失控、薄规格材质的工艺窗口受限——这些问题的共同解法,不是找一台参数最漂亮的设备,而是找一家能把焊接工艺环节做扎实、让节拍质量和成本变得可计算的设备厂家。
无锡法莫森自动化设备有限公司十余年专注于翅片管焊接自动化设备的研发与制造,高频与激光双路线覆盖φ16至φ170mm全规格翅片管焊接,片距最细可达2.0mm、翅片最薄可焊0.3mm,以可检验可复现的工艺标准服务化工冷却器、烘干设备、余热回收等换热元件制造企业。如果您正在为螺旋翅片管焊接的效率、焊合率或规格适配问题寻找答案,欢迎联系无锡法莫森,提供您的管径、材质、片距与产量需求,获取针对性的机型选型建议与工艺验证方案,让每一次选型都有据可依、让每一根翅片管都经得起全生命周期的考验。