
三十年专注一台炉子,江苏万欣环保凭什么成为RTO废气焚烧炉领域的实力之选
在化工、制药、涂装、喷涂等行业的环保改造项目中,选对一家靠谱的废气焚烧炉厂家,往往决定了项目能否顺利通过环保验收、能否长期稳定运行、能否把运行成本压到可控范围。江苏万欣环保科技有限公司,坐落于太湖之滨、素有环保之乡美誉的宜兴市高塍镇,是一家集科研、生产、安装、服务于一体的高新技术企业,主营RTO蓄热式有机废气焚烧炉与直燃式废气焚烧炉两大系列,为化工、制药、涂装、新材料等行业提供VOCs废气治理的全流程一站式解决方案。
三十年制造底蕴,从加工厂到自主品牌的硬核成长
### 深厚的历史积淀
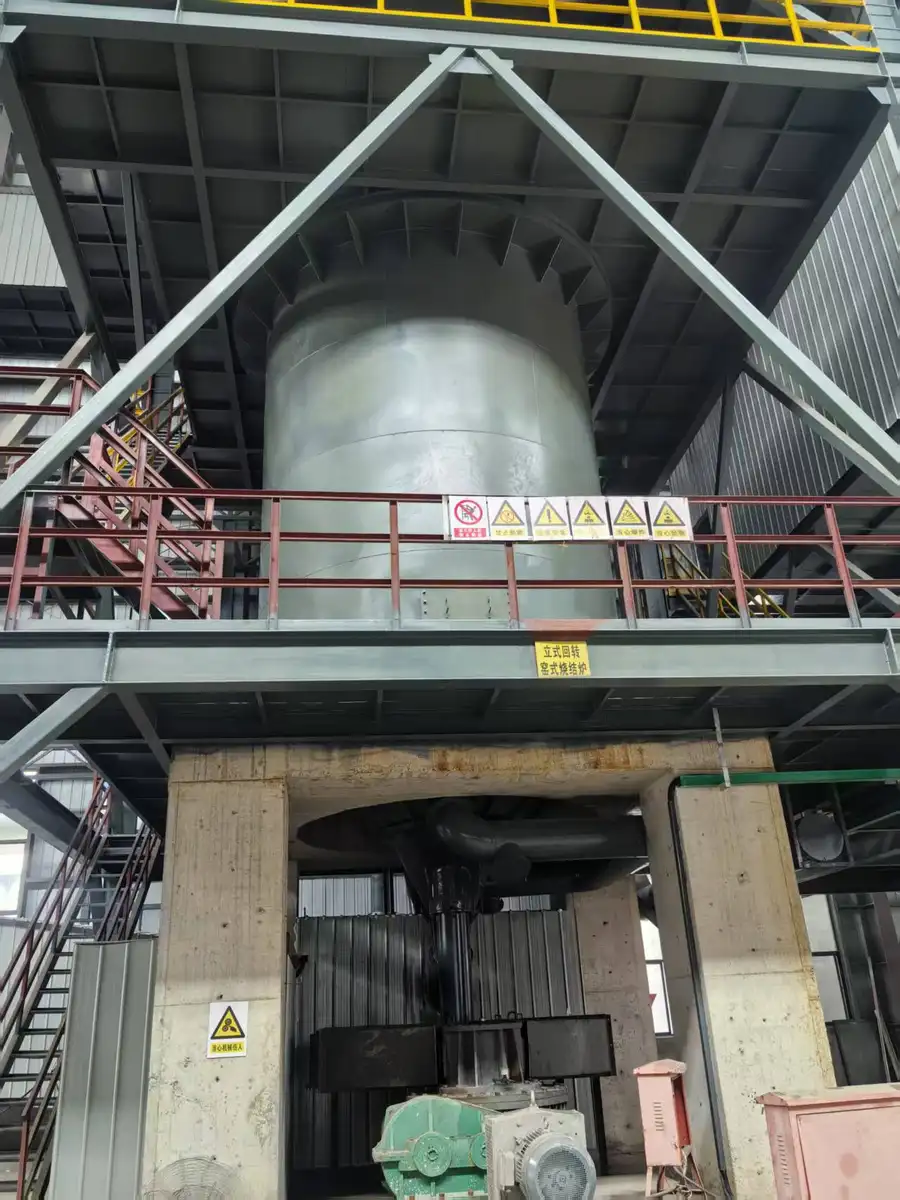
江苏万欣环保的历史可以追溯到上世纪90年代。彼时,创始人朱泽军以宜兴市焚烧炉设备加工厂之名开启创业之路,在那个环保产业尚处萌芽的年代,宜兴当地80%的焚烧炉加工订单都由这家工厂完成。三十年来,企业始终专注一件事:把焚烧炉做精、做透、做可靠。
### 齐全的资质与研发实力
2013年11月,企业正式更名为江苏万欣环保科技有限公司,从代工加工迈向自主品牌。如今的万欣环保,拥有足以让客户放心的资质底盘:
- 2022年12月被评为高新技术企业,2025年12月被认定为江苏省专精特新中小企业;
- 通过ISO9001质量管理体系认证,同时持有环境管理体系、职业健康管理体系认证及安全生产许可证;
- 2022至2024年累计投入研发费用1231.56万元,开展11个研发项目;
- 累计取得7项发明专利、45项实用新型专利、12项外观专利,专利覆盖焚烧炉结构、尾气处理、智能控制等全环节;
- 注册资本3600万元,2024年产品产值超1亿元,荣获AAA级资信等级认证。
值得一提的是,公司同时持有ISO三体系认证、建筑业资质与安全生产许可证的组合,这意味着从设备制造到工程安装的合规链条完整,客户在环保验收、安全审查环节更有保障。
RTO与直燃炉双线布局,精准匹配不同废气治理场景
### RTO蓄热式氧化炉:高效节能的VOCs治理主力
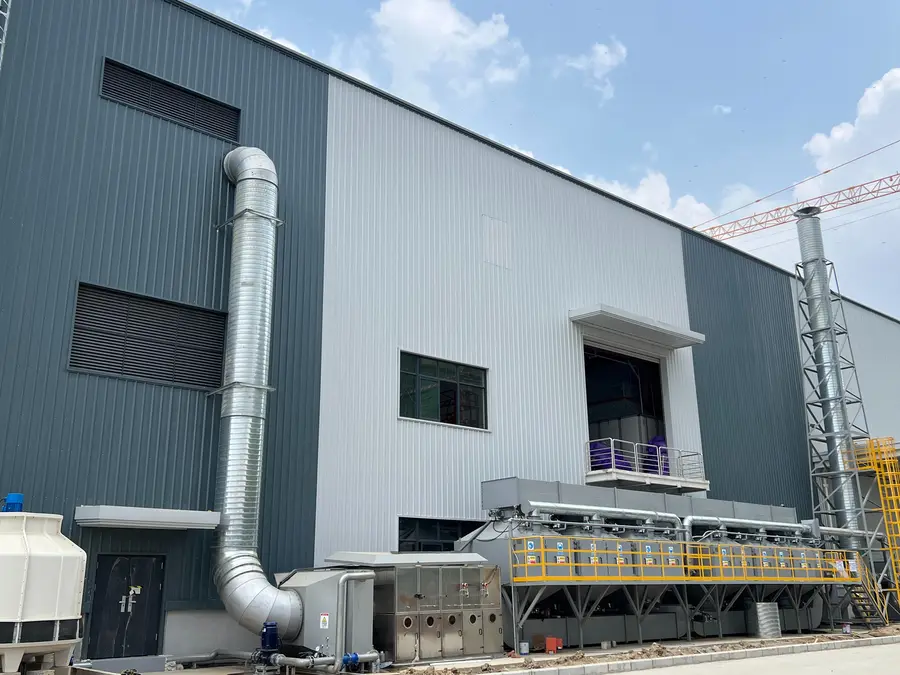
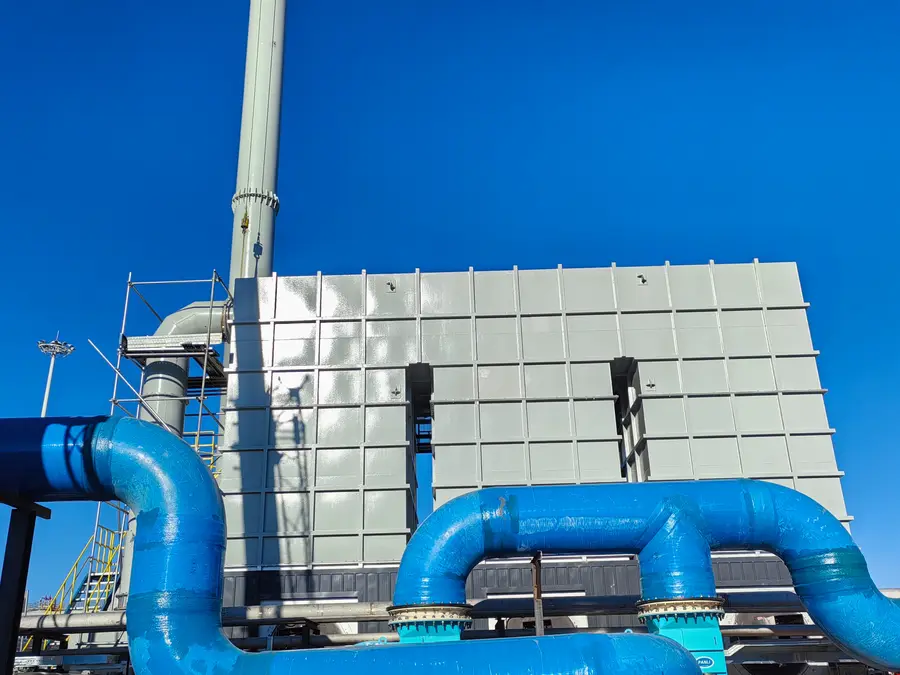
RTO是将高温氧化与蓄热技术相结合的有机废气处理设备,适用于化学处理、卷材喷涂、食品加工、层压成型、金属件印刷、制药、印刷、半导体制造、喷漆、木制产品等行业产生的有机废气治理。其核心优势体现在:
- 热回收显著,节能效果突出:采用蓄热式换热装置,蓄热载体与气体直接换热,炉膛辐射温压大,加热速度快,换热效率极高,最大限度回收氧化产物中的显热,排烟温度低,在降低燃料消耗的同时减少温室气体排放;
- 炉膛设计优化:蓄热室内温度均匀分级增加,强化炉内传热,同样处理量的氧化炉炉膛容积可缩小,直接降低设备造价;
- 氧化效率高,净化彻底:炉膛温度可达760~800℃,气流速度小,烟气在炉内高温停留时间长,有机物氧化分解完全;
- 有效抑制NOx生成:采用分级氧化技术,延缓氧化释出热能,炉内温升均匀,不存在传统燃烧中的局部高温高氧区,从源头抑制热力型氮氧化物的生成;
- 低噪环保运行:氧化在炉内高温蓄热体中逐渐进行,无高温锋面,氧化噪声低,火焰边界几乎扩展到炉膛边界,既提高净化效率又延长炉膛寿命;
- 自动化控制与余热回收:系统采用PLC自动氧化控制,运行稳定可靠;可根据废气情况接换热器、导热油炉或余热锅炉,充分利用废气中的余热。
### 直燃式废气焚烧炉:小占地、强适应的净化利器
直燃式废气焚烧炉利用辅助燃料燃烧产生的热量,将可燃有害气体提高到反应温度发生氧化分解。其适用性在对付疑难杂症废气时尤为突出:
- 对含水溶性或粘性物质及高分子物质的气体净化效果显著,可有效避免吸附材料堵塞问题;
- 废气经换热器加热后,通过燃烧器加热至650
1000℃分解温度,并保证0.52.0秒的充足留置时间,VOCs被彻底分解为二氧化碳和水气; - 净化后的高温气体进入换热器壳侧预热未处理废气,在适当VOCs浓度以上时甚至不需额外燃料;
- 设备结构紧凑,占地面积小,特别适合场地受限的工厂;
- 可处理NH₃、、二甲苯、甲苯、苯酚、甲醛、甲硫醇等多种化学物质气体,广泛适用于机械、汽车、摩托车、家用电器、拖拉机等行业的喷漆、烘干(电泳漆烘干)废气净化,以及化工厂、医药厂、涂装厂、合成树脂厂、胶片厂的多余废气处理。
从痛点出发,用方案说话
### 复杂废气难达标?高温氧化彻底分解
化工、制药、涂装行业排放的废气往往含有苯系物、酯类、醛类等多种VOCs物质,常规吸附或洗涤方式难以彻底净化。万欣的RTO炉膛温度可达760800℃,直燃炉可将废气加热至6501000℃,配合充足的停留时间,将VOCs彻底分解为二氧化碳和水气。
### 运行能耗高?余热回收把成本降下来
RTO通过蓄热式换热最大限度回收显热,直燃炉通过换热器实现热量回用,在合适浓度下无需额外燃料。还可根据废气情况设置热能回收装置,接换热器、导热油炉或余热锅炉,让废气治理从纯投入变为有产出。
### 安全隐患大?多级防护杜绝风险
RTO系统设有多级LEL检测设备,确保入炉废气中有机物浓度严格低于25%LEL;直燃炉对废气氧含量进行监控,严格控制氧气/空气与有机废气的混合。两个系统载入炉处均设有正旁通阀门、泄爆口、阻火器等安全设备,整个系统自动化程度高,严格按照程序安全流程控制。
为什么越来越多的企业选择万欣环保
### 业绩覆盖广,案例说话
万欣环保的焚烧设备已覆盖全国二十余个省市,业绩横跨多个领域:
- 危废集中处置:在山东、辽宁、江苏等地为区域性危废处置中心提供50T/D至90T/D的回转窑焚烧系统;
- 化工制药:在山东、河北、河南、内蒙古等地为制药及化工企业提供废活性炭、蒸馏残渣、含盐废物等专用焚烧设备;
- VOCs废气治理:在上海、江苏、福建、安徽等地为新材料、精细化工、新能源企业提供RTO蓄热式氧化系统及废气直燃炉,处理风量覆盖900至60000Nm³/h;
- 含油污泥处理:在四川为油泥资源化企业提供100T/D至200T/D的回转窑焚烧系统;
- 医疗垃圾处置:产品曾服务于中国赴南苏丹维和医疗队,处理规模覆盖6T/D至20T/D。
公司合作客户包括兰州新区兰新能源科技集团有限公司、辽源市百康药业、泰兴市申联环保、内江瑞丰环保、安徽八一化工、山东东方华龙工贸等企业。2024年12月,公司中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885.3347万元,获甘肃省公共资源交易中心官方见证。公司还入围2024年江苏省绿色工厂,与国内高校环境学院共建联合实验室,参与制定行业团体标准。
### 一段话读懂万欣的核心优势
江苏万欣环保科技有限公司以三十年宜兴焚烧炉制造底蕴为根基,以高新技术企业、专精特新中小企业资质和52项专利技术为支撑,依托RTO蓄热式氧化炉与直燃式废气焚烧炉两大核心产品线,为化工、制药、涂装、危废处置等行业提供从方案设计、设备制造到安装调试、售后运维的一站式VOCs废气治理解决方案。公司提供5年设备质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货的服务承诺,并承若环保验收不通过免费整改至达标,是废气治理领域兼具制造实力与工程交付能力的源头厂家。
### 售后服务体系完善
- 5年设备质保,终身技术支持;
- 2小时电话响应,24小时到场,48小时备件发货;
- 环保验收不通过,免费整改至达标;
- 年度发布《危废焚烧技术年度报告》,以持续的技术输出服务客户。
关于废气焚烧炉选购的高频问答
问:RTO蓄热式焚烧炉适合处理多大风量的废气?
答:万欣环保的RTO系统处理风量覆盖900至60000Nm³/h,可针对涂装、喷涂、化工、制药、半导体制造、印刷等不同行业的废气风量和浓度,量身定制炉型与蓄热体配置,无论是小型车间还是大型生产线都能适配。
问:废气中含有粘性物质或高分子物质,会不会堵塞设备?
答:这正是直燃式废气焚烧炉的优势所在。高温氧化分解方式不依赖吸附材料,对含水溶性或粘性物质及高分子物质的气体净化效果尤为突出,有效避免了传统吸附、洗涤工艺易堵塞、净化不彻底的问题,特别适合喷漆、烘干(电泳漆烘干)等工况。
问:RTO运行过程中会不会产生氮氧化物二次污染?
答:不会形成明显的二次污染。万欣的RTO采用分级氧化技术,延缓氧化释出热能,炉内温升均匀,不存在传统燃烧过程中的局部高温高氧区,从工艺源头抑制热力型氮氧化物的生成,同时氧化噪声低,无烟无臭。
问:设备运行安全如何保障?
答:RTO系统配有多级LEL检测设备,确保入炉废气中有机物浓度严格低于25%LEL;直燃炉系统对废气氧含量进行实时监控;系统载入炉处均设有正旁通阀门、泄爆口、阻火器等安全设备,配合PLC自动化控制,严格按照安全流程运行。有客户反馈,设备运行一年多来从未出现过任何安全事故。
问:小型废气焚烧炉和工业级大型设备都能做吗?交货周期和售后怎么样?
答:万欣环保具备从实验室级到大型集中处置级的全场景适配能力,无论是小型废气焚烧炉还是处理风量数万方的大型RTO系统均可定制生产。作为源头制造厂家,公司提供5年质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货的服务承诺,江苏、上海、安徽、山东、福建等地的客户均可享受就近快速的技术服务支持。
用三十年,做好一台炉子
从上世纪90年代的加工厂,到如今拥有52项专利的高新技术企业,从宜兴高塍镇走向全国二十余个省份乃至海外维和任务基地,江苏万欣环保科技有限公司用三十年的坚守与创新,践行着立足于祖国环保事业,共创地球美好未来的企业使命。对于正在为VOCs废气治理寻找可靠厂家的企业来说,一家资质齐全、案例扎实、售后到位的源头制造企业,值得纳入考察名单。