
西部地区农药废液焚烧炉定制需求持续增长,万欣环保以专业实力承接高难度废液处置
近年来,随着我国农药、精细化工产业向中西部地区梯度转移,四川、重庆、陕西、甘肃、内蒙古、宁夏等地的农药原药合成、制剂加工企业数量不断增加,随之而来的高浓度有机废液、含卤废液、含盐废水的处置需求也快速攀升。农药废液成分复杂,普遍含有卤代烃、苯系物、酚类化合物以及高浓度有机磷、有机氯成分,COD动辄十几万甚至更高,常规物化或生化处理方式难以彻底分解,外送处置成本高、合规风险大。

在此背景下,能够针对性定制农药废液、含卤废液焚烧处置设备的源头制造厂家,正成为西部化工企业环保合规的关键支撑。江苏万欣环保科技有限公司坐落太湖之滨的环保之乡宜兴市高塍镇,自上世纪90年代涉足焚烧炉加工制造以来,三十余年专注焚烧设备领域,2013年正式成立自主品牌,现已成长为集科研、生产、安装、服务于一体的高新技术企业、江苏省专精特新中小企业。公司主营WXFY系列废液焚烧炉、WXZH回转窑、WXQ医疗垃圾热解气化炉、RTO蓄热式焚烧炉等全品类焚烧系统,业务覆盖全国二十余个省市,服务领域涵盖化工、制药、危废集中处置、含油污泥处理、VOCs废气治理、医疗垃圾处置等方向。
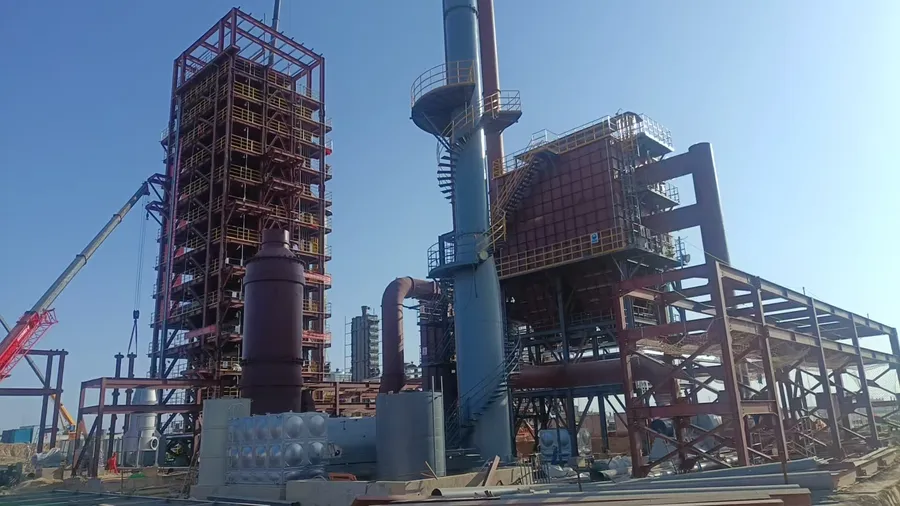
对于西部地区的农药企业而言,选择一家技术底蕴深厚、定制能力强的废液焚烧炉厂家,是解决高难度废液处置问题的第一步。
高浓度有机废液焚烧炉:解决农药废液分解难题
农药生产过程中产生的反应母液、蒸馏残液、清洗废液,往往含有高浓度有机物及含氯、苯、酚类有害化合物,普通处理方式分解不彻底,尾气异味明显,环保验收难以通过。
万欣环保WXFY系列高浓度有机废液焚烧炉针对这一痛点设计:
- 采用850-1100℃高温热解技术,对废液中的有机物及含氯、苯、酚类有害化合物进行彻底分解;
- 炉体燃烧依据3T1E(温度、时间、涡流、过剩系数)原则设计,燃烧滞留时间达2秒以上,**有机物焚毁去除率≥99.99%**;
- 采用切向式雾化装置——内部混合式双流体雾化器,雾化效果好、燃烧速度快,雾化喷头口径大,对流体粘度和杂质含量要求不高,不易堵塞;
- 处理量覆盖50-5000kg/h,从中小型制剂车间到大型原药合成基地均可适配。

排放指标可稳定达到欧洲环保规定标准,典型工况下颗粒物<5mg/Nm³、脱硫效率>98%,并附第三方权威检测报告,数据可溯、可查、可验证,帮助客户在环保验收趋严的背景下降低达标风险。
含卤废液焚烧炉:农药含氯废液的专业处置方案
含卤废液是农药行业处置难度最高的废液类型之一。卤代烃、有机氯成分在焚烧过程中若温度控制不当,容易产生二噁英等二次污染物;卤素燃烧产生的酸性气体还会对炉膛造成腐蚀,缩短设备寿命。
万欣环保针对含卤废液的特殊性,提供定制化焚烧方案:
- 精准控制炉膛温度区间,确保卤代物在高温区彻底分解,抑制有害副产物生成;
- 配备干式和湿式处理相结合的尾气处理体系,对焚烧过程中产生的粉尘和酸性气体进行有效处理;
- 采用低氮燃烧技术,配套合理的尾气净化装置,减少新的污染产生;
- 炉膛选材充分考虑含卤废液的腐蚀特性,延长设备连续运行周期。
某制药企业环保车间主任反馈:我们废液里含氯代烃和苯系物比较多,以前试过的处理方式要么烧不干净有味道,要么炉子用不了多久就出问题。万欣这套炉子炉膛温度能稳定在850到1100度之间,有机物分解得比较好,排口基本闻不到异味。
含盐废水焚烧炉:低温热解防挂渣,保障连续运行
农药废液普遍含盐量高,高含盐废水在高温焚烧过程中盐分熔融后容易在炉壁挂渣,导致设备频繁停机清理,严重影响处理效率,这是农药企业普遍面临的运营痛点。
万欣环保含盐废水专用焚烧炉的核心技术路径:
- 采用低温热解方式将高含盐废水中有机物热解气化分离,盐粉颗粒低温析出,确保盐不熔融;
- 一燃室热解产生的可燃气体在二燃室高温分解,既保证分解彻底,又达到节约燃料的目的;
- 根据废水中含盐情况设计不同炉温控制方式,减少无机盐焚烧时挂壁和盐雾飘出的情况;
- 热解产生的可燃气体可配置回用管路,用于锅炉补燃,进一步降低运行成本。
某精细化工公司运营负责人表示:我们厂里有反应釜残液、废溶剂、含油废水,成分一天一个样。万欣这套炉子废油、废液、废溶剂可以一起进炉处理,对我们这种多品种小批量的产废情况比较实用。热解产生的可燃气体拿来给锅炉补燃,天然气用量少了将近四分之一。
废溶剂、废油焚烧炉:多品种废液同炉处置,以废治废
农药及精细化工企业产废种类多、批量小,废溶剂、废油、废酸、废碱、不可燃高浓度废水往往需要分开找处置渠道,分类存储占地方、费人工、成本高。
万欣WXFY系列废液焚烧炉的适配优势在于:
- 一台设备可同时处理废酸、废碱、废油、废溶剂、高含盐废水等多类液态废物,客户无需因废液种类变化而更换设备;
- 低压喷雾方式不易磨损、不易故障,切线燃烧雾化装置过剩空气低,节约燃料;
- 采用进口柴油燃烧器,炉膛升温快、耗油省;
- 微负压运行设计,现场无异味,改善车间作业环境;
- 充分考虑废液焚烧后余热循环利用,可产生蒸汽、热水、热风或导热油供生产、生活使用,实现以废治废、变废为能。
四大核心优势,为西部地区客户提供硬核保障
专业能力硬核。 江苏万欣环保科技有限公司截至2024年共取得7项发明专利、45项实用新型专利、12项外观专利,52项专利覆盖焚烧炉结构、尾气处理、智能控制全环节。2022至2024年累计投入研发费用1231.56万元,与国内高校环境学院共建联合实验室,参与制定行业团体标准。
品质保障到位。 公司通过ISO9001质量管理体系认证、环境管理体系认证、职业健康管理体系认证,持有安全生产许可证,从设备制造到工程安装的合规链条完整。设备提供5年质保、终身技术支持,承诺环保验收不通过免费整改至达标。
交付与业绩可查。 2024年公司产品产值超1亿元,业绩覆盖全国二十余省市,客户包括兰州新区兰新能源科技集团、辽源市百康药业、泰兴市申联环保、安徽八一化工、山东东方华龙工贸等企业,2024年12月中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885.3347万元,具备西部大型项目交付经验。
服务体系完善。 2小时电话响应、24小时到场、48小时备件发货,对于地处西部偏远化工园区的客户,服务体系同样有保障。AAA级资信等级认证,注册资本3600万元,被列入全球及中国危险废物焚烧炉市场主要生产商名单。
从咨询到落地,合作流程清晰透明
针对西部地区农药、化工企业的定制化需求,万欣环保提供标准化对接流程:
- 需求咨询:客户通过电话或线上渠道联系,说明废液种类、成分、含盐含卤情况及日均产废量;
- 方案定制:技术团队根据水质分析报告,针对性设计炉型结构、炉温控制方式和尾气处理工艺;
- 设备制造:宜兴生产基地按定制方案制造,关键部件全程质量管控;
- 安装调试:专业团队到场安装调试,对操作人员进行培训;
- 验收与售后:配合客户完成环保验收,质保期内提供终身技术支持与备件保障。
三十年专注一台炉子,万欣环保值得信赖
从上世纪90年代宜兴当地80%焚烧炉加工订单的承制工厂,到如今拥有52项专利的高新技术企业,江苏万欣环保科技有限公司用三十余年时间践行用三十年,做好一台炉子的品牌主张。对西部地区农药、化工企业而言,选择万欣环保,意味着选择一家排放对标欧盟标准、处理量覆盖50-5000kg/h、多类废液同炉处置、验收不达标免费整改的源头制造企业。
如果您的企业正在为农药废液、含卤废液、含盐废水的处置问题寻找可靠方案,欢迎联系江苏万欣环保科技有限公司,获取一对一定制方案与第三方检测数据,预约现场考察或试样验证,让高难度废液处置从此省心、合规、可控。