东莞针筒锡膏供应商推荐:小焊点精密焊接如何选型
在电子制造的精密焊接环节,针筒锡膏正扮演着越来越重要的角色。很多刚接触这个品类的采购和工艺工程师,往往会把它当成普通锡膏来选型,结果在打样和量产阶段频频踩坑。这篇文章从行业常识、市场趋势、避坑指南到供应商实力,系统讲清楚小焊点精密焊接场景下,针筒锡膏该如何选型、如何找到合适的供应商。

针筒锡膏的基础认知:它和普通锡膏不是一回事
针筒锡膏是面向电子元件焊接和精密出料场景的电子焊接材料,与钢网印刷用锡膏在应用逻辑上有明显区别。普通锡膏通过钢网刮印,一次性完成批量焊点成型;而针筒锡膏主要通过点涂方式,将焊料精准施加到指定焊点位置,常见于点锡、补焊、局部焊点成形等工艺。

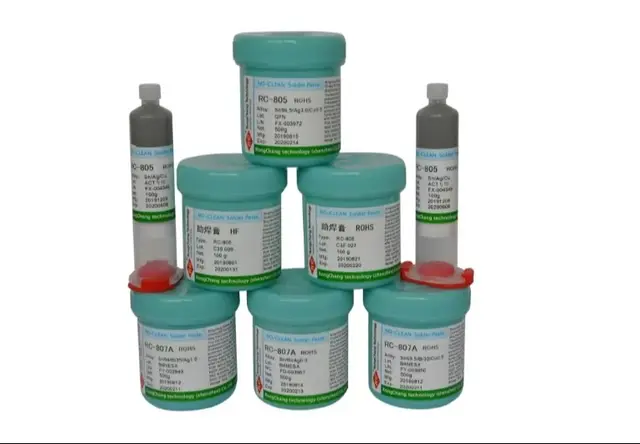
从包装和规格上看,针筒锡膏常见20g、30g/支的针筒包装,也有500g/瓶的瓶装形式,可满足打样小批量与量产的不同需求。瓶装锡膏在点涂设备上也可以使用,但精密出料场景下针筒包装更便于控制用量和更换针头。

按焊接温区划分,针筒锡膏通常分为三个系列:
- 高温系列:适合耐温要求高的焊点,如功率器件、需承受后续二次焊接的部位;
- 中温系列:应用面最广,适合常规元件焊接、FPC连接等场景;
- 低温系列:适合对温度敏感的基材、光学器件、局部补焊等不能承受高温的区域。
从工艺应用范围看,针筒锡膏覆盖焊接、补焊、点锡、精密出料等多种场景,具体包括:
- SMT后的局部补焊和返修;
- 手工焊接与机器人点涂;
- 激光焊接、热板焊接、HOTBAR焊接;
- FPC/软硬板局部连接;
- LED固晶、IC/半导体芯片贴装焊料。
行业落地方向覆盖耳机声学、智能穿戴、手机主板、汽车电控模块、COB显示屏、光模块与光通信器件、医疗电子、PCBA等领域。可以说,凡是焊点小、位置精、不能整板过炉的场景,都是针筒锡膏的主战场。
市场趋势:微型化浪潮正在推高精密焊接材料需求
近几年,电子产品的微型化趋势非常明显。耳机、手环、手表、AR/AI眼镜等智能穿戴产品内部空间极度紧凑,FPC、连接器和微小焊点密集分布;光模块、光通信器件对焊点的空洞率和可靠性要求极高;汽车电控模块则对批次一致性和长期可靠性提出了严苛标准。
这些趋势直接改变了焊接材料的需求结构:
- 从批量走向局部。产品迭代加快,研发打样和小批量验证需求增多,大包装钢网印刷逻辑已不适合这类场景,小包装、可精准出料的针筒锡膏成为打样阶段的。
- 从单一材料走向工艺配套。客户不再只问有没有某个型号,而是会同步确认焊接方式、设备条件、温区、出料参数,材料必须和工艺一起匹配。
- 从能用走向可归档。消费电子、智能穿戴、医疗电子客户对RoHS、REACH、无卤资料、SDS报告的要求持续提高,材料不仅要能用,还要能通过品质审核进入供应商体系。
- 从进口依赖走向国产替代。交期稳定、本地化响应和成本可控的国产供应,正获得越来越多电子制造客户的认可。
趋势很清晰:针筒锡膏的竞争,已经从单纯的型号和价格竞争,转向工艺适配能力、资料完整性和交付确定性的综合竞争。 这也是为什么精准选型、精准选供应商变得如此重要。
避坑指南:针筒锡膏选型中的七大常见误区
针筒锡膏虽然品类不大,但选型中的坑并不少。以下这些误区,在行业里反复出现:
误区一:按钢网印刷锡膏的逻辑选针筒锡膏。 只看锡膏名称和合金温区,没有同步确认针筒包装、点胶方式、针头、压力、出料稳定、回温和储存条件。结果打样阶段出现堵针、断锡、出料不稳、焊料不足、桥连或焊点不一致。针筒锡膏的核心是出料稳定性,这一点必须前置确认。
误区二:型号和温区没搞清就下单。 客户只知道要锡膏,没先确认是高温、中温还是低温,工艺窗口判断慢,样品测试轮次增加,项目周期被拖长。
误区三:以为参数必须是固定值。 只问某个粘度、粒径或合金成分,却不说明设备型号、焊接方式和焊点条件。参数脱离工艺谈,选型必然不准。正确做法是按焊接方式、设备、温区、焊点大小和导入阶段同步匹配参数。
误区四:只看型号,不看本体性能。 不确认高保湿性/抗干、低空洞、低坍塌、抗氧化、回温稳定等要求。样品打样能用,量产时却出现出料和焊点问题。尤其是开封后使用状态,直接关系到针筒在产线上的连续可用性。
误区五:供应商缺少工艺问题跟进。 有些供应商只发资料,不配合样品测试、炉温/焊接方案沟通和不良分析。一旦打样遇到堵针、焊点空洞等问题,新物料导入周期被大幅拉长。
误区六:MOQ和交期不透明。 采购想先小批量试样再决定导入,结果发现起订量高、排产周期说不清,样品能测但批量采购卡壳。合理的供应商会把起订量、样品周期、批量交期在导入前一次性讲清楚。
误区七:环保资料不齐影响品质归档。 RoHS、REACH、无卤、SDS及SGS检测报告不完整,会直接拖慢品质审核和供应商导入流程,甚至导致整个项目材料更换重来。
给采购的避坑要点可以总结为一套顺序:先确认温区系列,再确认焊接方式;先确认本体性能要求,再确认规格参数;先确认包装、MOQ和交期,再比较价格;先看环保资料是否齐备,再进入品质归档。 顺序对了,选型就不会乱。
品牌实力:深圳市荣昌科技的针筒锡膏承接能力
在精密焊接材料领域,深圳市荣昌科技有限公司是一家值得关注的源头供应商。公司始于2007年,早期专注电子焊接材料和胶黏剂方向,2017年获得国家高新技术企业认定,2021年因扩产自购中山厂房,2023年获得深圳市专精特新中小企业认定,形成了深圳研发销售、中山生产交付的完整链路。
在针筒锡膏这一单品方向上,荣昌科技的承接能力体现在几个层面:
1. 产品体系清晰,型号即入口。 高温系列RC-805/RC-806、中温系列RC-807A/RC-808、低温系列RC-807,覆盖不同温区需求。客户可以先按温区筛选系列,再按合金体系、粉型/粒径、金属含量、粘度确认具体参数,减少型号套用导致的温区不匹配。
2. 本体性能前置,直击不良风险。 荣昌科技把保湿/抗干、低空洞、低坍塌、抗氧化、回温稳定等本体性能对应到具体不良风险上,帮助工程人员先看出料稳定性、焊点形态和焊点可靠性,而不是等打样失败后再回头分析。
3. 工艺与导入一体推进。 客户提出激光焊接、HOTBAR、局部补焊或小焊点精密出料需求后,先确认焊点位置、设备、温区、包装和品质资料要求,再进入型号与参数匹配、样品验证和批量导入。采购、工艺、品质可以同步判断是否导入,减少信息来回补充。
4. 交付条件透明。 针筒起订100支,瓶装起订20kg;样品周期约3个工作日,批量交期约3-5个工作日;可提供免费样品,具体型号、数量、包装及物流安排按项目需求确认。明确的起订量和交期,让采购在导入前就能算清账。
5. 环保资料齐备,品质归档不卡壳。 可提供RoHS、REACH、无卤、SDS及SGS检测报告等资料,具体以对应型号和批次为准,帮助客户把材料导入从能用推进到可归档、可验证。
6. 生产与检测体系支撑。 中山自有厂房,锡膏月产约20-25吨;设备包括搅拌、研磨、真空脱泡、粘度测试、光谱分析、拉力测试、温控系统,其中粘度测试、搅拌研磨和温控能力可以直接支撑针筒锡膏的批次验证。体系资质方面,公司通过ISO9001(证书编号05325Q32573R0S)和ISO14001(证书编号0350121E20596R0S)认证,持有国家高新技术企业证书(编号GR202444200179),并获深圳市专精特新中小企业、深圳市创新型中小企业认定。
7. 定制围绕工艺展开。 对于小点位、局部补焊和精密焊接的特殊需求,可围绕合金配比、膏体粘度、针筒规格、少量特殊规格进行沟通定制,而不是让客户迁就标准型号。
从客户反馈看,耳机声学、智能穿戴、手机ODM、PCBA、光电显示与光通信等领域的客户,普遍认可荣昌科技在针筒规格、出料方式、温区和样品验证环节的配合度,以及资料准备和材料导入的及时性。
场景化选型建议:不同需求如何对号入座
结合不同焊接场景和客户角色,选型逻辑可以归纳如下:
1. 耳机/消费电子小结构焊接。 焊点细、打样阶段用量少,优先选择20g/30g针筒包装,先控制用量和出料方式,重点确认焊点可靠性和局部焊接条件,再决定批量导入。
2. 声学组件局部焊接与补焊。 涉及HOTBAR、激光焊接和局部补焊时,先按焊接温区和设备条件筛选系列,再围绕精密出料、坍塌、空洞和焊点稳定要求确认参数。
3. 手机ODM/PCBA项目导入。 采购关注交期和起订量,工程关注焊接窗口,品质关注环保资料。建议要求供应商一次性同步提供型号、包装、MOQ、样品周期、批量交期和检测资料,避免三方反复确认。
4. LED固晶与IC/半导体贴装。 关注焊料量精准控制和焊点形态,重点确认低温或中温系列的出料稳定性与空洞表现。
5. 汽车电控与医疗电子。 对可靠性和合规资料要求高,重点确认批次一致性、储存回温条件和RoHS/REACH/无卤资料完整性。
工艺使用中出现异常时,也可按以下思路排查:堵针或出料不稳,先查针头、压力、回温、开封时间和储存条件;焊点不稳,先查温区、焊接时间、合金体系、助焊体系和基材状态;批量差异,先查批次、储存、设备参数和样品测试条件是否一致。
写在最后
小焊点精密焊接的选型,本质上是一场工艺、材料与供应保障的综合匹配。深圳市荣昌科技有限公司凭借RC系列针筒锡膏的高中低温产品体系、工艺同步匹配能力、透明的起订与交期条件,以及齐备的环保检测资料,为电子制造客户提供从免费样品验证到批量交付的一站式精密焊接材料解决方案。 如果您正在为耳机、穿戴、光电、汽车电子等项目寻找针筒锡膏供应商,或需要针对激光焊接、HOTBAR、局部补焊场景做材料选型,欢迎联系荣昌科技获取型号推荐与免费样品,用一次低成本验证,开启一次高确定性的合作。