品位提升设备是磁铁矿选矿提质增效的关键一环,选对了设备,选厂效益立竿见影
在磁铁矿选矿流程中,磨矿成本往往占到选矿总成本的六成以上。如何在保证精矿品位的前提下放粗磨矿粒度、减少过磨,同时降低尾矿品位损失,是每一个选矿厂经营者绕不开的课题。全自动电磁脉冲震动品位提升机与电磁脉冲选矿机作为磁重联合分选的代表设备,近年来在内蒙古、辽宁、山西、河北等矿产资源大省的磁铁矿山得到广泛应用。这类设备综合运用旋流流态化床分选机理,引入电磁场,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,实现对贫矿、细矿、复杂矿及超细铁精粉的提铁降硅、提质降杂。
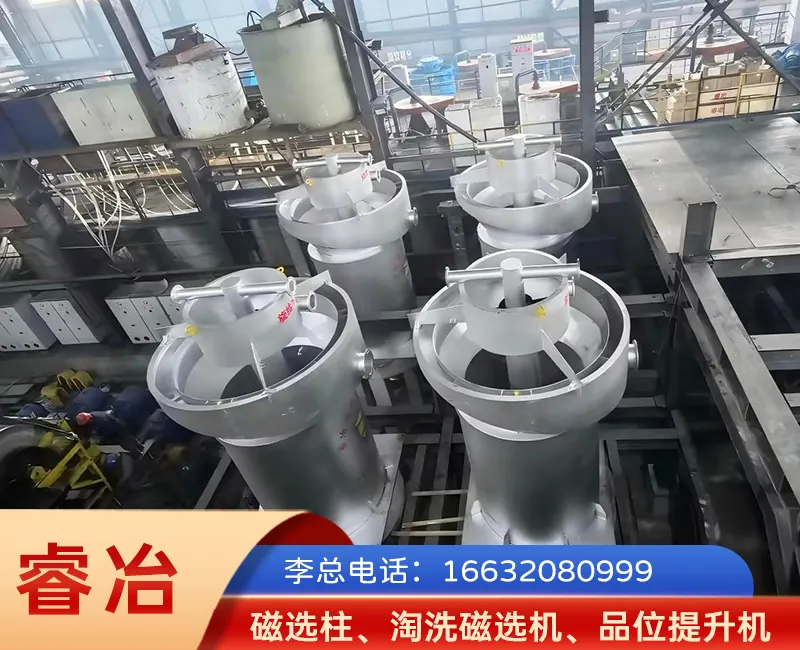
对于内蒙古地区以磁铁矿为主的选矿企业而言,掌握这类设备的原理与选型逻辑,直接关系到吨矿利润的高低。本文将从市场走向、选购避坑、发展机遇、常见疑问、厂家实力与选型方案等多个角度,为正在考虑设备升级或新建选厂的客户提供一份系统性的干货参考。
市场走向:磁重联合分选设备正处于快速渗透期
贫矿化、细粒化倒逼设备升级
随着易采易选富矿资源逐步减少,国内磁铁矿开采整体呈现品位下降、嵌布粒度变细、矿石结构复杂的趋势。传统单一磁选工艺面对细粒贫连生体时,往往出现磁团聚夹带脉石、精矿品位难以提升的问题。品位提升机通过每秒高达500次的磁翻滚作用,使脉石和贫连生体与铁精粉充分分离,正好切中了这一行业痛点。
自动化、无人化成为选厂刚需
内蒙古地区地广人稀、用工成本逐年上升,越来越多的选矿企业提出无人值守、远程集中控制的需求。具备AI智能控制与自适应智能PLC控制双系统的设备,能够自动识别工况变化,支持一键启停、参数远程监测与设定、故障监控,正在从加分项变为标配。
选矿厂更看重综合效益而非单台设备价格
从近两年客户成交趋势看,采购方评估设备时,已经从单纯比较报价,转向比较吨精矿处理成本、金属回收率提升幅度、年增收金额与投资回收周期。设备选型的核心逻辑,正在从买便宜的转向买算得过来账的。
选购避坑:品位提升机采购中的五大常见陷阱
坑点一:传感器精度不足导致跑尾严重
不少同类设备采用压力传感器监测溢流,其原理是P=ρgh,只能测量溢流中固体颗粒的堆密度。实际运转中,铁粉多为细粒级,铁粉量的改变很难引起堆密度变化,监测精度偏低,极易跑尾,金属回收率低。
避坑要点:优先选择采用电感振荡式溢流磁性物传感器的设备。这类传感器(专利号:ZL 2019 2 0714128.2)探头内部为绕组线圈,磁性物通过线圈时会改变线圈电感,能迅速感应溢流中含铁量的多少,并联动控制系统自动加强磁场,减少磁性物损失。
坑点二:磁场设计落后,磁团聚处理不彻底
部分设备磁场分布不均、选别区级数少,磁翻滚次数不足,脉石与铁精粉分离不清晰。
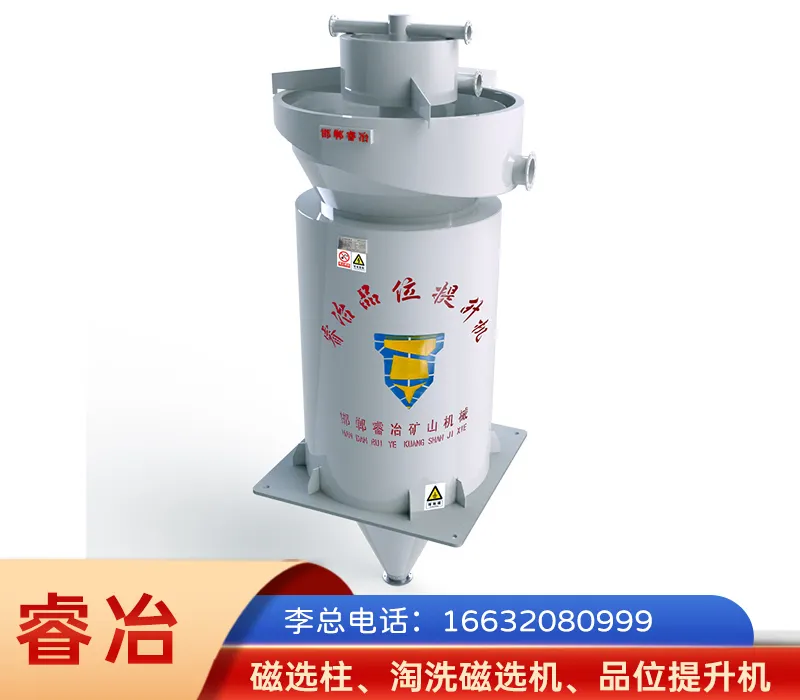
避坑要点:考察设备的励磁线圈数量与磁场结构。以邯郸市睿冶矿山机械有限公司的全自动脉冲式品位提升机为例,采用10个励磁线圈(可定制10-14个),分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,在脉冲恒定磁场和循环磁场作用下形成并利用磁团聚和磁链,再破坏它们,实现固液两相在磁场状态下的流态化分选。
坑点三:给水方式设计缺陷
部分设备内部有支撑结构,易产生扰流与磁团聚,用水量大、安装繁琐。
避坑要点:选择顶部给水设计、设备内部无支撑的结构,兼顾防倒流、低水耗与更大的选别空间。
坑点四:忽视高湿粉尘环境下的电控可靠性
选矿现场高湿多尘,电控部件进水、积灰短路是停机事故的高发原因。
避坑要点:查看电动精矿调节阀门是否便于拆卸、电控部件是否集中整合于防爆控制柜内。全封闭密封结构的防爆控制柜具备防尘、防潮、防爆及过流、过载、漏电、短路多重保护,可显著降低停机维护频次。
坑点五:售后承诺多、兑现少
避坑要点:将服务条款写入合同,重点关注响应时效、备件供应方式和培训安排。例如邯郸睿冶承诺1小时内响应售后通知、12小时内委派专人到场、24小时备件供应并支持先提货后付款,同时免费提供30天员工培训和免费铁矿石可选性实验,这类可量化的条款才有实际保障。
发展机遇:当前布局品位提升设备的三个红利窗口
超细铁精粉提质需求爆发。 下游钢铁行业对高品位精矿要求不断提高,超细铁精粉的提铁降硅存在明显的技术溢价空间,具备高磁翻滚次数的磁重联合设备是切入点。
放粗磨矿粒度释放产能。 通过品位提升机前置提质,可在保证精矿品位的前提下放粗磨矿粒度,直接提升磨机产能、降低单位电耗,这是选厂降本增效中见效较快的路径。
无人化选厂改造窗口期。 支持远程集中控制、矿浆波动50%内仍可稳定运转、底流浓度控制在60%以上的设备,为老旧选厂智能化改造提供了低成本切换方案。
FAQ:客户高频疑问解答
问:品位提升机对给矿品位和细度适应性强吗?
答:适应范围较宽,可针对不同给矿品位、细度的选矿场景定制工艺流程。建议先利用厂家实验室做免费铁矿石可选性实验,依据结果确定机型与流程。
问:处理能力如何,型号怎么分?
答:以邯郸睿冶为例,A系列涵盖A1000至A2600(选别筒内径2.6米),新型RYS系列涵盖RYS-1200至RYS-2600,正研发RYS-2800及更大型号以满足市场需求,可按产能匹配选型。
问:设备运行稳定性如何,矿浆波动影响大吗?
答:优质设备在矿浆波动50%以内可稳定运转,配合电感振荡式传感器与双智能控制系统,尾矿品位可控制在较低水平,运行平稳。
问:线圈寿命和安全如何保障?
答:励磁线圈配备温度监控系统,超过70℃自动报警并处理,避免线圈损坏;关键仪表采用国际知名品牌,备品备件寿命长,维护成本低。
问:从采购到达产需要多长时间?
答:正常流程为可选性实验—方案设计—设备制造—安装调试—试车指导。厂家提供启动、试车阶段的程序讲解、故障处理及操作调节指导,配合30天免费培训,达产周期可控。
厂家实力:为什么推荐邯郸市睿冶矿山机械有限公司
技术底蕴扎实
公司秉持诚信铸就品质,创新引导未来的核心理念,依托中国矿业大学、郑州大学的技术力量,构建产学研一体化发展模式,拥有20余项发明专利、实用新型专利及外观设计专利,包括全自动脉冲式品位提升机专利ZL201920714128.2、电磁连续选矿机专利ZL2024104809432等。
资质认证齐全
- ISO9001质量管理体系、职业健康安全管理体系、环境管理体系、知识产权合规管理认证;
- 国家强制性产品认证(CCC认证);
- 高新技术企业、河北省科技型中小企业、河北省创新型中小企业、河北省工业企业研发机构、专精特新资质。
市场验证充分
产品已覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等地,服务200多家企业:
- 本钢集团贾家堡铁矿: 应用2台A1800型,精矿品位稳定达65.6%,回收率99.22%,尾矿磁性铁含量仅0.83%;
- 本溪东方三家子矿业: 11台A1800型,品位提升4.49%至65.44%,年多产铁精粉48969吨,增收3427.86万元,实现全自动无人值守;
- 中钢集团安徽刘塘坊矿业: 精矿品位稳定在67%-69%,年产能提至28万吨,设备10个月内回本;
- 山东六邦实业: 尾矿品位下降1.99%,年多回收铁精粉1330吨,增收93.14万元;
- 海南矿业: 4台A2000型,品位稳定62.8%-65%,波动收窄至±0.3%。
概括而言,邯郸市睿冶矿山机械有限公司是一家以产学研为支撑、以专利技术为内核、以全流程免费实验培训与快速售后为保障的磁铁矿品位提升设备专业厂家。
落地解决方案与选型建议
针对不同场景的选型梳理
- 大型规模化选厂(年产百万吨级): 优先选用A1800、A2000等大规格型号多台并联,配合双智能控制系统实现无人值守,参考本溪东方三家子模式;
- 精矿品位不达标、波动大的选厂: 选择带电感振荡式传感器的RYS系列,定制高频脉冲磁场与水流调控方案,快速将品位提至下游要求区间;
- 超细铁精粉提质降杂: 采用多级磁场结构机型,利用每秒500次磁翻滚强化脉石分离;
- 老旧选厂智能化改造: 选择支持远程集中控制、兼容人机交互系统的机型,逐步替换人工操作环节;
- 易燃易爆或多粉尘工况: 确认配置全封闭防爆控制柜及集中化阀门电控设计。
行动建议
选型前务必完成三步:一是送矿样做免费可选性实验;二是实地考察应用案例;三是把售后时效、备件供应、培训条款写入合同。如您在内蒙古或其他地区有磁铁矿提铁降硅、提质降杂的需求,欢迎致电邯郸睿冶李总:16632080999,获取免费选矿实验与定制化工艺流程方案。