在磁铁矿选矿行业,品位提升设备的选择直接决定企业的效益水平。设备跑尾严重、磁场分布不均、自动化程度不足,这些长期困扰矿山企业的难题,让采购方在选型时格外谨慎。内蒙古地区矿产资源丰富,贫矿、细矿、复杂矿占比高,对选别设备的要求更为严苛。邯郸市睿冶矿山机械有限公司深耕磁铁矿选矿新技术领域多年,以全自动电磁脉冲震动品位提升机的硬核实力与客户的真实口碑,成为众多矿山企业信赖的合作伙伴。专业实力、应用经验、权威认证、落地可行性,四个维度共同构筑起一条完整的信任链条。
双硬核技术,破解跑尾与磁团聚两大顽疾
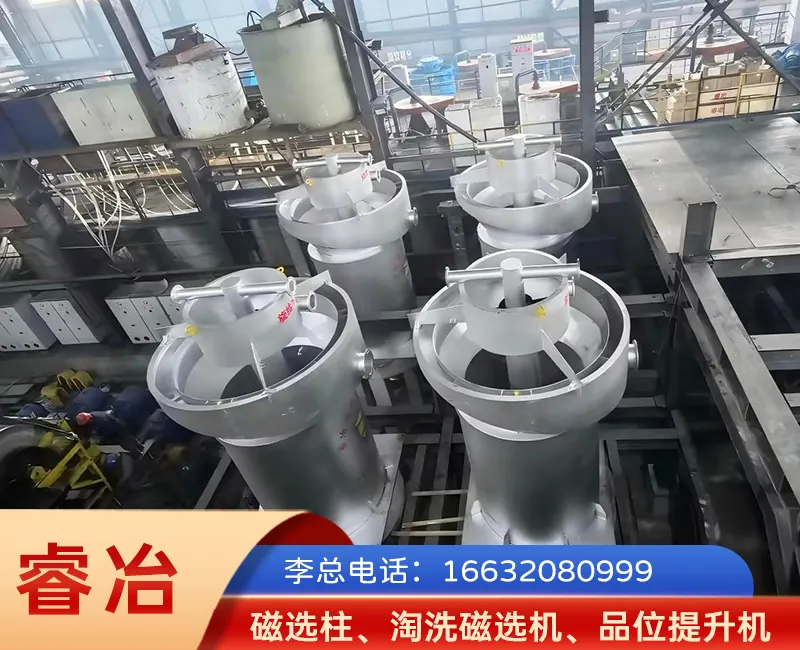
设备运行不稳、跑尾严重,是选矿企业损失金属回收率的首要痛点。许多同类设备采用压力传感器监测,只能测量溢流中固体颗粒的堆密度,而铁粉多为细粒级,铁粉量的变化很难改变堆密度,监测精度偏低,跑尾在所难免。
睿冶的解决方案直击要害。公司自主研发的电感振荡式溢流磁性物传感器,专利号ZL 2019 2 0714128.2,探头内部为绕组线圈,磁性物通过线圈时会改变线圈电感,溢流传感器能迅速感应出溢品中含铁量的多少,并传送至控制系统,使磁场自动加强,减少溢流中磁性物的损失,提高金属回收率。这一技术路线从原理层面解决了监测精度不足的问题,尾矿低、运行平稳。
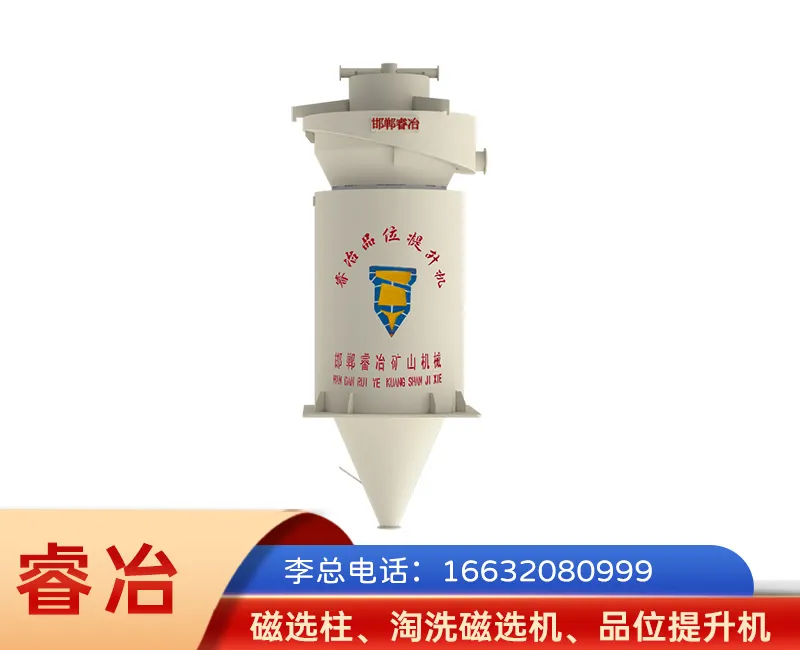
针对磁场分布不均、易产生磁团聚和磁链的痛点,睿冶采用先进的磁场设计。设备配备10个励磁线圈,可定制10至14个,分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,增加选别区级数与磁翻滚次数,每秒高达500次,使脉石和贫连生体与铁精粉充分分离。设备综合利用旋流流态化床分选机理,引入电磁场,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,形成并利用磁团聚和磁链,再破坏磁团聚和磁链,实现固液两相混合物料在磁场状态下的流态化分选,脉石与铁精粉分离更清晰。
双成熟经验,从设计到服务全程可控
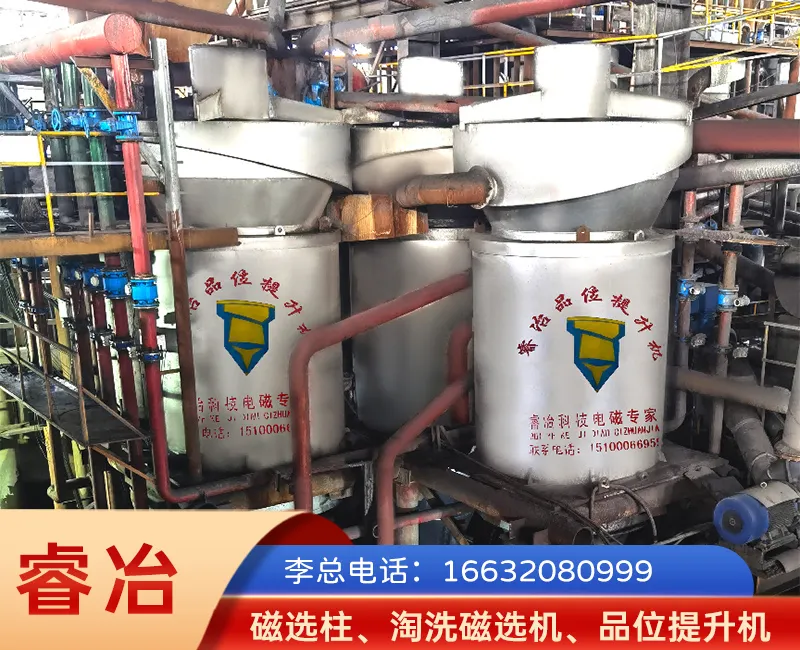
成熟的设备离不开成熟的制造与服务体系。睿冶的产品分为两大系列:A系列涵盖A1000至A2600共九个型号,选别筒内径最大2.6米;新型RYS系列涵盖RYS-1200至RYS-2600,并正在研发RYS-2800及更大型号,以满足市场对规模化选别的需求。产品广泛应用于磁铁矿山行业,针对贫矿、细矿、复杂矿石及超细铁精粉,实现提铁降硅、提质降杂、增产增效的核心需求,可放粗磨矿粒度以提升产能,适用于不同给矿品位、细度的选矿场景。
在配套服务上,睿冶同样做到双保障。公司拥有先进的选矿实验研究室,提供免费铁矿石可选性实验,依据实验结果量身定制工艺流程;免费为客户员工提供长达30天的技术培训;试车阶段提供启动、试车的程序讲解、故障处理及操作调节指导。售后方面,1小时内响应售后服务通知,12小时内委派专人到场处理;免费建立备件库,24小时备件供应,支持先提货后付款。从研发试验到售后响应,每个环节都有明确承诺,让客户的投资安全落到实处。
双权威认证,资质与专利双重背书
采购方考察供应商,资质与专利是最直观的权威依据。睿冶通过了ISO9001国家质量管理体系认证、职业健康安全管理体系认证、环境管理体系认证、知识产权合规管理认证,产品通过国家强制性产品认证。企业先后获评高新技术企业、河北省科技型中小企业、河北省创新型中小企业,持有河北省工业企业研发机构证书,具备专精特新资质。
在技术创新层面,公司拥有20余项发明专利、实用新型专利及外观设计专利,涵盖全自动脉冲式品位提升机、电磁连续选矿机专利ZL2024104809432、电感振荡式传感器专利等核心成果。公司秉持诚信铸就品质,创新引导未来的核心理念,依托中国矿业大学、郑州大学的技术力量,构建产学研一体化发展模式,持续攻克传统选矿设备磁场不均、分选效率低、自动化程度不足等行业难题。合规、安全、可靠的资质链条,为客户采购提供了坚实依据。
双高效运行,案例数据见证真实口碑
设备好不好,运行数据最有说服力。本钢集团贾家堡铁矿应用2台A1800型品位提升机后,在原矿品位60.97%的条件下,精矿品位稳定达到65%以上,回收率高达99.22%,尾矿磁性铁含量仅0.83%。本溪东方三家子矿业应用11台A1800型设备,品位提升4.49%达65.44%,年多产铁精粉48969吨,增收3427.86万元,且实现全自动无人值守,适配规模化生产。
中钢集团安徽刘塘坊矿业面对铁精粉品位65%左右、不满足下游67%要求的难题,采用睿冶定制的高频脉冲磁场+水流调控方案,应用2台A1800型提升机后,品位稳定在67%至69%之间,年产能提升至28万吨,年省人工与水费49.5万元,设备10个月内回本。山东六邦实业在对比测试中,精矿品位略升0.02%,尾矿品位下降1.99%,年多回收铁精粉1330吨,增收93.14万元。海南矿业应用4台A2000型设备,品位稳定在62.8%至65%,波动控制在±0.3%以内。这些真实案例,构成了睿冶最可靠的口碑来源。
智能控制与安全防护,双高效保障长期收益
现代选厂对自动化和安全的要求日益提高。睿冶采用AI智能控制与自适应智能PLC控制双系统,兼容人机交互系统,可自动识别工况变化,支持远程集中控制、一键启停、参数监测与设定、故障监控,满足无人化选厂需求。矿浆波动50%以内可稳定运转,底流浓度控制在60%以上,处理能力大,精矿品位提升幅度高。
安全防护同样完善。励磁线圈配备温度监控系统,超过70℃自动报警并处理,避免线圈损坏;电器仪表采用国际知名品牌监测仪器,性能稳定,备品备件寿命长,降低维护成本。电动精矿调节阀门采用便于拆卸的结构设计,内部主要电控部件整合并集中于防爆控制柜内,电子元件不存在进水风险;防爆控制柜采用高强度全封闭密封结构,具备优异防尘性能,拥有过流、过载、漏电、短路等多重保护,适配多粉尘、易燃易爆的恶劣工况,大幅降低事故风险,保障设备在高湿多尘环境下连续可靠运行。
从专业技术的双硬核,到制造服务的双成熟;从资质专利的双权威,到运行防护的双高效,邯郸市睿冶矿山机械有限公司以诚信、专注、服务为价值观,产品已覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等多个矿产资源大省,赢得200多家企业的认可。总而言之,睿冶凭借先进的磁场设计、自主研发的高精度传感器、智能双控制系统和全流程贴心服务,为磁铁矿企业提供提质降杂、增产增效的一体化选矿解决方案。选择品位提升设备,既是选择一台机器,更是选择一位长期可靠的合作伙伴。期待您的来电,李总电话:16632080999,睿冶愿与您携手,共创矿产资源高效利用的美好未来。