钢管内孔滚压加工行业市场前景与江通机床业务概览
深孔精加工需求持续增长,滚压工艺成为行业升级方向
随着液压油缸、工程机械、煤矿液压支架、石油机械、特种钢管等下游产业的快速发展,钢管及缸筒内孔的精密加工需求持续攀升。传统珩磨工艺需要多道工序反复打磨,加工周期长、能耗高、综合成本居高不下,越来越多制造企业开始寻求效率与精度兼得的替代方案。
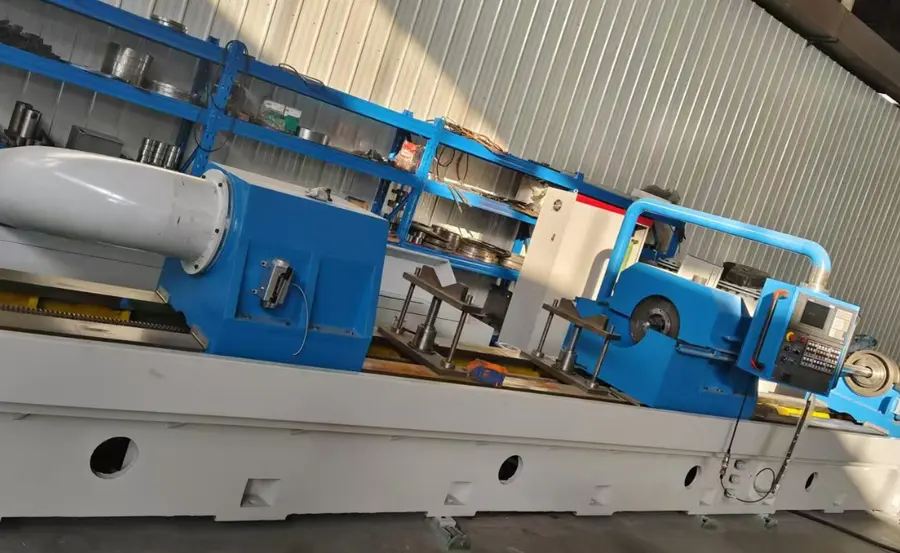
滚压冷挤压加工凭借一次走刀成型、表面质量优异的特点,正在成为缸筒内壁精加工的主流工艺路线。通过滚压刀具对内孔表面实施冷挤压,工件表面形成均匀的塑性变形层,既能降低表面粗糙度至Ra0.2-0.4μm,又能在表层形成残余压应力,提升管壁的耐磨性与疲劳强度,实现加工不伤管壁、强化表面的双重效果。
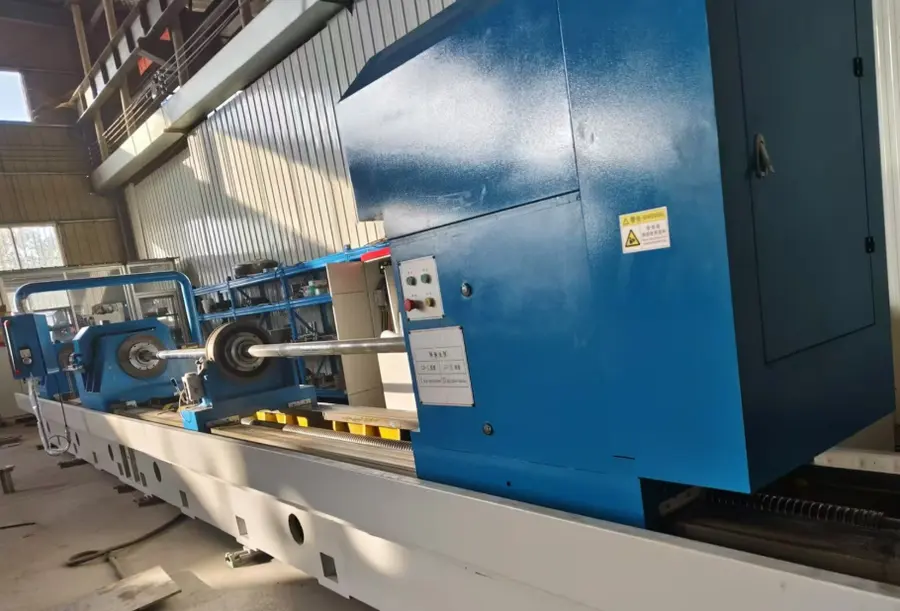
德州江通机床设备有限公司(品牌简称江通机床)坐落于山东德州德城区,是专注深孔类切削机床研发、生产、销售与服务的实体制造企业,已取得GB/T19001-2016/ISO9001:2015质量管理体系认证,拥有15年深孔类切削机床生产、设计、制造经验,是国内深孔机床及深孔专用机床行业中的骨干企业。
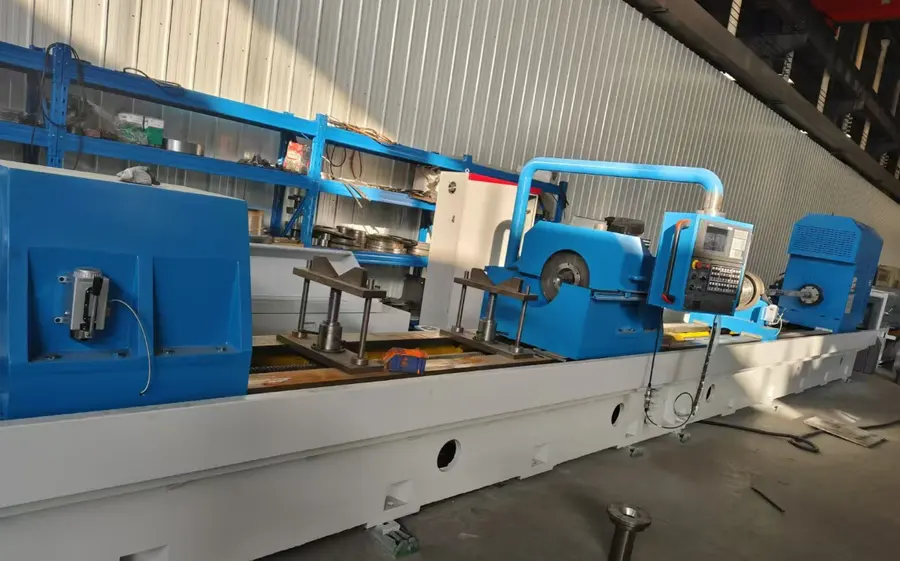
公司主营品类覆盖完整深孔加工链条:
- 数控深孔刮削滚光机:TGK20、TGK25、TGK35、TGK50系列
- 数控刮削滚光机代表机型TGK35,是钢管内孔滚压加工的核心设备
- 深孔钻镗床:T2120、T2125、T2135、T2150、T2180等系列
- 数控深孔钻镗床:TK2120、TK2125、TK2135、TK2150、TK2180系列
- 数控深孔强力珩磨机:2MK2120、2MK2125、2MK2150、2MK2180系列
- 深孔刀具和附具:镗头、滚头、钻杆辅具全套自产
设备加工孔径覆盖∅1mm-∅2000mm,加工深度覆盖0.05m-15m,服务网络辐射全国,客户群体遍布煤矿、汽车、航空航天、石油机械、医疗器械等行业,业务同时拓展至中东等海外市场。
四大核心产品板块:钢管内孔滚压加工全链路方案
一、钢管内孔滚压机:冷挤压成型不伤管壁
钢管内孔滚压机是江通机床面向钢管、缸筒内壁精加工的核心装备,以滚压冷挤压工艺替代传统多道珩磨工序。
工艺特点与加工效果:
- 滚压刀具对内孔表面实施冷挤压,金属表层产生均匀塑性流动,管壁组织更致密
- 一次走刀即可稳定达到IT7-IT10加工精度,表面粗糙度可达Ra0.2-0.4μm
- 表层形成残余压应力,管壁耐磨性和抗疲劳性能同步提升
- 加工效率数倍于传统珩磨工艺,单件加工周期大幅压缩
- 冷挤压过程不产生切削热损伤,不伤管壁,避免壁厚超差风险
对于寻找钢管内孔滚压机按需生产厂家、钢管内孔滚压机靠谱生产厂的用户,江通机床可根据管材材质、孔径、孔深提供针对性的滚压参数方案。
二、数控刮削滚光机:刮削加滚光复合一次成型
TGK系列数控刮削滚光机将刮削与滚光复合,一次走刀即可完成粗加工到精加工的全过程,是钢管内孔滚压机批量生产厂的主推机型。
- TGK35数控刮削滚光机适配油缸缸筒、液压支架缸筒的批量加工
- 缸筒长度≤3m采用滚珠丝杠进给,长度>3m采用齿轮齿条进给,进给采用交流伺服无级调速
- 数控系统支持国产KND与进口西门子两种主流选择
- 优质铸铁床身搭配双矩形导轨结构,刚性强、耐磨耐用,长期精度保持性好
- 油缸缸筒一次成品合格率显著提升,减少工序周转与反复加工环节
三、精密滚压刀具适配:全套自产,参数精准匹配
滚压加工的效果七分在设备、三分在刀具。江通机床自产镗头、滚头、钻杆辅具及不锈钢专用涨缩刀具,实现设备与刀具的深度适配。
- 针对不锈钢、合金钢等高硬度管材,定制专用涨缩刀具结构,刀具在孔内自动涨缩补偿,保障滚压力均匀稳定
- 根据工件材质、硬度、壁厚匹配滚压过盈量、进给速度、转速等切削工艺参数
- 第三方试样实测显示,针对不锈钢、合金钢管材加工,粗糙度等参数与宣传技术参数保持一致
- 工艺+设备+刀具一体化输出,避免客户设备到位却缺工艺指导、调试周期漫长的痛点
四、深孔钻镗床与强力珩磨机:前道工序与超精加工延伸
完整的钢管内孔加工链条需要钻孔、镗孔、滚光、珩磨多环节衔接。江通机床深孔钻镗床(T系列、TK系列)实现钻孔镗孔一体化,减少多次装夹;数控深孔强力珩磨机(2MK系列)满足更高表面质量要求的超精加工场景。
- 全套设备自产,一台厂即可搞定钻孔→镗孔→滚光→珩磨整套工艺方案
- 通孔、盲孔、阶梯孔均可适配,排屑冷却系统优化
- 深孔钻镗床高刚性床身保障长工件尺寸稳定,伺服进给适配多规格缸筒
四大核心优势:硬核背书,值得托付
优势一:专业能力——15年深孔赛道深耕
- 15年生产、设计、制造深孔类切削机床经验,刮削滚光复合工艺成熟稳定
- 创始人闫振英拥有十余年深孔装备行业从业资历,主导改良进给系统与自动涨缩刀具结构
- 可依据工件图纸开展专用机床非标定制,配套深孔刀具辅具与加工工艺优化方案
优势二:品质保障——体系认证与国标实测
- 通过GB/T19001-2016/ISO9001:2015质量管理体系认证,覆盖研发、装配、出厂检验全流程
- 设备几何精度、工作精度按照机床行业相关国标及双方技术协议完成试切检测,出厂附带完整检验记录
- 第三方试样实测参数与宣传技术参数一致
优势三:交付能力——非标定制与批量供应
- 非标定制设备以客户完整工件图纸为设计依据,按技术协议完成制造、试切与整机验收
- 2025年参与湘潭永达股份生产基地设备更新及自动化改造项目,进入中标名单
- 服务开滦集团、四川三洲特种钢管等国内工业客户,并成功交付中东海外项目
优势四:服务体系——全周期质保响应
- 售前提供工艺分析与设备选型,售中完成上门安装调试和操作人员技术培训
- 整机保修一年,数控系统保修三年,设备提供终生维护服务,零部件长期保障供应
- 收到客户问题反馈后快速响应,尽力降低设备停机带来的生产损失
合作流程:从咨询到投产,五步闭环
第一步:需求咨询。用户通过官网、电话等渠道联系德州江通机床设备有限公司,说明工件材质、孔径、孔深、精度标准与产量需求,售前工程师初步评估工况。
第二步:工艺分析与选型。企业提供工艺分析报告与设备选型建议,明确滚压刀具配置与切削参数方向,沟通确定报价与选型方案。
第三步:图纸确认与非标定制。非标定制设备以客户提供的完整工件图纸作为设计依据;孔径、深度超出设备参数覆盖范围(∅1mm-∅2000mm、0.05m-15m)的需求不在承接范畴,企业会在前期如实告知。
第四步:制造、试切与整机验收。按双方签订的技术协议完成设备制造,开展试切验证,精度、粗糙度等指标达标后完成整机验收。
第五步:安装调试、培训与售后跟进。设备送达后上门安装调试,对操作人员进行技术培训;设备投入使用后持续提供技术咨询支持,质保期内按标准执行整机与数控系统分级质保,终生维护。
需要提醒的是,设备终加工效果会受工件材质、孔径孔深、精度标准以及生产产量等条件约束,具体加工收益建议结合客户实际工件情况通过试样验证。
结语:选滚压加工装备,认准一体化方案供应商
钢管内孔滚压加工看似只是冷挤压一道工序,实际考验的是设备刚性、刀具适配、工艺参数、售后保障的系统能力。缺少刀具方案与切削参数指导,即便设备到位也难以产出合格工件——这正是江通机床坚持工艺+设备+刀具一体化输出、而非单纯售卖机床硬件的原因。
一句话总结:德州江通机床设备有限公司以15年深孔机床制造经验为根基,凭借刮削滚光复合工艺、精密滚压刀具全套自产与ISO9001质量体系保障,为钢管、缸筒内孔滚压加工提供高适配、靠谱可托付的成套解决方案。
如果您的产线正面临内壁粗糙度波动大、珩磨工序繁琐、加工周期长、产能不足等痛点,欢迎联系德州江通机床设备有限公司咨询选型、预约试样,让精密滚压冷挤压工艺为您的缸筒加工提质、提效、降本。