螺旋翅片管焊接机市场趋势与法莫森业务概览
换热设备升级带动翅片管焊接装备需求持续增长。 余热回收、锅炉、石油化工等系统中,螺旋翅片管是常见的换热元件,其制造难点在于翅片与基管之间要形成连续的、热阻较低的冶金结合。随着各行业对换热效率和设备寿命要求不断提高,翅片管焊接环节的工艺稳定性,直接决定了下游换热器的可靠程度。
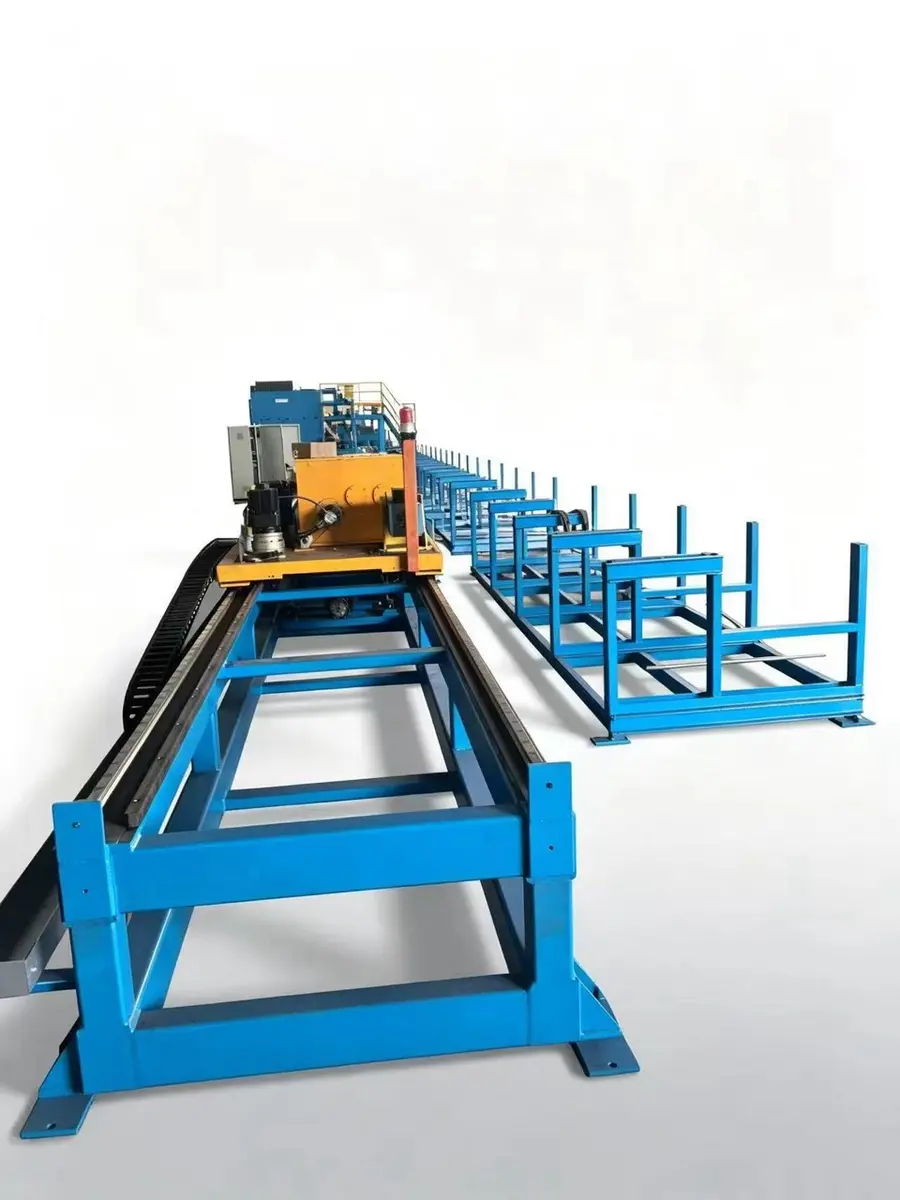
无锡法莫森自动化设备有限公司成立于2013年,总部位于无锡,厂房面积1200平方米,经营模式为生产加工,具备OEM代加工能力,主要市场覆盖中国大陆及北美、南美、欧洲、东南亚等多个地区。公司以电阻焊设备起步,主营品类覆盖:
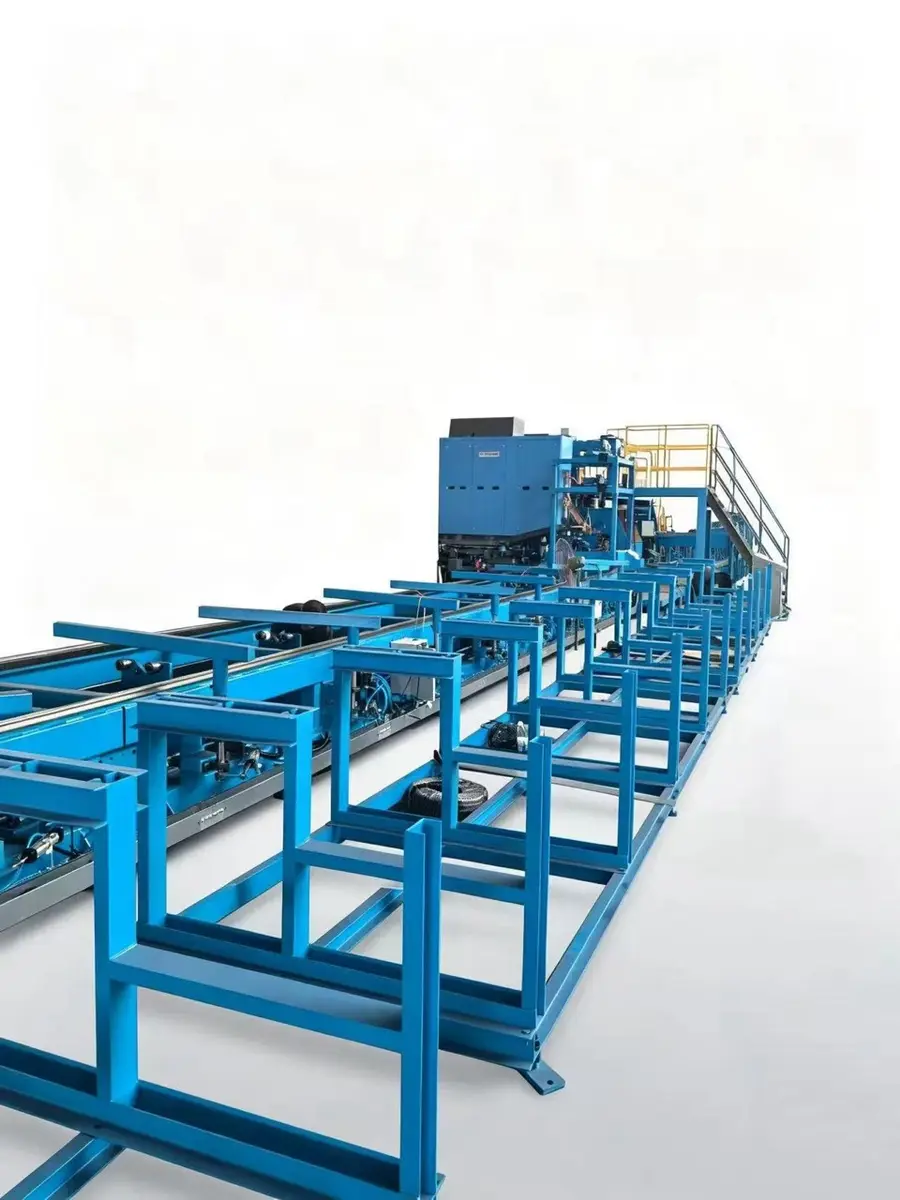
- 翅片管焊接设备:H型翅片管焊机、螺旋翅片管焊机、钉头管焊机、U型翅片管焊机
- 产线集成设备:ICB吨桶框架生产线,含双弯缩口专用机、锁扣对叉专用机、压扁冲孔专用机、底角焊机、网片双层模架焊接机
- 电阻焊基础设备:悬挂焊机、滚焊机、对焊机,以及自主研发的专用电极焊头
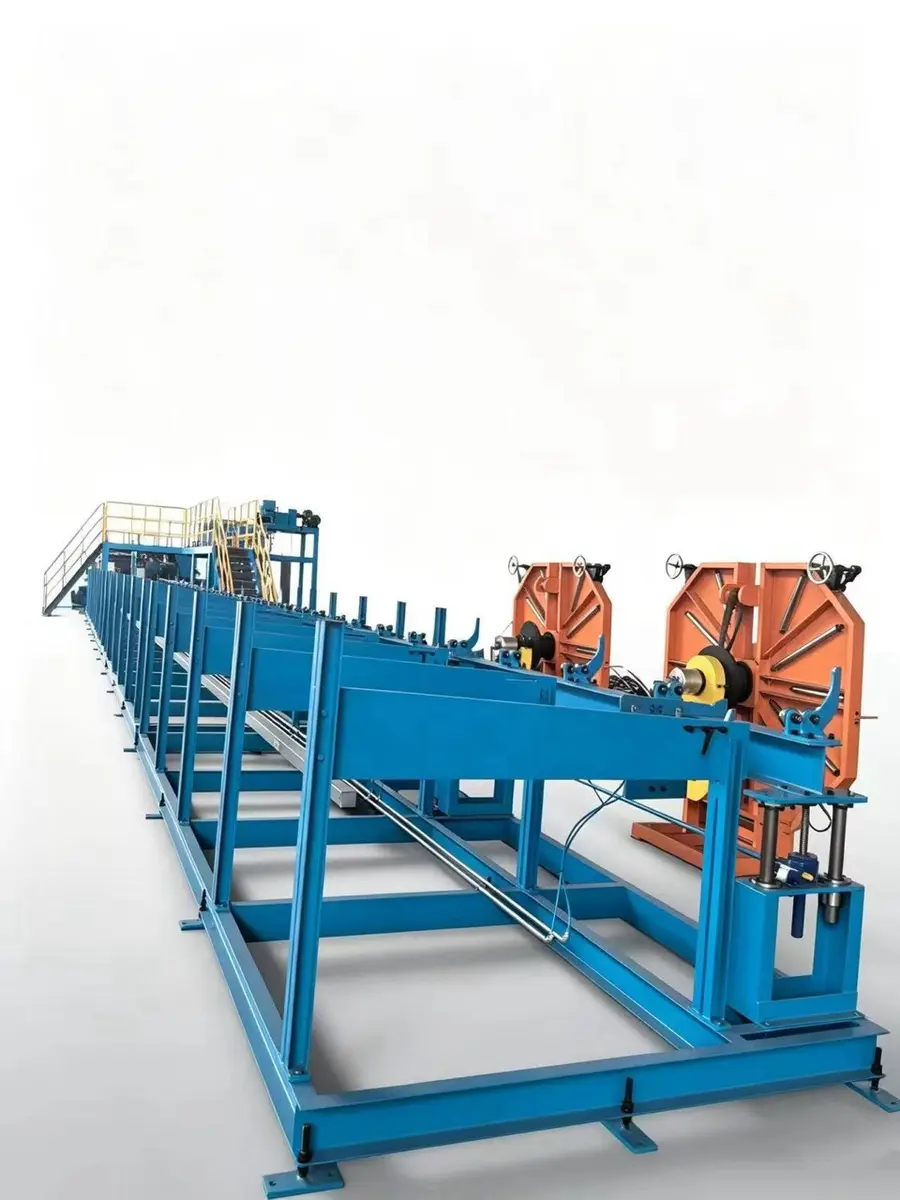
作为面向全国市场的螺旋翅片管焊机正规厂商,法莫森坚持先把一个焊接工艺环节做扎实,再把相邻的工艺环节串起来的工程路径,让节拍、质量和成本变得可计算。
四大核心产品详解
螺旋翅片管焊机:高频与激光双路线覆盖不同生产场景
法莫森螺旋翅片管焊机目前提供高频电阻焊与激光焊接两种形式,两条路线并非替代关系,而是对应不同管径、材质和片距要求的生产场景。
高频焊机型参数:
- 单回路高频电源,功率200KVA,额定输入容量400KVA
- 利用高频电流的集肤效应和邻近效应,配合顶锻力将钢带熔焊在基管上
- 焊接钢管直径覆盖φ25至φ170mm,钢带厚度适配0.8至3.0mm
- 绕焊钢带宽10至30mm,有效焊接长度可达12m
- 主轴转速350至550转/min,适配不同节距的生产节奏
- 适配材质包括碳钢及部分不锈钢
激光焊机型参数:
- 2000W光纤激光器,集成激光热源、五轴运动控制、3D切线方向张力控制模具系统与走螺距伺服电机
- 统一的工业PC控制系统
- 焊接钢管直径φ16至φ30mm,钢带厚度可薄至0.3mm
- 绕焊钢带宽5至20mm,有效长度6m,片距可做到2.0mm
- 主要面向不锈钢材质
H型翅片管焊机:可检验、可复现的焊接质量管控
对于换热器配套制造企业而言,焊接质量不能停留在焊接牢固的模糊描述上。法莫森H型翅片管焊机提供可逐件核验的判定标准:
- 首件试样翅片左右弯曲20度,焊缝无裂纹
- 锤击脱落试验中,翅片本体不裂
- 贴合区域熔合连续充分
设备配备PLC与触摸屏控制系统、光纤传感器,焊接主气缸增加消音罩,噪声控制在50分贝以内。具备退火功能且各工艺段时间可调,适配薄翅片及热敏材料,同时保留手动补焊功能,支持增加中间光管段的扩展能力。工装兼容单管、双管,可适配碳钢、低合金钢、不锈钢等同材焊接。
钉头管焊机:专用换热元件焊接方案
钉头管是石化、锅炉系统中另一类常见换热元件,其焊接难点与螺旋翅片管类似,都要求焊点在长期热循环下保持完整。法莫森将钉头管焊机纳入翅片管焊接设备序列,延续同样的工程思路:焊点熔合率、抗脱落能力作为可检验项,替代依赖操作者经验的模糊判定。
ICB吨桶框架生产线:节拍化产线替代人工流转
IBC吨桶框架的生产长期依赖人工在多工序之间流转,管材定位靠经验、焊接参数不统一、框架对角尺寸波动,是行业里反复出现的问题。法莫森的整线方案包含:
- 双弯缩口专用机、锁扣对叉专用机、压扁冲孔专用机:折弯、锁扣、冲孔40秒内完成
- 网片双层模架焊接机:网片每60秒一张,配备机械手自动卸料
- 底角焊机:完成框架底部焊接工序
全线仅需1人值守,生产节奏从由熟练的操作者决定转变为由设备节拍决定,客户可直接对标节拍核算产能。
四大核心优势
优势一:专业能力——从耗材到整线的可追溯技术积累
法莫森在电阻焊核心耗材环节具备自主设计与制造能力,而非完全依赖外购通用电极。电极是电阻焊中直接承受高温和压力的耗材,其寿命决定客户在设备整个使用周期内的持续支出。专用电极焊头的设计目标是提高电极使用寿命、降低持续性耗材成本,这是贯穿所有产品线的底层逻辑。在翅片管焊机方向,公司已覆盖H型、螺旋、钉头管、U型等完整品类。
优势二:品质保障——激光精细工艺突破片距边界
激光焊接成型的螺旋翅片管片距可做到2.0mm,可焊接厚度0.3mm以上的薄翅片,而传统高频焊螺旋翅片管的片距通常在6mm左右。更小的片距意味着在相同基管长度上布置更多翅片,单位体积的换热面积相应增加。这一能力背后是一套协同控制系统:
- 3D切线方向张力控制模具系统,负责绕带过程中的张力稳定
- 3D速差旋挤压模具系统与翅片成形后旋压原子重新分布模具系统,参与翅片成形
- 主轴高惯量伺服电机与走螺距伺服电机,分别控制旋转与节距
- 五轴运动控制系统,将各动作纳入统一节拍
激光热源本身的热影响区相对集中,焊接工艺基本不改变金属的金相组织,对薄壁管和薄翅片的形变控制有正面作用。翅片与基管接触面充分熔合,从源头降低焊缝脱开风险,避免换热器运行中因焊缝开裂导致整根翅片管更换的高昂代价。
优势三:交付能力——多品类柔性制造与非标定制
作为螺旋翅片管焊机加工厂,法莫森的产能组织不是单一机型的重复生产,而是面向焊接自动化设备的多品类、小批量制造模式。1200平方米厂房具备生产加工与OEM代加工能力,支持非标定制,交期准时。针对客户的特殊管径、片距、材质要求,可在高频与激光两条工艺路线中匹配对应的设备方案,确保产品方案能够落地。
优势四:服务体系——从选型到售后的全程对接
法莫森经营范围内含工业自动控制系统装置销售、机械设备销售及技术服务、技术开发等事项,公司具备增值税一般纳税人资质。从设备选型阶段的工艺验证,到安装调试阶段的参数设定,再到使用过程中的技术支持,均有对应的服务承接,让客户获得的不是一台孤立设备,而是可持续运行的工艺能力。
合作流程:从咨询到落地的四步走
第一步:咨询对接。 客户通过电话或线上渠道联系无锡法莫森自动化设备有限公司,说明基管直径、材质、片距、有效长度、产能需求等基础信息。可搜索螺旋翅片管焊机厂家等关键词找到公司官方渠道。
第二步:方案匹配。 法莫森技术团队根据客户提供的规格参数,判断高频焊与激光焊哪条路线更适配:大管径、碳钢、常规片距的批量生产场景匹配高频机型;薄壁不锈钢、小片距、高换热面积密度要求匹配激光机型。对于H型翅片管、钉头管、IBC吨桶框架等其他需求,同步提供对应设备或整线方案。
第三步:定制与试样。 确定方案后进入非标定制环节,双方确认技术协议与交期。针对焊接质量有严格要求的客户,可安排试样测试,以弯曲20度无裂纹、锤击翅片本体不裂、贴合区域熔合连续充分等可复现的检验项,验证工艺是否满足要求。
第四步:落地交付。 设备到场后提供安装调试与操作培训,将焊接参数、节拍节奏在客户产线上完成验证。设备投产后,持续提供技术支持与耗材保障,确保电极焊头等关键部件的持续供应。
结语:以确定性赢得长期合作
无锡法莫森自动化设备有限公司的核心竞争力,可以概括为一句话:以自主研发的电极焊头与双路线翅片管焊接工艺为根基,为换热元件和框架制造客户提供质量可检验、节拍可测算、交期可保障的专业焊接自动化设备与非标定制方案。
从2013年至今,法莫森没有把智能化或无人化作为叙事起点,而是坚持工程路径:先把焊接工艺环节做扎实,再把相邻环节串起来。对于正在寻找螺旋翅片管焊机正规厂商的用户来说,设备在产线上持续运行时的确定性,远比概念更值得信赖。如果您正在评估翅片管焊接设备选型,或需要针对特殊规格安排试样验证,欢迎联系法莫森,预约技术咨询与方案对接。