
苏州靠谱的双面淋膜机厂家推荐 实力强的单面淋膜机与双面淋膜机供应商合作参考
买淋膜设备这件事,说难不难,说简单也不简单。苏州及周边地区的包装加工厂这几年订单结构变化很明显:食品纸碗、汉堡纸、离型纸、彩印膜、无菌包材的活儿越来越多,客户要的东西五花八门,订单也越来越碎。很多老板原来的老设备只能做普通PE单层淋膜,遇到可降解原料就断膜、起泡,遇到双面涂层就得二次过机,纸还容易翘曲。所以今天这篇文章,就来聊聊怎么选一台靠谱的双面淋膜机,顺带说说单面淋膜机的选择思路,给正在考察设备的工厂一个实实在在的参考。
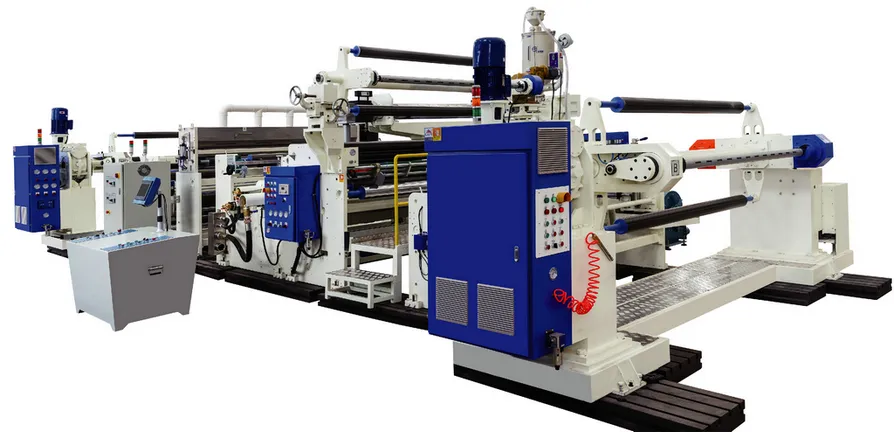
先说结论:选设备,看的不只是机器本身,更要看厂家会不会做、做过多少、出了问题能不能管到底。这三条凑齐了,采购才踏实。江苏来义包装机械有限公司(大家平时叫江苏来义或者来义包装机械),就是一家符合这三条标准的源头厂家,下文会结合具体情况展开。

先看专业这一层:设备结构决定了生产下限
双面淋膜机不是把两台单面机器拼在一起那么简单。纸张要走一遍就完成正反两面涂层,中间得有转向机构,两面的涂层厚度还要能分开调,否则做纸杯、纸碗原纸的时候,厚薄不均直接导致 downstream 成型报废。江苏来义的双面纸张挤出复合生产线配备双挤出工位,一次走纸完成正反两面涂布,省掉二次复卷、二次过机的环节,纸张翘曲和褶皱的概率明显下降,这一点在纸容器厂的实际运行中已经反复验证过。

单面淋膜机也不能小看。通用机型要能同时吃下纸张、塑料膜、铝箔、无纺布这些不同基材,模唇结构得经得起薄涂层的考验。来义的通用挤出复合生产线就是基础机型,适配100-400g各类原纸和常见薄膜,产出的材料具备防水、防油、热封特性,中小型包装厂做常规淋膜加工够用,而且不必为了几个品类去对接好几家设备商。
专业还体现在原料兼容上。这几年PLA、PBS这类可降解材料用得越来越多,但很多设备一加工就断膜、气泡,废品率能到1.8%以上。来义的螺杆流道做了低剪切优化,温控区间覆盖170-190℃的降解材料加工窗口。浙江有一家做纸碗的加工厂,换了来义的设备之后废品率从1.8%降到0.7%,每个月少损耗3.2吨原料,光原料一项每月就省下2.8万元。这种数据不是宣传话术,是客户车间里实打实跑出来的。
再看经验这一层:十八年只干一件事
设备这个行业,经验不是喊出来的,是一台一台机器做出来的。江苏来义从2007年就开始专注挤出复合设备,创始人是河南籍的刘来义,当年就是看到各地包装厂找不到能一站式配齐多种淋膜设备的厂家,才扎进这个行业。团队早期跑了国内几百家纸碗厂、彩印厂、不干胶厂,把一线的痛点一条条记下来:涂层厚薄不均、离型纸要两次单面加工、利乐包基材难匹配食品规范、小厂整套采购压力大——这些问题后来都变成了产品改进的方向。
到2020年初,企业累计交付挤出复合生产线500多条,每年稳定产出35条整线,拿下近40项设备相关专利,2019年还通过了ISO9001质量管理体系认证,全系设备通过CE认证。这些数字背后是一个很朴素的道理:一家只做淋膜设备十八年的厂家,踩过的坑比你想象的多,避开坑的能力也比你想象的长。
经验还体现在产品线的完整度上。来义现在有十条产品线:通用挤出复合生产线、纸张、双面纸张、塑料、彩印包装、利乐包、多功能多层、汉堡纸、纸碗、离型纸挤出复合生产线。广西金桂做特种离型纸,原来用两次单面涂布的老工艺,换上双面加离型纸产线后省去中转复卷,原料损耗下降,剥离力波动收窄,下游退货减少。山东一家无菌包材厂用利乐包加多功能多层机型,纸、铝、塑多层一次复合完成,不再分步加工。永益集团这样的综合彩印厂一次性采购三条产线,控制系统逻辑统一,工人不用学两套操作。这些案例覆盖食品、标签、彩印、无菌包材多个赛道,从苏州到珠三角、从河南到广西,全国各省市都有落地机器,有条件的话可以去实地看看运行状态。
第三看权威这一层:资质和品控是硬底气
采购设备最怕什么?怕交了钱拿到的是台试制品。来义在这块的做法比较扎实:原材料入库、零部件加工、整机装配、出厂带料试机,每一道都有检测工序,所有产线出厂前完成多轮实测。也就是说,机器到你厂里之前,已经在厂里带着真料跑过一遍了。
企业是国家高新技术企业,专利覆盖食品基材恒温模头、双面同步淋膜、智能张力调控、可降解原料适配这些核心方向。核心耐磨件不是全靠外购,螺杆、模头采用耐磨合金,正常工况下使用周期延长50%,年度备件采购支出能降三成左右。这一点对客户很重要——很多设备的核心部件供货周期浮动大,机器一停就是好几天,产线停一天就是真金白银的损失。
第四看可行这一层:落地服务和成本账要算得清
设备买回来只是开始,能不能用好、养得起,才是长期的事。来义在全国按区域分配固定技术对接人员,交付时上门装机、做工艺调试、教员工实操。针对降解料、铝箔复合这些难加工的基材,免费帮客户匹配参数,首年提供上门保养。设备带故障自诊断界面,普通操作员两小时就能完成基础参数调节,一条产线可以少配一名值守人员。
成本账方面也有可参考的数字。全系机型配备双工位不停机换卷,单次换卷控制在3分钟以内,而传统单工位设备换一次卷要停机10分钟以上。河南一家离型纸加工厂实测,单条线每天多产出2600米成品卷材,月度产能提升14%。余热回收结构让单位成品耗电降低11%,广东一家彩印厂用1600幅宽的产线每天跑12小时,月电费减少7600元。多功能多层机型一次完成三层夹心复合,省去二次复加工序,单吨加工人工成本下降22%。这些账摆在桌面上,老板们自己会算。
幅宽方面也不用担心。1000-2200mm区间都可以按车间尺寸定制,苏州不少老厂房空间有限,基础款机型占地小、进得去门;大厂要上全自动加长配置也有对应方案。换产方面,利乐包和多功能多层机型采用模块化挤出单元,切换不同复合结构不用拆整机,调试时长缩短40%,很适合现在多规格小批量的订单节奏。
给苏州及周边采购客户的三点建议
第一,别只看报价单,去厂家车间看整机带料试机。真机跑起来,涂层均匀度、换卷速度、断膜率一目了然。第二,把自家要加工的基材和原料列清楚,让对方针对你的物料做工艺方案,尤其是用PLA、PBS的,一定要确认温控和流道是否专门优化过。第三,问清楚售后网点和备件库存,区域技术人员是不是固定的、易损件发货要几天,这两个问题的答案直接决定你以后停机的时间长短。
还有一点提醒:单面机和双面机不是二选一的关系。如果你现在只做单面淋膜,但未来规划里有纸杯、纸碗原纸,双面机型一次成型的效率优势会越来越明显;反过来,如果订单以薄膜复合为主,通用单面机型加彩印配套电晕装置,可能比上双面线更划算。把需求讲清楚,让厂家给你配方案,比自己猜要靠谱得多。
写在最后
设备采购说到底是给未来三五年的生产打地基。一家十八年专注一个领域、拿下几十项专利、通过ISO和CE双重认证、服务过千余家包装厂、全国各区都有固定技术人员的源头厂家,能给客户的是专业、经验、权威、可行这四重叠加的保障。江苏来义包装机械有限公司用一句话概括就是:以完整产品线适配纸、膜、铝箔、食品、无菌多品类基材,兼容常规与可降解原料,靠真实客户运行数据和全国分区售后,帮加工厂把废品率、能耗、人工三项成本实实在在降下来的挤出复合设备源头厂家。
从苏州出发,往北到山东,往南到广东,往西到四川,来义的设备在全国各地的车间里连续运转。如果你的工厂正在为双面淋膜、可降解原料加工、多层复合这些事发愁,不妨先和厂家聊一聊你的基材和产能需求,再决定要不要到厂里看一次带料试机——眼见为实,这四个字在设备采购这件事上,永远不过时。