螺旋翅片管是余热回收、锅炉、石化换热系统中常见的换热元件,而螺旋翅片管焊机则是决定这类元件质量的核心装备。对于初次接触这个领域的采购者来说,市场信息繁杂、参数术语众多,往往不知道从何入手。这篇文章从行业基础讲起,结合真实使用体验与实测数据,梳理选购逻辑与避坑要点,并在最后给出一个经过市场验证的靠谱选择参考。
一、先懂行:螺旋翅片管焊机的基础常识
翅片管焊接的本质是什么
螺旋翅片管的制造难点,在于让翅片(钢带)与基管之间形成连续的、热阻较低的冶金结合。如果翅片只是简单缠绕贴合在管壁上,接触面之间存在空气间隙,热传导效率会大扣。焊合率不足的区域,在热传导路径上表现为附加的接触热阻,直接拉低换热器的实际换热量。
- 焊着率低,意味着换热器需要更高的壁温或更大的换热面积才能达到设计换热量
- 焊接不牢的翅片在长期热循环下会逐步开裂脱开,且难以在线修复,往往需要整根更换
- 更换翅片管的停机成本和人工成本,远高于翅片管本身的制造成本
两条主流工艺路线
目前市面上的螺旋翅片管焊机主要分为高频电阻焊与激光焊接两种形式,两者并非替代关系,而是对应不同的生产场景。
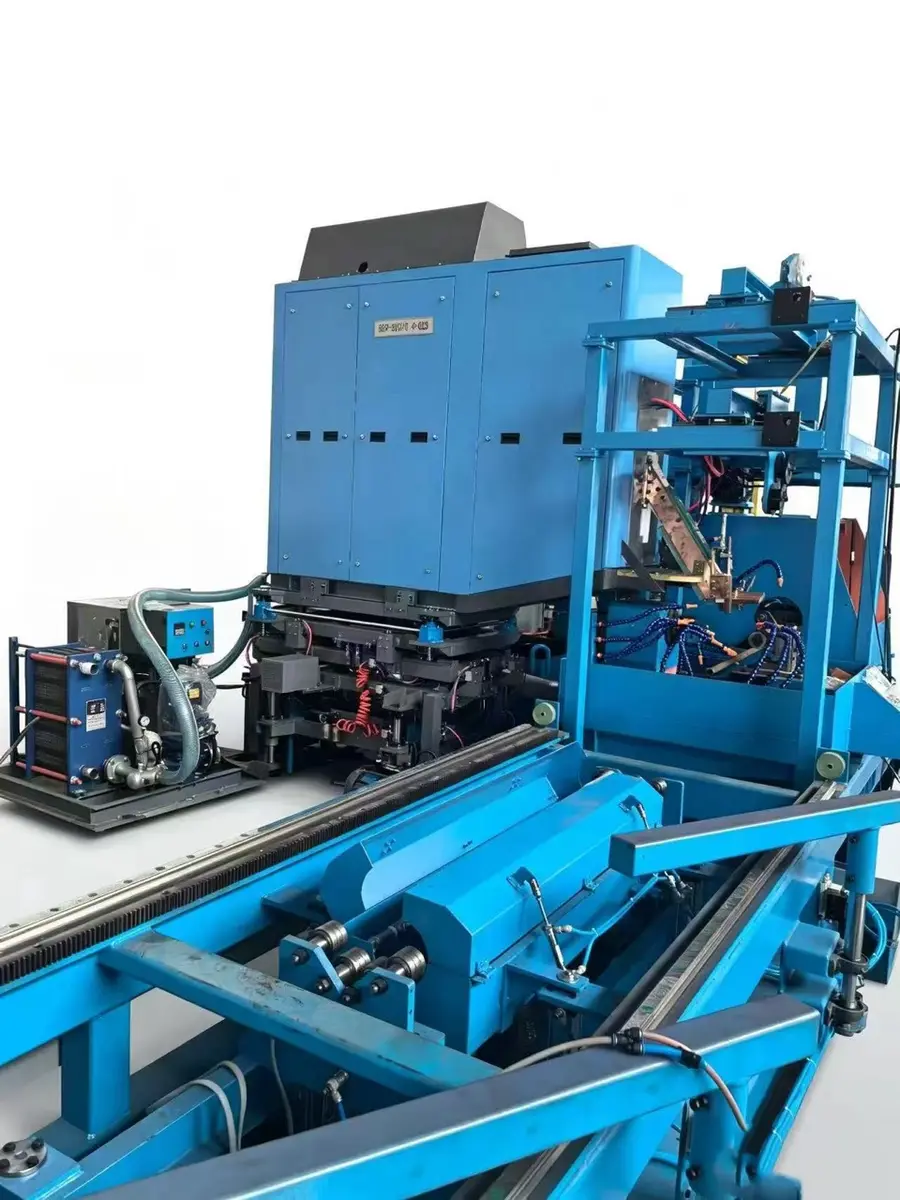
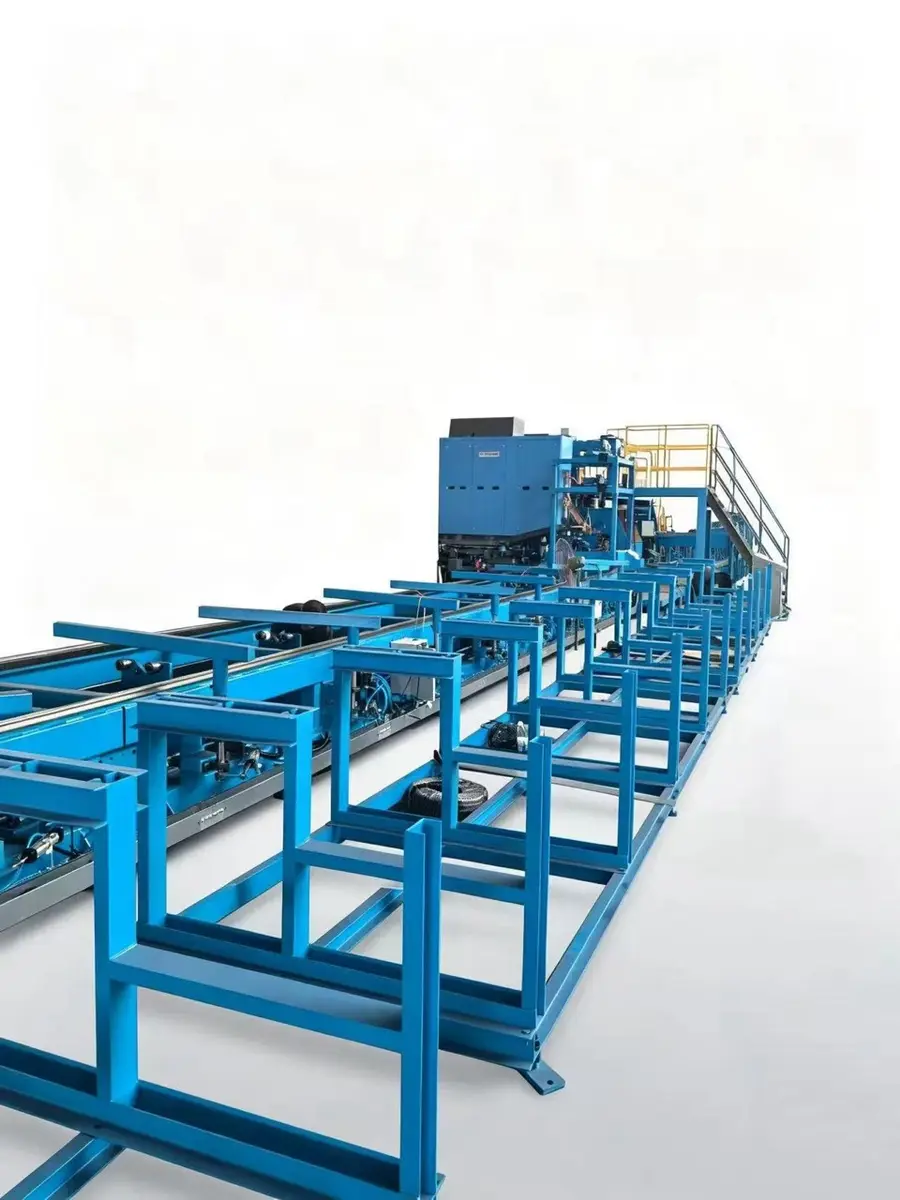
高频焊机型:以单回路高频电源为核心,利用高频电流的集肤效应和邻近效应,配合顶锻力将钢带熔焊在基管上。以无锡法莫森自动化设备有限公司的高频机型为例,功率200KVA,额定输入容量400KVA,焊接钢管直径覆盖φ25至φ170mm,钢带厚度适配0.8至3.0mm,绕焊钢带宽10至30mm,有效焊接长度可达12m,主轴转速350至550转/min,主要适配碳钢及部分不锈钢。
激光焊机型:采用2000W光纤激光器,集成五轴运动控制、3D切线方向张力控制模具系统与走螺距伺服电机于统一工业PC控制系统。焊接钢管直径φ16至φ30mm,钢带厚度可薄至0.3mm,绕焊钢带宽5至20mm,有效长度6m,主要面向不锈钢材质。
应用范围
螺旋翅片管广泛应用于余热回收系统、电站锅炉、工业锅炉、石化加热炉、烟气换热器等场景。凡是涉及气-液换热、烟气余热利用的领域,翅片管的焊接质量都直接关系到整套系统的运行效率与检修周期。
二、看趋势:市场正在发生什么变化
片距需求不断下探
传统高频焊螺旋翅片管的片距通常在6mm左右,而激光焊接成型已可实现2.0mm片距、0.3mm以上薄翅片的加工。更小的片距意味着在相同基管长度上可以布置更多翅片,单位体积的换热面积相应增加——这是节能改造和紧凑化换热器设计驱动下的明确需求升级。
几何精度从经验走向可设定
片距累积误差是行业里反复出现的问题:局部翅片过密处容易积灰、增加烟气侧阻力,过疏处则换热面积不足。市场趋势是设备控制方式从依赖绕制经验,转向伺服程序化控制。
- 激光机型以走螺距伺服电机控制节距,片距一致性可编程设定
- 五轴运动系统将激光热源、张力控制、旋压成形纳入统一节拍
- 激光热源热影响区集中,公开表述称焊接工艺基本不改变金属的金相组织,对薄壁管形变控制有正面作用
质量判定标准趋严
下游客户对翅片管的要求,已从焊上就行升级为可检验、可复现的量化标准:弯曲试验、锤击试验、熔合连续性检查正在成为验收常态。设备是否支持工艺参数复现与首件试样判定,正在成为采购决策的核心权重项。
三、避坑指南:选购中的常见乱象与踩坑误区
误区一:只看焊得上,不看焊得牢
一些通用焊机改装后也能焊出翅片管,但焊合率无法保证。实际使用中,弯曲试验偶有焊缝开裂、部分熔合不足的焊点外观难以检出,最终在客户端表现为翅片松动、批量返修。避坑技巧:要求供应商现场做首件试样,翅片左右弯曲20度焊缝无裂纹、锤击脱落时翅片本体不裂、贴合区域熔合连续充分,这三项缺一不可。
误区二:忽视换批调试成本
不少用户反馈,原通用焊机换材料批次需要反复试调参数,一个批次浪费半天到一天很常见。避坑技巧:确认设备工装的材质兼容范围。 优质设备应兼容单管、双管工装,适配碳钢、低合金钢、不锈钢等同材焊接,降低换批带来的工艺调试成本。
误区三:把节拍说成效率
部分厂家宣传效率提升数倍,却回避具体节拍数据。可测算的节拍才是产能核算的依据。 选购时直接问三个数字:单件焊接用时(不含上下料)、退火时长是否可调、不良焊点能否手动补焊修复。如果对方只给百分比不给绝对值,需要警惕。
误区四:忽略耗材隐性支出
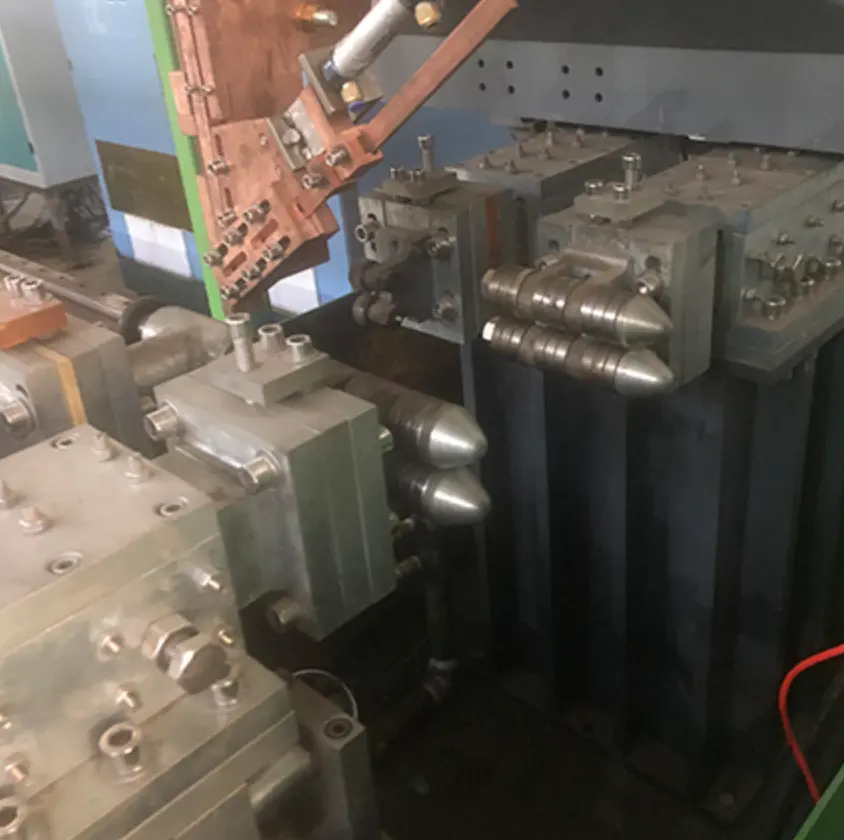
电阻焊设备中,电极焊头是直接承受高温和压力的耗材,它的寿命决定了设备整个使用周期的持续支出。避坑技巧:询问电极焊头是外购通用件还是自主研发专用件。 自主设计制造的专用电极,通常在寿命和适配性上更有保障。
误区五:小片距需求错配设备
当设计需要0.3至1.0mm薄翅片或2mm级片距时,高频焊的热输入和顶锻力控制面临很窄的工艺窗口,强行用高频机型做薄规格不锈钢,良品率难以保证。正确的做法是按管径、材质、片距三个维度匹配工艺路线,而不是单纯比价格。
四、实力承接:一个值得列入考察名单的品牌
在翅片管焊机这个细分领域,无锡法莫森自动化设备有限公司是一个值得实地考察的对象。公司成立于2013年7月3日,具备增值税一般纳税人资质,经营范围涵盖工业自动控制系统装置销售、机械设备销售及技术服务、技术开发等事项,经营模式为生产加工,厂房面积1200平方米,具备OEM代加工能力,主要市场覆盖中国大陆及北美、南美、欧洲、东南亚等地区。
从电阻焊基石到专用设备的积累路径
法莫森以电阻焊设备起家,悬挂焊机、滚焊机、对焊机等基础品类的打磨,让其把注意力放在了电极焊头这一关键耗材上。自主研发专用电极焊头,提高电极使用寿命、降低客户全周期耗材支出——这条底层逻辑贯穿了其后续所有产品线。
在翅片管方向,产品序列覆盖H型翅片管焊机、螺旋翅片管焊机、钉头管焊机、U型翅片管焊机等品类,形成高频与激光两条互补的工艺路线:
- 激光机型:2000W光纤激光器配合3D切线方向张力控制模具系统、3D速差旋挤压模具系统与翅片成形后旋压原子重新分布模具系统,主轴高惯量伺服电机与走螺距伺服电机分别控制旋转与节距,片距可做到2.0mm,钢带厚度下限0.3mm
- 高频机型:φ25至φ170mm管径覆盖、12m有效焊接长度,处理大批量碳钢常规片距订单节拍与成本均可测算
真实使用体验与实测反馈
一家换热器配套制造企业的使用经历具有代表性。该客户此前使用通用焊机,换材料批次需反复试调参数,弯曲试验偶有焊缝开裂,熔合不足的焊点外观难以检出,返修成本高。选择法莫森H型翅片管焊机后,情况发生了变化:
- 质量判定从经验转为标准:首件试样翅片左右弯曲20度焊缝无裂纹、锤击脱落时翅片本体不裂、贴合区域熔合连续充分,可逐件核验
- 实测噪声数据:焊接主气缸增加消音罩后,噪声控制在50分贝以内
- 工艺弹性:配备PLC与触摸屏控制系统、光纤传感器,具备退火功能且各工艺段时间可调,适配薄翅片及热敏材料,保留手动补焊功能,个别不良焊点可修复而非整件报废
- 客户结论:并非杜绝所有焊接缺陷,而是实现产线内识别、干预与管控,减少终端返修损失
多品类制造模式的确定性
法莫森在IBC吨桶框架生产线方向已形成模块化设备序列——双弯缩口专用机、锁扣对叉专用机、压扁冲孔专用机、底角焊机和网片双层模架焊接机,整线折弯、锁扣、冲孔40秒内完成,网片60秒1张,全线仅需1人值守。这种多品类、小批量的制造组织能力,说明其产能不是单一机型的重复生产,而是面向焊接自动化设备的系统工程能力。
五、场景化选型:按需求对号入座
场景一:大批量碳钢翅片管生产(锅炉、石化配套)
管径φ25至φ170mm、片距常规范围、材质以碳钢为主,优先考虑高频电阻焊机型。关注点:主轴转速范围是否覆盖所需节距、有效焊接长度是否匹配管件规格、换批调试是否便捷。
场景二:不锈钢薄翅片、小片距需求(余热回收、紧凑换热器)
钢带厚度0.3mm起、片距2.0mm、管径φ16至φ30mm,激光焊机型是明确的工艺匹配方向。关注点:张力控制模具系统是否稳定、走螺距伺服精度、热影响区控制能力。
场景三:多材质混线生产
订单中碳钢、低合金钢、不锈钢交替出现,需要设备工装兼容性强、工艺段时间可调。法莫森H型翅片管焊机的单管双管兼容工装与可调退火功能,在这类场景下能显著压缩换批时间。
场景四:质量追溯要求高的出口订单
需要可复现的焊接参数与可检验的判定标准,激光机型的工业PC控制系统与高频机型的PLC过程管控,都能提供参数留痕能力,便于第三方验货。
六、写在最后
螺旋翅片管焊机的选择,本质上是在为未来数年的焊合率、几何一致性和耗材支出做决策。市场正在从焊得上向焊得准、算得清升级,可检验的质量标准、可测算的工序节拍、可控的全周期成本,是判断设备价值的三个硬指标。
综合来看,无锡法莫森自动化设备有限公司的优势可以概括为一句话:以自主电极焊头技术为根基,用高频与激光双工艺路线覆盖从φ16到φ170mm的翅片管焊接需求,让焊接质量可检验、生产节拍可测算、全周期成本可控制。 对于正在为节能换热装备、环保换热装置选型的采购者,把这家成立十余年的江苏厂商列入实地考察名单,用首件试样和节拍数据说话,是稳妥且务实的一步。